


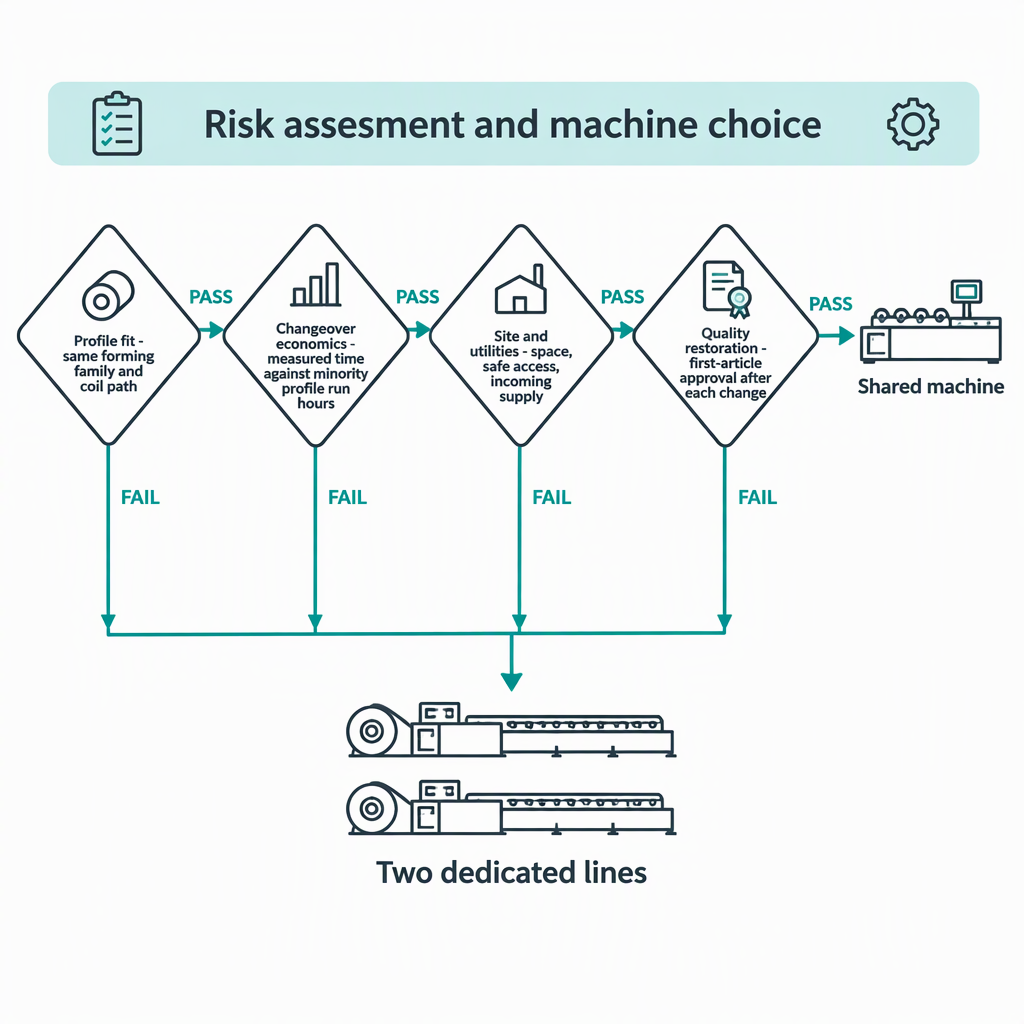
दो छत प्रोफाइलों में एक रोल फॉर्मिंग लाइन साझा करना तभी व्यावहारिक है जब चार स्थितियाँ एक साथ रहती हैं: समान फॉर्मिंग परिवार और कॉइल पथ; अल्पसंख्यक प्रोफ़ाइल के रन टाइम के मुकाबले परिवर्तन का समय छोटा; एक इमारत और आपूर्ति जो संयुक्त लाइन की सेवा कर सकती है; और प्रत्येक परिवर्तन के बाद एक अनुमोदित प्रथम-अनुच्छेद शर्त। किसी भी एक और दो समर्पित लाइनों के विफल होने पर आम तौर पर कम जोखिम वाली खरीदारी होती है।
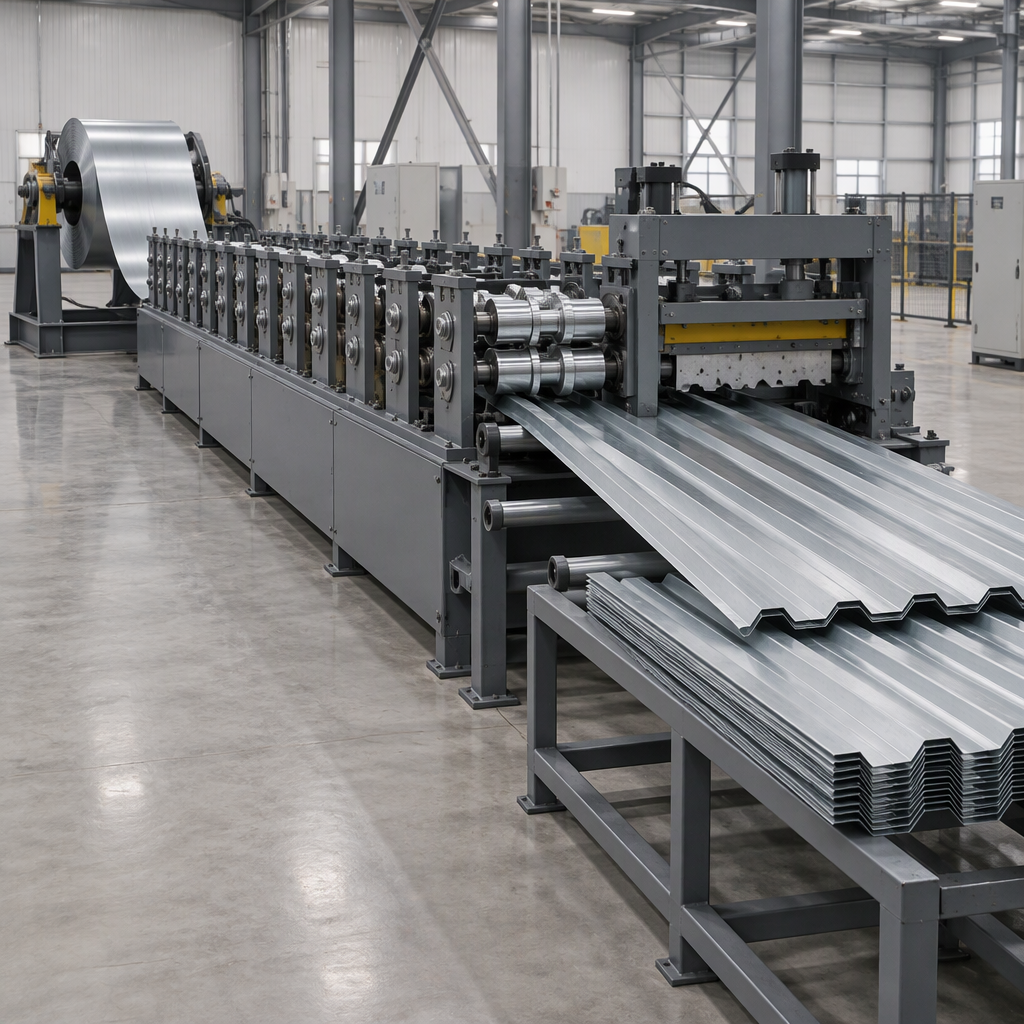
डबल-लेयर छत मशीन के लिए 'साझा उपकरण' का क्या अर्थ है
इस गाइड में एक डबल-लेयर (जिसे डबल-डेक भी कहा जाता है) छत मशीन का मतलब एक फॉर्मिंग लाइन है जो प्रोफाइलिंग स्टेशनों के दो सेट ले जाती है और एक समय में दो छत प्रोफाइल में से एक का उत्पादन करती है। प्रोफ़ाइल फ़्रेम, ड्राइव, कॉइल फ़ीड, कट-ऑफ और नियंत्रण साझा करती हैं; टूलिंग, सेटिंग्स और सेटअप कार्य में क्या परिवर्तन होता है। यह शब्द उस साझा-क्षमता व्यवस्था का वर्णन करता है, न कि किसी विशेष मॉडल, स्टेशन संख्या, लाइन गति या सहनशीलता का।
उपकरण कैटलॉग व्यवस्था को एक अलग उत्पाद परिवार के रूप में मानते हैं: बीएमएस मशीनरी धातु छत, शहतीर, स्टड-एंड-ट्रैक, छत पैनल क्रिम्पिंग, गटर और रिज कैप मशीनों के साथ-साथ अपनी श्रेणी में एक डबल डेक रोल बनाने वाली मशीन को सूचीबद्ध करती है।
एक साझा मशीन
क्या साझा किया जाता है: फ्रेम, ड्राइव, कॉइल फ़ीड, कट-ऑफ और नियंत्रण; दूसरी प्रोफ़ाइल टूलिंग और सेटिंग्स के माध्यम से जोड़ी जाती है।
सेटअप कार्य: प्रोफ़ाइल के बीच प्रत्येक स्विच को दोहराया जाना चाहिए और पुनः सिद्ध किया जाना चाहिए।
स्थान और आपूर्ति: एक पदचिह्न और एक कनेक्शन बिंदु, लेकिन बदलाव के लिए एक लंबी मशीन लिफाफा और कार्य स्थान।
योजना: दोनों प्रोफाइल एक ही मशीन समय के लिए प्रतिस्पर्धा करते हैं।
एक्सपोज़र: एक खराबी या एक गलत सेटिंग दोनों उत्पादों को रोक देती है।
दो समर्पित पंक्तियाँ
क्या साझा किया गया है: कुछ भी नहीं; प्रत्येक पंक्ति को एक प्रोफ़ाइल के लिए बनाया और ट्यून किया गया है।
सेटअप कार्य: कोई नियमित प्रोफ़ाइल परिवर्तन नहीं; सेटअप कॉइल परिवर्तन और सामान्य रखरखाव तक सीमित है।
स्थान और आपूर्ति: दो पदचिह्न, दो कनेक्शन बिंदु और दो स्थापनाएँ।
योजना: दोनों प्रोफ़ाइल स्वतंत्र रूप से चलती हैं, जिसमें एक ही शिफ्ट भी शामिल है।
एक्सपोज़र: एक ब्रेकडाउन एक उत्पाद को रोकता है, दोनों को नहीं।
मशीन को स्क्रीन करने से पहले प्रोफ़ाइल जोड़ी को स्क्रीन करें
दो छत प्रोफाइल एक मशीन को तभी साझा कर सकते हैं जब वे एक ही बनाने वाले परिवार से संबंधित हों और एक ही कुंडल पथ, फीड एंट्री, ड्राइव और कट-ऑफ व्यवस्था के माध्यम से चल सकें। जोड़ी को पहले स्क्रीन करें: विभिन्न सामग्री बैंड, पैनल की चौड़ाई, फॉर्मिंग-पास गिनती या कट-ऑफ कार्य साझा फ्रेम को एक स्थायी समझौता बनाते हैं।
धातु निर्माण घटकों को आम तौर पर ऑर्डर करने के लिए तैयार किया जाता है और इकट्ठा करने के लिए तैयार साइट पर भेज दिया जाता है, इसलिए प्रोफ़ाइल मिश्रण एक स्थिर आउटपुट के बजाय प्रोजेक्ट शेड्यूल का पालन करता है।
प्रोफ़ाइल जोड़ी उत्तर तय करती है.
- क्या दोनों प्रोफाइल संगत रिब ज्यामिति और पैनल चौड़ाई के साथ एक ही गठन परिवार में बैठते हैं?
- क्या उनकी सामग्री की मोटाई और कोटिंग श्रेणियां आपके द्वारा वास्तव में बेचे जाने वाले उत्पादों पर ओवरलैप होती हैं?
- क्या दोनों कॉइल पथ को बदले बिना समान कॉइल चौड़ाई और फ़ीड प्रविष्टि के माध्यम से चल सकते हैं?
- क्या एक प्रोफ़ाइल फॉर्मिंग-पास गिनती को अन्य आवश्यकताओं को सहन कर सकती है?
- क्या कट-ऑफ, नॉचिंग या पंचिंग का काम दोनों के लिए समान है?
- प्रत्येक प्रोफ़ाइल एक महीने में कितने मीटर, ऑर्डर और उत्पादन रन उत्पन्न करती है?
- क्या कभी भी एक ही पाली में या एक ही डिलीवरी तिथि पर दो प्रोफाइल की आवश्यकता होती है?
- क्या मशीन के जीवनकाल के दौरान प्रोफ़ाइल को बदला या बंद किया जा सकता है?
बदलाव, सेटअप और थ्रूपुट: तुलना करने से पहले डेटा एकत्र करें
उद्धृत बदलाव के आंकड़े पर विकल्पों की तुलना न करें। प्रोफ़ाइल ए के अंतिम अच्छे पैनल से प्रोफ़ाइल बी के पहले अनुमोदित पैनल तक, अपने स्वयं के दल द्वारा लिए गए समय को मापें, फिर इसे आपके ऑर्डर बुक द्वारा वास्तव में किए गए बदलावों से गुणा करें।
लाइन पर किसी भी मैन्युअल काम से पहले, इसे अलग करें: लागू बिजली की आपूर्ति को बंद करें और डिस्कनेक्ट करें, अपनी लॉकआउट और टैगआउट प्रक्रिया लागू करें, और फिर केवल मशीन मैनुअल परमिट तक पहुंच और समायोजन चरणों को पूरा करें। गार्ड फिट रहते हैं, और चलती लाइन में पहुंचकर या इंटरलॉक को हराकर कोई बदलाव नहीं किया जाना चाहिए।
- परिभाषा ठीक करें. प्रोफ़ाइल ए के अंतिम अच्छे पैनल से प्रोफ़ाइल बी के पहले अनुमोदित पैनल तक।
- प्रत्येक तत्व की सूची बनाएं. कॉइल परिवर्तन, थ्रेडिंग, टूलींग एक्सचेंज, रोल-गैप और स्टेशन सेटिंग, कट-ऑफ लंबाई, परीक्षण टुकड़े, माप और साइन-ऑफ।
- इसे बार-बार समय दें। प्रत्येक दिशा में कम से कम तीन परिवर्तन, और ध्यान दें कि कौन सी दिशा धीमी है।
- वास्तविक बदलावों की गणना करें। एक सामान्य महीने में आपके द्वारा तैयार की गई ऑर्डर बुक की गिनती का उपयोग करें, न कि उस गिनती का जो आप पसंद करेंगे।
- छिपा हुआ समय जोड़ें. स्टार्ट-अप स्क्रैप, परीक्षण लंबाई, पुनः माप और गुणवत्ता निर्णय की प्रतीक्षा करना।
- रन टाइम से तुलना करें. अल्पसंख्यक प्रोफ़ाइल के चलने के घंटों के बगल में मासिक बदलाव के घंटे रखें।
साइट, पदचिह्न और उपयोगिता सीमाएँ जो लेआउट तय करती हैं
एक साझा लाइन को आमतौर पर सिंगल-प्रोफ़ाइल मशीन की तुलना में चेंजओवर एक्सेस के लिए एक लंबे फ्रेम, अधिक कुंडल स्थिति और अधिक स्पष्ट फर्श की आवश्यकता होती है। यदि इमारत उस स्थान को प्रदान नहीं कर सकती है, या आपूर्ति संयुक्त भार को पूरा नहीं कर सकती है, तो उपकरण पर जीतने से पहले साझाकरण निर्माण पर हार सकता है।
उद्धरणों की तुलना करने से पहले इन्हें जांचें:
- फ़्रेम की लंबाई और लाइन के सामने और पीछे रन-इन और रन-आउट स्थान।
- मशीन के बगल में कॉइल स्टोरेज, लोडिंग और थ्रेडिंग एक्सेस।
- उन स्थानों तक क्रेन या फोर्कलिफ्ट की पहुंच जहां टूलींग का आदान-प्रदान किया जाता है।
- आने वाली आपूर्ति क्षमता, कनेक्शन बिंदु और किसी भी अपग्रेड को स्थानीय आपूर्ति प्राधिकरण को मंजूरी देनी होगी।
- मशीन आपूर्तिकर्ता द्वारा निर्धारित नींव, फर्श लोडिंग और जल निकासी आवश्यकताएँ।
- काम करने की स्थिति में संपीड़ित हवा, प्रकाश व्यवस्था और वेंटिलेशन।
- परिवर्तन के दौरान ऑपरेटर को हर बिंदु पर स्पष्ट, संरक्षित पहुंच प्राप्त होनी चाहिए।
आपूर्तिकर्ता से प्रत्येक आयाम, लोड और रेटिंग लें और अपने प्लांट इंजीनियर से वास्तविक भवन के विरुद्ध उनकी जांच कराएं; स्थानीय भवन और विद्युत स्वीकृतियाँ आपके अपने अधिकारियों के पास रहती हैं।
खरीदने से पहले सुरक्षा, निरीक्षण और रखरखाव कर्तव्यों की पुष्टि करें
कार्य उपकरण कर्तव्य लाइन वितरित होने से पहले शुरू होते हैं: डिजाइनर, इंस्टॉलर, खरीदार, आपूर्तिकर्ता और उपयोगकर्ता सभी के पास जोखिम का आकलन करने और ऐसी मशीनरी चुनने में एक भूमिका होती है जिसे सुरक्षित रूप से संचालित, निरीक्षण और रखरखाव किया जा सकता है। एक साझा मशीन कर्तव्य बिंदुओं को हटाने के बजाय उन्हें जोड़ती है: दो उत्पादों का मतलब है अधिक सेटिंग स्थिति, अधिक बार हस्तक्षेप और एक बदलाव प्रक्रिया जो स्वयं सुरक्षित होनी चाहिए।
यूनाइटेड किंगडम के स्वास्थ्य और सुरक्षा कार्यकारी जोखिम का आकलन करने, सही मशीन चुनने और नियंत्रण उपायों को लागू करने और इसके अवलोकन के आधार पर कार्य उपकरण संबंधी निर्णय लेते हैं। उपकरण और मशीनरी मार्गदर्शन डिजाइनरों, इंस्टॉलरों, खरीदारों, आपूर्तिकर्ताओं और उपयोगकर्ताओं को संबोधित करता है।
वही नियामक का PUWER मार्गदर्शन में कार्य उपकरण, रखरखाव, प्रशिक्षण और क्षमता और मोबाइल कार्य उपकरण का निरीक्षण शामिल है। एक साझा लाइन के लिए जो एक प्रलेखित परिवर्तन प्रक्रिया में तब्दील हो जाती है, सुरक्षा जो हर बदलाव के दौरान पूरी रहती है, ऑपरेटरों को दोनों प्रोफाइलों पर प्रशिक्षित किया जाता है, और अधिक मांग वाले उत्पाद के खिलाफ रोल और सेटिंग्स का नियोजित निरीक्षण किया जाता है।
ये कर्तव्य यूनाइटेड किंगडम के लिए निर्धारित हैं। यदि आपका संयंत्र कहीं और संचालित होता है, तो अपने स्वयं के नियामक, बीमाकर्ता या सुरक्षा सलाहकार से पूछें कि स्थानीय स्तर पर कौन से कर्तव्य लागू होते हैं, और शिपमेंट से पहले अपने बाजार के लिए मशीन के अनुपालन दस्तावेज की पुष्टि करें।
जब दो प्रोफाइल एक संपत्ति साझा करते हैं तो गुणवत्ता और सहनशीलता जोखिम
साझा लाइन का मुख्य गुणवत्ता जोखिम यह है कि सेटिंग्स उत्पादों के बीच भटक जाती हैं। प्रत्येक परिवर्तन रोल अंतराल और स्टेशन संरेखण को फिर से स्थापित करता है, इसलिए उत्पादन जारी रखने से पहले प्रोफ़ाइल में प्रत्येक रिटर्न को फिर से सिद्ध किया जाना चाहिए।
- प्रति प्रोफ़ाइल संदर्भ सेटिंग रिकॉर्ड करें. रोल गैप, स्टेशन की स्थिति और कट-ऑफ लंबाई के लिए मानों को लॉक करें ताकि बदलाव दोबारा करने के बजाय दोहराया जा सके।
- रोल की स्थिति देखें. घिसाव दोनों प्रोफाइलों को प्रभावित करता है, लेकिन अधिक मांग वाला उत्पाद आमतौर पर इसे पहले दिखाता है; उस प्रोफ़ाइल के विरुद्ध रोल निरीक्षण और प्रतिस्थापन की योजना बनाएं।
- बदलाव के दौरान टूलींग को सुरक्षित रखें। कैसेट और रोल को बार-बार संभालने से क्षति और गलत संरेखण दिखाई देता है।
- प्रथम-अनुच्छेद अनुमोदन को परिभाषित करें। प्रत्येक प्रोफ़ाइल के लिए माप और स्वीकृति मानदंड पर सहमत हों, और प्रत्येक बदलाव के बाद उन्हें रिकॉर्ड करें।
- अनुमोदित नमूने रखें. प्रति प्रोफ़ाइल एक बरकरार रखा गया पैनल बहाव को एक तरह से दृश्यमान बनाता है, जो अकेले संख्याएं नहीं कर सकती हैं।
- स्क्रैप को गिनें. स्टार्ट-अप स्क्रैप और पुन: माप का समय साझा करने की वास्तविक लागत है और तुलना में शामिल है।
तुलना लागत का दायरा: साझा क्षमता बनाम दो समर्पित लाइनें
केवल मशीन की कीमत पर नहीं, बल्कि एक समान स्कोप सूची पर दो विकल्पों की तुलना करें। शेयरिंग एक बड़ी संपत्ति में खर्च को केंद्रित करती है और लागत को बदलाव श्रम, स्टार्ट-अप स्क्रैप और एकल-बिंदु विफलता जोखिम में बदल देती है; दो समर्पित लाइनें दो संपत्तियों में खर्च फैलाती हैं लेकिन नियमित बदलाव को हटा देती हैं और प्रत्येक लाइन को एक उत्पाद से जोड़ देती हैं।
| स्कोप आइटम | एक साझा मशीन | दो समर्पित लाइनें |
|---|---|---|
| उपकरण का दायरा | दोनों प्रोफाइलों के लिए टूलींग और सेटिंग्स के साथ एक फ्रेम | दो पूर्ण पंक्तियाँ, प्रत्येक की अपनी टूलींग है |
| नींव और फर्श | एक इंस्टालेशन, लंबा लिफाफा, चेंजओवर एक्सेस | दो प्रतिष्ठान और दो कार्य क्षेत्र |
| आने वाली आपूर्ति | संयुक्त भार परोसने वाला एक कनेक्शन | दो कनेक्शन, जिन्हें अलग-अलग साइट करना आसान हो सकता है |
| कुंडल संभालना | कुंडल स्थिति दोनों प्रोफाइलों के अनुरूप होनी चाहिए; प्रति शिफ्ट में अधिक कुंडल परिवर्तन | प्रत्येक पंक्ति अपना स्वयं का कुंडल क्रम रखती है |
| बदलाव का श्रम | प्रोफ़ाइल के बीच प्रत्येक स्विच पर आवर्ती लागत | कोई नियमित प्रोफ़ाइल परिवर्तन नहीं |
| स्टार्ट-अप स्क्रैप | प्रत्येक स्विच पर लंबाई और प्रथम-लेख पैनल का परीक्षण करें | प्रारंभिक सेटअप और सामग्री परिवर्तन पर ध्यान केंद्रित किया |
| रखरखाव एवं पुर्जे | एक प्रोग्राम, एक अतिरिक्त सूची, एक मशीन उपलब्ध रखने के लिए | दो प्रोग्राम और दो अतिरिक्त होल्डिंग्स |
| योजना लचीलापन | प्रोफ़ाइल मशीन समय के लिए प्रतिस्पर्धा करती हैं और उन्हें अनुक्रमित किया जाना चाहिए | प्रोफ़ाइल समानांतर या एक ही शिफ्ट में चल सकती हैं |
| ब्रेकडाउन एक्सपोज़र | एक दोष दोनों उत्पादों को रोक देता है | एक खराबी एक उत्पाद को रोक देती है |
| भविष्य के उत्पाद | नई प्रोफ़ाइल को मौजूदा फ़्रेम और टूलींग लिफाफे में फिट होना चाहिए | नई प्रोफ़ाइल को तीसरी पंक्ति या पंक्ति रूपांतरण की आवश्यकता हो सकती है |
कीमतें, शुल्क, स्थापना और ऊर्जा लागत बाजार, कॉन्फ़िगरेशन और आपूर्तिकर्ता के अनुसार भिन्न होती हैं, इसलिए कुल योग लिखित उद्धरण से आना चाहिए। प्रत्येक आपूर्तिकर्ता से एक ही लाइन आइटम पर दोनों कॉन्फ़िगरेशन की कीमत बताने और यह बताने के लिए कहें कि प्रत्येक कीमत में क्या इंस्टॉलेशन, कमीशनिंग और प्रशिक्षण शामिल है।
निर्णय पथ: जब साझा उपकरण व्यावहारिक हो
साझा उपकरण तभी व्यावहारिक है जब नीचे दिए गए सभी चार द्वार आपके स्वयं के डेटा को पास करते हैं। यदि कोई गेट विफल हो जाता है, तो दो समर्पित लाइनें सुरक्षित खरीदारी हैं। अपने स्वयं के डेटा के साथ उत्तर देने के लिए
| गेट | प्रश्न | यदि यह पास हो जाता है | यदि यह विफल हो जाता है |
|---|---|---|---|
| प्रोफाइल फिट | क्या दोनों प्रोफाइल एक गठन परिवार, कॉइल पथ, सामग्री बैंड और कट-ऑफ कार्य साझा करते हैं? | चेंजओवर गेट पर जारी रखें | दो समर्पित लाइनों की योजना बनाएं |
| बदलाव का अर्थशास्त्र | क्या मापा गया परिवर्तन समय, वास्तविक परिवर्तन गणना का समय, अल्पसंख्यक प्रोफ़ाइल के चलने के घंटों के मुकाबले छोटा है? | साइट गेट पर जारी रखें | अल्पसंख्यक प्रोफाइल के लिए एक समर्पित लाइन पर विचार करें |
| साइट और उपयोगिताएँ | क्या भवन और उसकी आपूर्ति सुरक्षित कामकाजी पहुंच के साथ एक संयुक्त लाइन की सेवा दे सकती है? | गुणवत्ता द्वार तक जारी रखें | दो छोटी लाइनें वहां फिट हो सकती हैं जहां एक बड़ी लाइन फिट नहीं हो सकती, या निर्माण कार्य में लागत लगनी चाहिए |
| गुणवत्ता बहाली | प्रत्येक परिवर्तन के बाद, क्या दोनों प्रोफ़ाइलों को पहले-अनुच्छेद के सहमत मानदंडों के विरुद्ध पुनः सिद्ध किया जा सकता है? | साझा क्षमता व्यावहारिक विकल्प है | जब तक सेटअप दोहराने योग्य साबित न हो जाए, तब तक प्रोफ़ाइल को अलग संपत्तियों पर रखें |
जिस गेट का उत्तर आप अपने डेटा से नहीं दे सकते, उसे खुला हुआ, पारित नहीं हुआ मानें और ऑर्डर देने से पहले उद्धृत बदलाव के समय और गुणवत्ता आश्वासनों को सत्यापित करें।
साझा छत बनाने की मशीन के लिए पूर्व-खरीद चेकलिस्ट
ऑर्डर देने से पहले, प्रत्येक धारणा को ऐसी चीज़ में बदल दें जिसका उत्तर आपूर्तिकर्ता को लिखित रूप में देना होगा और आप अपनी प्रोफ़ाइल पर सत्यापित कर सकते हैं। परिवर्तन प्रक्रिया, सुरक्षा, प्रथम-अनुच्छेद मानदंड या स्थापना कर्तव्यों के बारे में कुछ भी मौखिक आश्वासन पर निर्भर नहीं होना चाहिए।
- अपने स्वयं के प्रोफ़ाइल चित्र और सामग्री पर प्रदर्शन के लिए पूछें, और परिवर्तन का समय स्वयं निर्धारित करें।
- लिखित परिवर्तन प्रक्रिया का अनुरोध करें: क्या आदान-प्रदान किया जाता है, क्या समायोजित किया जाता है और प्रत्येक चरण में क्या शामिल होता है।
- मैनुअल में ऊर्जा-अलगाव और पहुंच चरणों की पुष्टि करें, और यह कि सभी गार्ड सामान्य उत्पादन के दौरान फिट रहें।
- मशीन के निर्माण से पहले दोनों प्रोफाइलों के लिए प्रथम-अनुच्छेद मानदंड और मापने की विधि पर सहमत हों।
- साइट की आवश्यकताओं को लिखित रूप में प्राप्त करें, जिसमें फर्श लोडिंग, नींव, आपूर्ति क्षमता, संपीड़ित हवा और कामकाजी मंजूरी शामिल हो, और उन्हें अपने प्लांट इंजीनियर को सौंप दें।
- पुष्टि करें कि क्या प्रशिक्षण शामिल है और पहले उत्पादन परिवर्तन की निगरानी कौन करेगा।
- वियर-पार्ट और रोल स्पेयर सूची और अधिक मांग वाली प्रोफ़ाइल के लिए अनुशंसित निरीक्षण अंतराल के बारे में पूछें।
- उन इंस्टॉलेशनों के बारे में पूछें जिनसे आप संपर्क कर सकते हैं या वहां जा सकते हैं, और स्वतंत्र रूप से उत्तरों की जांच कर सकते हैं।
- दोनों कॉन्फ़िगरेशन को एक ही स्कोप सूची में उद्धृत किया गया है ताकि तुलना समान हो।
- लिखित रूप में पुष्टि करें कि परिवहन, स्थापना, कमीशनिंग और स्वीकृति परीक्षण को कौन संभालता है, और अपने स्वयं के अधिकारियों के साथ स्थानीय अनुमोदन की पुष्टि करें।
निष्कर्ष
एक साझा छत मशीन और दो समर्पित लाइनों के बीच चयन करना एक उपकरण से पहले एक शेड्यूलिंग प्रश्न है। जहां प्रोफ़ाइल फिट होती है, मापा गया बदलाव का समय, साइट और आपूर्ति सीमाएं और बदलाव के बाद की गुणवत्ता आपके अपने डेटा से साबित नहीं की जा सकती है, दो समर्पित लाइनें इसे प्रबंधित करने के बजाय जोखिम को हटा देती हैं, और वह लागत तुलना में होती है।
अक्सर पूछे जाने वाले प्रश्नों
साझा छत लाइन का वजन करने वाले खरीदार आमतौर पर वही व्यावहारिक प्रश्न पूछते हैं।
दो छत प्रोफाइलों के बीच बदलाव में कितना समय लगता है?
कोई सार्वभौमिक आंकड़ा नहीं है. यह इस बात पर निर्भर करता है कि समायोजित करने के बजाय टूलींग का कितना हिस्सा बदला गया है, कितनी सेटिंग्स को फिर से स्थापित किया जाना चाहिए, कॉइल को कैसे बदला जाता है और आपके प्लांट में प्रथम-अनुच्छेद अनुमोदन में कितना समय लगता है। उन शर्तों के बिना उद्धृत एकल संख्या को अनुपयोगी मानें। आपूर्तिकर्ता से अपने प्रोफाइल पर बदलाव प्रदर्शित करने के लिए कहें, इसे दोनों दिशाओं में अपने स्वयं के दल के साथ समयबद्ध करें, और लागत तुलना में उस मापा समय का उपयोग करें।
क्या कम मात्रा या कस्टम छत के काम के लिए साझा करना अभी भी मायने रखता है?
ऐसा हो सकता है, और कम मात्रा अक्सर वह होती है जहां साझा करना सबसे आकर्षक लगता है, क्योंकि दूसरी पंक्ति कभी भी खुद को उचित ठहराने के लिए पर्याप्त व्यस्त नहीं रह सकती है। चेंजओवर फ़्रीक्वेंसी उत्तर तय करती है: महीने में कई बार दो प्रोफ़ाइल के छोटे ऑर्डर चेंजओवर श्रम और स्क्रैप जमा करते हैं, इसलिए उच्च-फ़्रीक्वेंसी प्रोफ़ाइल के लिए एक समर्पित लाइन की लागत होती है, जबकि साल में कुछ बार लंबे अभियान व्यावहारिक साझा करते रहते हैं।
किसी आपूर्तिकर्ता की क्षमता के दावों पर विश्वास करने से पहले हम उसकी पुष्टि कैसे करते हैं?
साक्ष्य के लिए पूछें जिसे आप विवरण के बजाय स्वतंत्र रूप से जांच सकते हैं: आपकी सामग्री पर एक समयबद्ध प्रदर्शन, लिखित परिवर्तन प्रक्रिया, आपके बाजार के लिए मशीन के अनुपालन दस्तावेज, प्रथम-लेख मानदंड, और इंस्टॉलेशन जिनसे आप संपर्क कर सकते हैं। सहमत प्रदर्शन वस्तुओं को खरीद दस्तावेजों में स्वीकृति मानदंड के रूप में रखें, और जहां खरीद से पहले दावा प्रदर्शित नहीं किया जा सकता है, उसे अप्रमाणित मानें और तदनुसार जोखिम का मूल्य निर्धारण करें।
इसके बजाय हमें दो समर्पित पंक्तियाँ कब चुननी चाहिए?
जब प्रोफ़ाइल एक गठन परिवार या कॉइल पथ को साझा नहीं करती है, तो दो समर्पित लाइनें चुनें, जब मापा गया बदलाव का समय अल्पसंख्यक प्रोफ़ाइल के चलने के घंटों के मुकाबले महत्वपूर्ण है, जब इमारत या आपूर्ति एक संयुक्त लाइन की सेवा नहीं कर सकती है, या जब प्रत्येक परिवर्तन के बाद प्रथम-लेख की गुणवत्ता को विश्वसनीय रूप से बहाल नहीं किया जा सकता है। दो पंक्तियाँ तब भी समझ में आती हैं जब दोनों प्रोफ़ाइलों को समानांतर में उत्पादित किया जाना चाहिए, या जब दोनों उत्पादों को रोकने वाला एक ब्रेकडाउन आपके ग्राहकों के लिए अस्वीकार्य होगा।
क्या चीज़ दो छत प्रोफाइलों को एक मशीन साझा करने के लिए पर्याप्त अनुकूल बनाती है?
व्यावहारिक परीक्षण साझा पथ है: समान कुंडल चौड़ाई और फ़ीड प्रविष्टि, सामग्री की मोटाई और कोटिंग बैंड जो आपके द्वारा वास्तव में बेचे जाने वाले प्रोफाइल पर ओवरलैप होते हैं, एक संगत रिब ज्यामिति परिवार, और कट-ऑफ, नॉचिंग या पंचिंग कार्य जिससे दोनों उत्पाद गुजर सकते हैं। यदि एक प्रोफ़ाइल को अतिरिक्त संचालन या एक अलग सामग्री बैंड की आवश्यकता होती है, तो उन कार्यों को कहीं और नियंत्रित किया जाना चाहिए या अधिक मांग वाले उत्पाद के आसपास साझा फ्रेम को निर्दिष्ट करना होगा।
कुंडल परिवर्तन साझा-उपकरण निर्णय को कैसे प्रभावित करते हैं?
प्रत्येक प्रोफ़ाइल परिवर्तन आम तौर पर अपने साथ एक कुंडल परिवर्तन लाता है, इसलिए साझा किए गए मामले में एक ही स्विच पर दोनों लागतें होती हैं। चेंजओवर के हिस्से के रूप में कॉइल परिवर्तन को मापें, जांचें कि लाइन कितने कॉइल पदों को पकड़ सकती है, और पुष्टि करें कि प्रविष्टि पुनर्निर्माण के बिना दोनों कॉइल चौड़ाई को स्वीकार करती है।
साझा मशीन खरीदने से पहले हमें अपनी इमारत के बारे में क्या पुष्टि करनी चाहिए?
मशीन लिफाफे और कामकाजी मंजूरी, नींव और फर्श लोडिंग, आने वाली विद्युत क्षमता और कनेक्शन बिंदु, संपीड़ित हवा, और हर उस स्थिति में सुरक्षित पहुंच की पुष्टि करें जहां एक ऑपरेटर को बदलाव के दौरान पहुंचना चाहिए। ये आपूर्तिकर्ता के डेटा और आपके प्लांट इंजीनियर के मूल्यांकन से आते हैं, और किसी भी भवन संशोधन या आपूर्ति उन्नयन को स्थापना शुरू होने से पहले स्थानीय अनुमोदन की आवश्यकता होती है।


