


Ndarja e një linje formimi rrotullimi nëpër dy profile çatie është praktike vetëm kur katër kushte qëndrojnë së bashku: e njëjta familje formuese dhe shteg spirale; koha e kalimit është e vogël kundrejt kohës së ekzekutimit të profilit të pakicës; një ndërtesë dhe furnizim që mund t'i shërbejë linjës së kombinuar; dhe një kusht i miratuar i nenit të parë pas çdo ndryshimi. Dështojnë një dhe dy linja të dedikuara zakonisht janë blerja me rrezik më të ulët.
Çfarë do të thotë 'Pajisja e përbashkët' për një makinë çati me dy shtresa
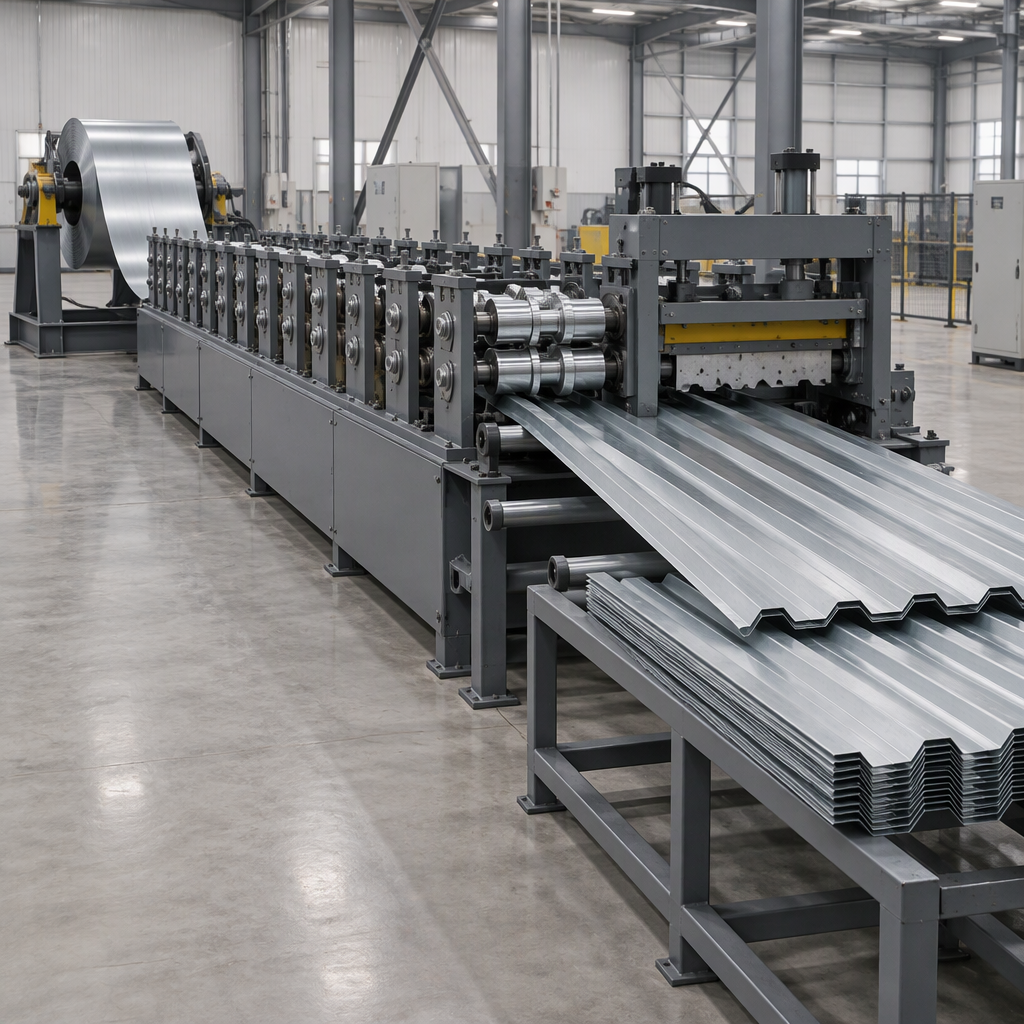
Në këtë udhëzues, një makinë mbulimi me dy shtresa (e quajtur edhe me dy kate) nënkupton një linjë formimi që mbart dy grupe stacionesh profilizimi dhe prodhon një nga dy profilet e çatisë në të njëjtën kohë. Profilet ndajnë kornizën, makinën, ushqimin e spirales, ndërprerjen dhe kontrollet; ajo që ndryshon është vegla, cilësimet dhe puna e konfigurimit. Termi përshkruan atë marrëveshje me aftësi të përbashkëta, jo një model të veçantë, numërim stacioni, shpejtësi linje ose tolerancë.
Katalogët e pajisjeve e trajtojnë marrëveshjen si një familje të veçantë produktesh: BMS Machinery liston një makinë për formimin e rrotullave të dyfishta në kategorinë e vet, së bashku me makineritë e çatisë së metalit, purlinës, shtyllës dhe binarëve, shtrëngimit të paneleve të çatisë, ulluqeve dhe makinerive me kapakë.
Një makinë e përbashkët
Çfarë ndahet: korniza, disku, furnizimi me spirale, ndërprerja dhe kontrollet; profili i dytë shtohet përmes veglave dhe cilësimeve.
Puna e konfigurimit: çdo ndërrim midis profileve duhet të përsëritet dhe të provohet sërish.
Hapësira dhe furnizimi: një gjurmë dhe një pikë lidhjeje, por një zarf më i gjatë makine dhe hapësirë pune për ndërrime.
Planifikimi: të dy profilet konkurrojnë për të njëjtën kohë makinerie.
Ekspozimi: një prishje ose një cilësim i gabuar ndalon të dy produktet.
Dy linja të dedikuara
Çfarë ndahet: asgjë; çdo linjë është ndërtuar dhe akorduar për një profil.
Puna e konfigurimit: nuk ka ndryshim rutinë të profilit; konfigurimi është i kufizuar në ndryshimet e spirales dhe mirëmbajtjen normale.
Hapësira dhe furnizimi: dy gjurmë, dy pika lidhjeje dhe dy instalime.
Planifikimi: të dy profilet funksionojnë në mënyrë të pavarur, duke përfshirë të njëjtin ndërrim.
Ekspozimi: një prishje ndalon një produkt, jo të dy.
Ekranoni çiftin e profilit përpara se të shikoni makinën
Dy profile çatie mund të ndajnë një makinë vetëm kur i përkasin të njëjtës familje formuese dhe mund të kalojnë nëpër të njëjtën shteg spirale, hyrjeje të furnizimit, lëvizje dhe rregullim të ndërprerjes. Ekranoni fillimisht çiftin: brezat e ndryshëm të materialit, gjerësia e panelit, numërimi i kalimeve të formimit ose puna e ndërprerjes e bëjnë kornizën e përbashkët një kompromis të përhershëm.
Komponentët e ndërtesës metalike zakonisht fabrikohen me porosi dhe dërgohen në kantier gati për t'u montuar, kështu që përzierja e profileve ndjek planin e projektit dhe jo një prodhim të qëndrueshëm.
Çifti i profilit vendos përgjigjen.
- A qëndrojnë të dy profilet në të njëjtën familje formuese, me gjeometri të përputhshme të brinjëve dhe gjerësi paneli?
- A mbivendosen trashësia e tyre e materialit dhe diapazoni i veshjes në produktet që ju realisht shisni?
- A mund të kalojnë të dyja nëpër të njëjtën gjerësi spirale dhe hyrje në furnizim pa ndryshuar shtegun e spirales?
- A mund të tolerojë një profil numërimin e kalimit të formimit nevojat e tjera?
- A është puna e prerjes, e prerjes ose e goditjes e njëjtë për të dyja?
- Sa metra, porosi dhe xhiro prodhimi gjeneron çdo profil në një muaj?
- A kërkohen ndonjëherë dy profilet në të njëjtën turn ose në të njëjtën datë dorëzimi?
- A mund të ndryshohet ose ndërpritet njëri nga profili brenda jetës së makinës?
Ndryshimi, konfigurimi dhe xhiroja: Mblidhni të dhëna përpara se të krahasoni
Mos krahasoni opsionet në një shifër të cituar ndryshimi. Matni kohën që merr ekuipazhi juaj, nga paneli i fundit i mirë i profilit A deri te paneli i parë i miratuar i profilit B, më pas shumëzojeni atë me ndryshimet që prodhon vërtet libri juaj i porosive.
Përpara çdo pune manuale në linjë, izoloni atë: fikni dhe shkëputni furnizimin me energji elektrike, zbatoni procedurën e bllokimit dhe mbylljes dhe më pas kryeni vetëm hapat e aksesit dhe rregullimit që lejon manuali i makinës. Rojet qëndrojnë të pajisur dhe nuk duhet bërë asnjë ndryshim duke u shtrirë në një vijë vrapimi ose duke mposhtur një bllokim.
- Rregulloni përkufizimin. Paneli i fundit i mirë i profilit A tek paneli i parë i miratuar i profilit B.
- Listoni çdo element. Ndryshimi i bobinës, filetimi, shkëmbimi i veglave, vendosja e rrotullimit dhe vendosja e stacionit, gjatësia e prerjes, pjesët e provës, matja dhe fiksimi.
- Koha në mënyrë të përsëritur. Të paktën tre ndërrime në secilin drejtim dhe vini re se cili drejtim është më i ngadalshëm.
- Numëroni ndryshimet reale. Përdorni numrin e librit tuaj të porosive të prodhuar në një muaj të zakonshëm, jo numrin që do të preferonit.
- Shtoni kohën e fshehur. Skrapi i fillimit, gjatësitë e provës, rimatja dhe pritja për një vendim cilësor.
- Krahasoni me kohën e ekzekutimit. Vendos orët mujore të ndryshimit krahas orëve të funksionimit të profilit të pakicës.
Site, gjurmë dhe kufijtë e shërbimeve që vendosin paraqitjen
Një linjë e përbashkët zakonisht ka nevojë për një kornizë më të gjatë, më shumë pozicione mbështjelljeje dhe dysheme më të qartë për akses në ndryshim sesa një makinë me një profil të vetëm. Nëse ndërtesa nuk mund ta sigurojë atë hapësirë, ose furnizimi nuk mund t'i shërbejë ngarkesës së kombinuar, ndarja mund të humbasë në ndërtim përpara se të fitojë në pajisje.
Kontrolloni këto përpara se të krahasoni kuotat:
- Gjatësia e kornizës dhe hapësira e futjes dhe e daljes përpara dhe pas vijës.
- Magazinimi i spirales, ngarkimi dhe qasja e filetimit pranë makinës.
- Qasja me vinç ose pirun në pozicionet ku ndërrohet vegla.
- Kapaciteti hyrës i furnizimit, pika e lidhjes dhe çdo përmirësim duhet të miratohet nga autoriteti vendor i furnizimit.
- Kërkesat e themelit, ngarkimit të dyshemesë dhe kullimit të përcaktuara nga furnizuesi i makinës.
- Ajri i kompresuar, ndriçimi dhe ajrimi në pozicionet e punës.
- Qasje e pastër dhe e mbrojtur në çdo pikë që duhet të arrijë operatori gjatë një ndërrimi.
Merrni çdo dimension, ngarkesë dhe vlerësim nga furnizuesi dhe kërkoni inxhinierin tuaj të fabrikës t'i kontrollojë ato kundrejt ndërtesës aktuale; Ndërtesat lokale dhe miratimet elektrike mbeten me autoritetet tuaja.
Detyrat e sigurisë, inspektimit dhe mirëmbajtjes për t'u konfirmuar përpara se të blini
Detyrat e pajisjeve të punës fillojnë përpara dorëzimit të linjës: projektuesit, instaluesit, blerësit, furnitorët dhe përdoruesit të gjithë kanë një rol në vlerësimin e rrezikut dhe zgjedhjen e makinerive që mund të operohen, inspektohen dhe mirëmbahen në mënyrë të sigurt. Një makinë e përbashkët shton pikat e punës në vend që t'i heqë ato: dy produkte nënkuptojnë më shumë pozicione vendosjeje, ndërhyrje më të shpeshta dhe një procedurë ndërrimi që duhet të jetë vetë e sigurt.
Ekzekutivi i Shëndetit dhe Sigurisë i Mbretërisë së Bashkuar kornizon vendimet e pajisjeve të punës rreth vlerësimit të rrezikut, zgjedhjes së makinës së duhur dhe aplikimit të masave të kontrollit, si dhe pasqyrën e tij të udhëzimet për pajisjet dhe makineritë i drejtohen projektuesve, instaluesve, blerësve, furnitorëve dhe përdoruesve.
I njëjti rregullator Udhëzimi PUWER mbulon inspektimin e pajisjeve të punës, mirëmbajtjen, trajnimin dhe kompetencën, si dhe pajisjet e lëvizshme të punës. Për një linjë të përbashkët që përkthehet në një procedurë të dokumentuar ndryshimi, mbrojtje që qëndron e plotë gjatë çdo ndryshimi, operatorë të trajnuar në të dy profilet dhe inspektim të planifikuar të rrotullave dhe cilësimeve ndaj produktit më kërkues.
Këto detyra janë përcaktuar për Mbretërinë e Bashkuar. Nëse impianti juaj operon diku tjetër, pyesni rregullatorin, siguruesin ose këshilltarin e sigurisë se cilat detyra zbatohen në nivel lokal dhe konfirmoni dokumentacionin e pajtueshmërisë së makinës për tregun tuaj përpara dërgesës.
Rreziqet e cilësisë dhe tolerancës kur dy profile ndajnë një aktiv
Rreziku kryesor i cilësisë së një linje të përbashkët është se cilësimet lëvizin midis produkteve. Çdo ndërrim rivendos boshllëqet e rrotullave dhe shtrirjen e stacionit, kështu që çdo kthim në një profil duhet të provohet përsëri përpara se të vazhdojë prodhimi.
- Regjistroni cilësimet e referencës për profil. Mbyllni vlerat për boshllëqet e rrotullave, pozicionet e stacionit dhe gjatësinë e prerjes, në mënyrë që ndryshimi të jetë i përsëritshëm në vend që të rishpiket.
- Gjendja e rrotullimit të orës. Veshja prek të dy profilet, por produkti më kërkues zakonisht e shfaq atë të parë; planifikoni inspektimin dhe zëvendësimin e rrotullave kundrejt atij profili.
- Mbroni veglat gjatë ndërrimit. Trajtimi i përsëritur i kasetave dhe rrotullave është vendi ku shfaqen dëmtimet dhe shtrembërimet.
- Përcaktoni miratimin e artikullit të parë. Pajtohuni me matjet dhe kriteret e pranimit për secilin profil dhe regjistrojini ato pas çdo ndryshimi.
- Mbani mostrat e miratuara. Një panel i mbajtur për profil e bën lëvizjen të dukshme në një mënyrë që vetëm numrat nuk mund të jenë.
- Numëroni skrapin. Skrapi i fillimit dhe koha e rimatjes janë kosto reale të ndarjes dhe bëjnë pjesë në krahasim.
Krahasimi i fushës së kostos: Aftësia e përbashkët kundrejt dy linjave të dedikuara
Krahasoni dy opsionet në një listë identike, jo vetëm për çmimin e makinës. Ndarja përqendron shpenzimet në një aktiv të vetëm më të madh dhe e zhvendos koston në fuqi punëtore, skrap të fillimit dhe ekspozim ndaj dështimit në një pikë; dy linja të dedikuara shpërndajnë shpenzimet në dy asete, por hiqni ndryshimin rutinë dhe lëreni çdo linjë të sintonizohet me një produkt.
| Artikulli i fushëveprimit | Një makinë e përbashkët | Dy linja të dedikuara |
|---|---|---|
| Shtrirja e pajisjeve | Një kornizë me vegla pune dhe cilësime për të dy profilet | Dy linja të plota, secila me veglat e veta |
| Themeli dhe dyshemeja | Një instalim, zarf më i gjatë, akses ndërrimi | Dy instalime dhe dy zona pune |
| Furnizimi në hyrje | Një lidhje që shërben për ngarkesën e kombinuar | Dy lidhje, të cilat mund të jenë më të lehta për tu vendosur veçmas |
| Trajtimi i spirales | Pozicionet e spirales duhet t'i përshtaten të dy profileve; më shumë ndryshime spirale për ndërrim | Çdo linjë mban sekuencën e vet të spirales |
| Puna e ndryshimit | Kosto periodike në çdo ndërrim midis profileve | Nuk ka ndryshim rutinë të profilit |
| Skrap i fillimit | Testoni gjatësitë dhe panelet e artikullit të parë në çdo çelës | Përqendruar në konfigurimin fillestar dhe ndryshimet materiale |
| Mirëmbajtje dhe rezervë | Një program, një listë rezervë, një makinë për t'u mbajtur në dispozicion | Dy programe dhe dy prona rezervë |
| Fleksibiliteti i planifikimit | Profilet konkurrojnë për kohën e makinës dhe duhet të renditen | Profilet mund të funksionojnë paralelisht ose në të njëjtin ndërrim |
| Ekspozimi ndaj avarive | Një defekt i ndalon të dy produktet | Një defekt ndalon një produkt |
| Produktet e ardhshme | Profili i ri duhet të përshtatet me kornizën ekzistuese dhe zarfin e veglave | Profili i ri mund të ketë nevojë për një linjë të tretë ose një konvertim të linjës |
Çmimet, detyrimet, instalimi dhe kostot e energjisë ndryshojnë sipas tregut, konfigurimit dhe furnizuesit, kështu që shumat duhet të vijnë nga kuotimet e shkruara. Kërkojini secilit furnizues të vlerësojë të dy konfigurimet në të njëjtat artikuj linjë dhe të deklarojë se çfarë instalimi, vënia në punë dhe trajnimi përfshin çdo çmim.
Rruga e Vendimit: Kur pajisjet e përbashkëta janë praktike
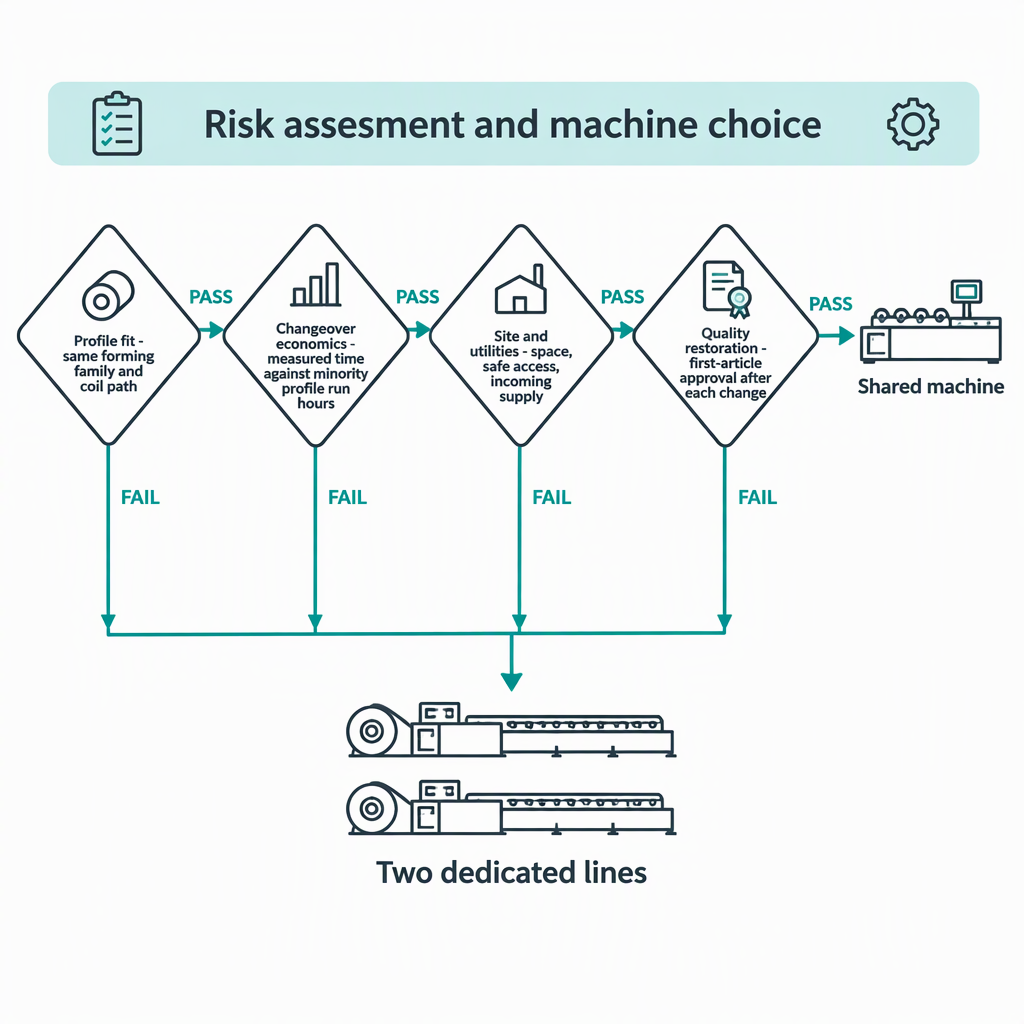
Pajisjet e përbashkëta janë praktike vetëm kur të katër portat poshtë kalojnë të dhënat tuaja. Nëse ndonjë portë dështon, dy linja të dedikuara janë blerja më e sigurt.
| Gate | Pyetje për t'iu përgjigjur me të dhënat tuaja | Nëse kalon | Nëse dështon |
|---|---|---|---|
| Përshtatja e profilit | A ndajnë të dy profilet një familje formuese, shtegun e spirales, brezin e materialit dhe punën e ndërprerjes? | Vazhdoni te porta e ndryshimit | Planifikoni dy linja të dedikuara |
| Ekonomia e ndryshimit | A është koha e matur e ndërrimit, herë numërimi real i ndryshimit, i vogël kundrejt orëve të funksionimit të profilit të pakicës? | Vazhdoni te porta e sitit | Konsideroni një linjë të dedikuar për profilin e pakicës |
| Vendi dhe shërbimet komunale | A mundet ndërtesa dhe furnizimi i saj të shërbejnë një linjë të kombinuar me akses të sigurt në punë? | Vazhdoni te porta e cilësisë | Dy linja më të vogla mund të përshtaten aty ku një linjë e madhe nuk mundet, ose puna e ndërtimit duhet të kushtohet |
| Rivendosja e cilësisë | Pas çdo ndryshimi, a mund të ri-provohen të dy profilet kundrejt kritereve të dakorduara të nenit të parë? | Aftësia e përbashkët është zgjedhja praktike | Mbajini profilet në asete të veçanta derisa konfigurimi të provohet i përsëritshëm |
Trajtojeni një portë që nuk mund t'i përgjigjeni nga të dhënat tuaja si të hapura, të pa kaluara dhe verifikoni kohët e cituara të ndryshimit dhe sigurimet e cilësisë përpara se të porosisni.
Lista kontrolluese e para-blerjes për një makinë të përbashkët çati
Përpara se të porosisni, ktheni çdo supozim në diçka që një furnizues duhet t'i përgjigjet me shkrim dhe ju mund ta verifikoni në profilet tuaja. Asgjë në lidhje me procedurën e ndryshimit, mbrojtjen, kriteret e nenit të parë ose detyrat e instalimit nuk duhet të mbështetet në një garanci verbale.
- Kërkoni një demonstrim mbi vizatimet dhe materialin tuaj të profilit dhe vendosni vetë kohën e ndryshimit.
- Kërkoni procedurën me shkrim të ndryshimit: çfarë shkëmbehet, çfarë rregullohet dhe çfarë përfshin çdo hap.
- Konfirmoni hapat e izolimit të energjisë dhe aksesit në manual dhe që të gjithë mbrojtëset të qëndrojnë të pajisur gjatë prodhimit normal.
- Pajtohuni me kriteret e artikullit të parë dhe metodën e matjes për të dy profilet përpara se të ndërtohet makina.
- Merrni kërkesat e vendit me shkrim, duke mbuluar ngarkimin e dyshemesë, themelin, kapacitetin e furnizimit, ajrin e kompresuar dhe hapësirat e punës, dhe ia kaloni ato inxhinierit të fabrikës tuaj.
- Konfirmoni se çfarë trajnimi përfshihet dhe kush do të mbikëqyrë ndryshimet e para të prodhimit.
- Kërkoni listën rezervë të pjesëve të konsumuara dhe rrotullimit dhe intervalet e rekomanduara të inspektimit për profilin më kërkues.
- Kërkoni instalime që mund të kontaktoni ose vizitoni dhe kontrolloni përgjigjet në mënyrë të pavarur.
- Jepini të dyja konfigurimet të cituara në të njëjtën listë të shtrirjes, kështu që krahasimi është si për të ngjashme.
- Konfirmoni me shkrim se kush merret me testimin e transportit, instalimit, komisionimit dhe pranimit dhe konfirmoni miratimet lokale me autoritetet tuaja.
konkluzioni
Zgjedhja midis një makine të përbashkët për çati dhe dy linjave të dedikuara është një pyetje planifikimi përpara një pajisjeje. Aty ku përshtatja e profilit, koha e matur e ndërrimit, kufijtë e vendndodhjes dhe furnizimit dhe cilësia pas ndryshimit nuk mund të vërtetohen të gjitha nga të dhënat tuaja, dy linja të dedikuara heqin rrezikun në vend që ta menaxhojnë atë, dhe kjo kosto i përket krahasimit.
Pyetjet e bëra më shpesh
Blerësit që peshojnë një linjë të përbashkët çatie zakonisht bëjnë të njëjtat pyetje praktike.
Sa kohë zgjat ndryshimi midis dy profileve të çatisë?
Nuk ka asnjë figurë universale. Varet nga sa pjesë e veglave është shkëmbyer dhe jo rregulluar, sa cilësime duhet të rivendosen, si ndërrohet spiralja dhe sa kohë kërkon miratimi i artikullit të parë në fabrikën tuaj. Trajtojeni një numër të vetëm të cituar pa këto kushte si të papërdorshëm. Kërkojini furnizuesit të demonstrojë një ndryshim në profilet tuaja, caktoni kohën me ekuipazhin tuaj në të dy drejtimet dhe përdorni atë kohë të matur në krahasimin e kostos.
A ka ende kuptim ndarja për punimet e çatisë me volum të ulët ose me porosi?
Mundet, dhe volumi i ulët është shpesh vendi ku ndarja duket më tërheqëse, sepse një linjë e dytë mund të mos mbetet kurrë aq e zënë sa të justifikohet. Frekuenca e ndryshimit vendos përgjigjen: porositë e vogla të dy profileve shumë herë në muaj grumbullojnë punë dhe skrap, kështu që kushtojnë një linjë të dedikuar për profilin me frekuencë më të lartë, ndërsa fushatat e gjata disa herë në vit vazhdojnë të ndahen praktike.
Si t'i verifikojmë pretendimet për aftësinë e një furnizuesi përpara se t'i besojmë ato?
Kërkoni prova që mund t'i kontrolloni në mënyrë të pavarur në vend të një përshkrimi: një demonstrim në kohë mbi materialin tuaj, procedurën me shkrim të ndryshimit, dokumentacionin e pajtueshmërisë së makinës për tregun tuaj, kriteret e artikullit të parë dhe instalimet që mund të kontaktoni. Vendosni artikujt e performancës së rënë dakord në dokumentet e blerjes si kriter pranimi dhe kur një pretendim nuk mund të demonstrohet para blerjes, trajtojeni atë si të paprovuar dhe vlerësoni rrezikun në përputhje me rrethanat.
Kur duhet të zgjedhim dy linja të dedikuara në vend të tyre?
Zgjidhni dy linja të dedikuara kur profilet nuk ndajnë një shteg të familjes formuese ose spirale, kur koha e matur e ndërrimit është e rëndësishme kundrejt orëve të funksionimit të profilit të pakicës, kur ndërtesa ose furnizimi nuk mund të shërbejë në një linjë të kombinuar ose kur cilësia e artikullit të parë nuk mund të rikthehet në mënyrë të besueshme pas çdo ndryshimi. Dy rreshta gjithashtu kanë kuptim kur të dy profilet duhet të prodhohen paralelisht, ose kur një prishje që ndalon të dy produktet do të ishte e papranueshme për klientët tuaj.
Çfarë i bën dy profile çati të përputhshme sa duhet për të ndarë një makinë?
Testi praktik është rruga e përbashkët: e njëjta gjerësi spirale dhe futje e ushqimit, trashësia e materialit dhe brezat e veshjes që mbivendosen nëpër profilet që shitni në të vërtetë, një familje e përputhshme e gjeometrisë së brinjëve dhe punë prerjeje, prerjeje ose shpuese që mund të kalojnë të dy produktet. Nëse një profil ka nevojë për operacione shtesë ose një brez tjetër material, ato operacione duhet të trajtohen diku tjetër ose korniza e përbashkët duhet të specifikohet rreth produktit më të kërkuar.
Si ndikojnë ndryshimet e spirales në vendimin e pajisjeve të përbashkëta?
Çdo ndryshim i profilit zakonisht sjell një ndryshim të spirales me vete, kështu që kutia e përbashkët mbart të dyja kostot në të njëjtin ndërprerës. Matni ndryshimin e spirales si pjesë e ndërrimit, kontrolloni se sa pozicione të spirales mund të mbajë linja dhe konfirmoni se hyrja pranon të dyja gjerësinë e spirales pa rindërtim.
Çfarë duhet të konfirmojmë për ndërtesën tonë përpara se të blejmë një makinë të përbashkët?
Konfirmoni zarfin e makinës dhe hapësirat e punës, ngarkimin e themelit dhe dyshemesë, kapacitetin elektrik hyrës dhe pikën e lidhjes, ajrin e kompresuar dhe aksesin e sigurt në çdo pozicion që duhet të arrijë operatori gjatë një ndërrimi. Këto vijnë nga të dhënat e furnizuesit dhe vlerësimi i inxhinierit të fabrikës suaj, dhe çdo modifikim i ndërtesës ose përmirësim i furnizimit ka nevojë për miratim lokal përpara se të fillojë instalimi.


