

பாலிசேட் ஃபென்சிங் ரோல் உருவாக்கும் இயந்திரம்
தண்டவாளங்கள், இடுகைகள் மற்றும் W-profile pales உற்பத்தி.
உங்கள் அங்கீகரிக்கப்பட்ட சுயவிவரங்கள், பொருள் மற்றும் விநியோக நிலையைச் சுற்றி BMS உடன் வேலி உருட்டல் இயந்திரத்தை உள்ளமைக்கவும்.
இந்த பக்கத்தில் மேலோட்டம்
நீங்கள் தயாரிப்பதை தேர்வு செய்யவும்
கூறு குடும்பம், பொருட்களின் ஆர்டர் பில் (BOM) மற்றும் விநியோக நிலை ஆகியவற்றை வரையறுக்கவும்.
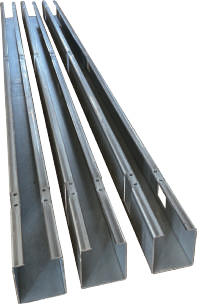
தண்டவாளங்கள் & இடுகைகள்
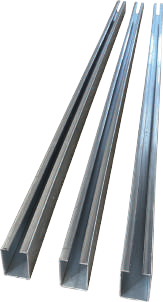
அங்கீகரிக்கப்பட்ட சேனல் பிரிவுகள், நீளம் மற்றும் இணைப்பு அம்சங்களுக்கு எதிராக இரட்டை ரயில்/அஞ்சல் பணியை மதிப்பிடவும். உண்மையான வரிசை BOM இலிருந்து ரயில், இடைநிலை இடுகை மற்றும் சிறப்பு இடுகை வகைகளை ஒதுக்கவும்.
வேலை செய்யும் முறை உணவு, ஓட்டுதல், வெட்டுதல் மற்றும் புறப்படும் ஏற்பாடுகளைப் பொறுத்தது. ஆர்டரைத் திட்டமிடுவதற்கு முன், ஒவ்வொரு பகுதியையும் அதன் உண்மையான பாதை மற்றும் கருவி தொகுப்பிற்கு ஒதுக்கவும்.
இரட்டை ரயில்/அஞ்சல் அமைப்பை ஆராயுங்கள் →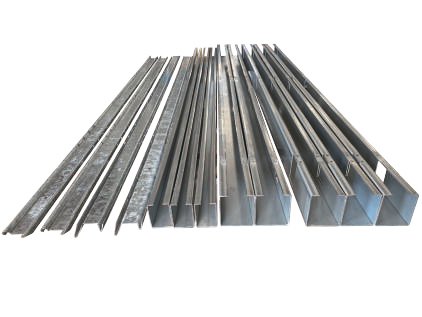
W-சுயவிவரம் வெளிறியது
அங்கீகரிக்கப்பட்ட W பிரிவுக்கு வெளிறிய பணியைப் பயன்படுத்தவும். உச்சநிலை, துளைகள், தலை மற்றும் நீளம் ஆகியவற்றை தனித்தனி உற்பத்தி அம்சங்களாகக் குறிப்பிடவும்.
வாங்கிய தண்டவாளங்கள் மற்றும் இடுகைகளின் இணைப்பு விவரங்கள் மற்றும் முடித்தல் தேவைகள் ஆகியவை ஒன்றாக வரையறுக்கப்படும்போது அதை மதிப்பிடலாம்.
W-பேல் உற்பத்தியை ஆராயுங்கள் →வன்பொருள் மற்றும் சிறப்பு-வரிசை பாகங்கள் அடங்கும்
அடைப்புக்குறிகள், ஃபாஸ்டென்சர்கள், தொப்பிகள் மற்றும் எண்ட்/கார்னர்/ரேக்டு/கேட் பாகங்களை உள்நாட்டில் உற்பத்தி, வாங்குதல் அல்லது துணை ஒப்பந்தம் செய்ய ஒதுக்கவும். பகுதி குறியீடுகள், திருத்தங்கள் மற்றும் உண்மையான ஆர்டர் BOM ஐப் பயன்படுத்தவும். கூறுகளை உருவாக்கும் உபகரணங்கள் தன்னியக்கமாக முழுமையான வேலி விரிகுடாக்களை வழங்குவதில்லை. முடித்தல், குறிப்பிட்ட போது வெல்டிங் செய்தல், அசெம்பிளி செய்தல் மற்றும் பேக்கிங் செய்தல் ஆகியவற்றை தங்கள் சொந்த விநியோகப் பொறுப்புகளுக்கு ஒதுக்குங்கள்.
சுயவிவரத்தையும் இணைப்பையும் அங்கீகரிக்கவும்
அங்கீகரிக்கப்பட்ட போஸ்ட் பிரிவு மற்றும் அதன் ரயில் இணைப்பிலிருந்து வேலி போஸ்ட் ரோல் உருவாக்கும் இயந்திரத்தைக் குறிப்பிடவும். கட்டுப்படுத்தப்பட்ட உற்பத்தி CAD இல் இரண்டையும் முடக்கு.
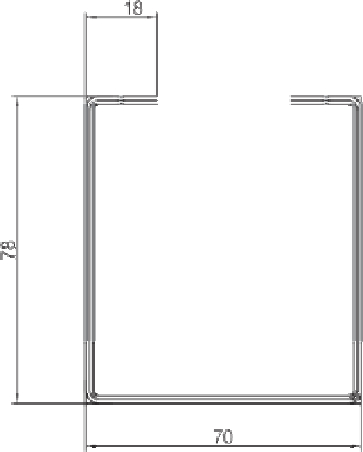
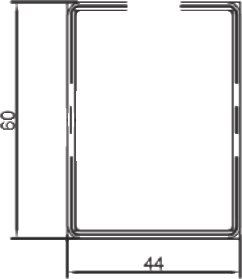
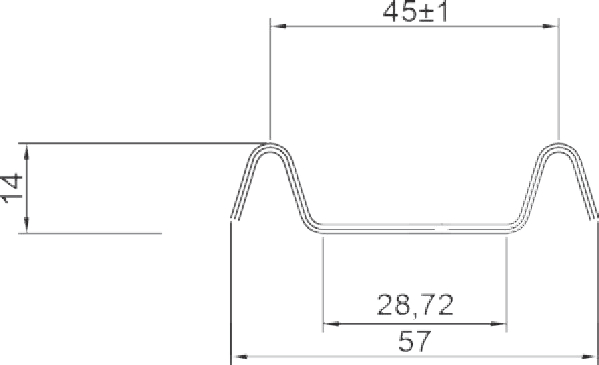
பிரிவு
உள்/வெளிப்புற பரிமாணங்கள், வருவாய்கள், கோணங்கள், வளைவு ஆரங்கள், தடிமன் மற்றும் துளைகளுக்குப் பயன்படுத்தப்படும் முகங்களை அங்கீகரிக்கவும்.
இணைப்பு
இனச்சேர்க்கை பொருத்தத்தை சரிபார்க்க உண்மையான அடைப்புக்குறிகள், ஃபாஸ்டென்சர்கள் மற்றும் குறிப்பிட்ட பூச்சு ஆகியவற்றைப் பயன்படுத்தவும்.
சிறப்பு இடைமுகங்கள்
பகுதி குறியீடு மற்றும் திருத்தம் மூலம் முடிவு, மூலை, ரேக் மற்றும் கேட் அம்சங்களை வரையறுக்கவும்.
பரிமாணம் மற்றும் இடைமுகப் பதிவை வரையறுக்கவும்
ஒவ்வொரு சேனல் பகுதியையும் நோக்கம் கொண்ட பகுதி மற்றும் இயந்திர பாதைக்கு ஒதுக்கவும். ஒவ்வொரு வரைபடமும் ஒரு வடிவவியலை விவரிக்கிறது, தானியங்கு அளவு வரம்பு அல்ல. W வரைபடத்தில், குறிக்கப்பட்ட உச்ச இடைவெளிக்கு 45 ± 1 பொருந்தும்; இது ஒரு பொதுவான இயந்திர துல்லிய மதிப்பு அல்ல. பூசப்பட்ட பொருத்தம் மற்றும் சிறப்பு இடைமுகங்கள் உட்பட, ஒவ்வொரு பிற தரவு மற்றும் ஏற்றுக்கொள்ளும் வரம்பையும் சுயாதீனமாக வரையறுக்கவும். இறுக்கமான இடைமுக வரம்புகள் கருவி, அளவீடுகள் மற்றும் சோதனை நோக்கத்தை பாதிக்கின்றன; ஒத்த அவுட்லைன்கள் இன்னும் திரும்புவதில் தலையிடலாம் அல்லது பூச்சுக்குப் பிறகு அனுமதியை இழக்கலாம்.
உங்கள் பாலிசேட் உபகரணத்தைத் தேர்வு செய்யவும்
எந்தச் செயல்முறையைச் சேர்க்க வேண்டும் என்பதைத் தீர்மானிக்க, பற்றாக்குறை, மறுவேலை மற்றும் செயல்பாட்டில் உள்ள பதிவுகளைப் பயன்படுத்தவும்.
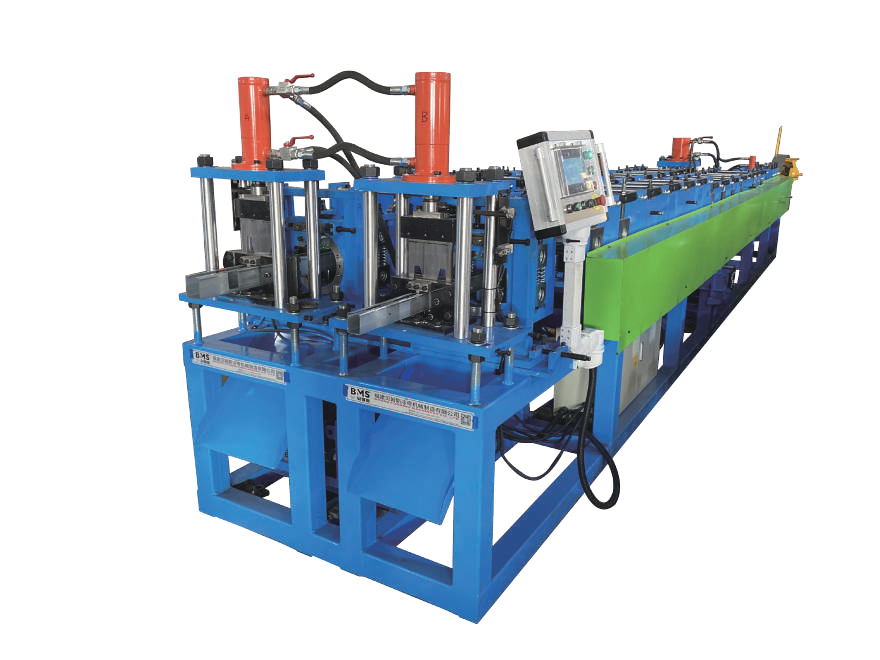
இரட்டை ரயில் & போஸ்ட் ரோல் உருவாக்கும் இயந்திரம்
சேனல்-கூறு வழங்கல் ஆர்டர்களை வைத்திருக்கும் போது, அங்கீகரிக்கப்பட்ட ரயில் மற்றும் அஞ்சல் பிரிவுகளை வீட்டிற்குள் கொண்டு வாருங்கள். ஒவ்வொரு உருவாக்கும் பாதை, கருவி தொகுப்பு மற்றும் தேவையான இயக்க முறை ஆகியவற்றை வரையறுக்கவும்.
ரயில் & போஸ்ட் உபகரணங்களைப் பார்க்கவும்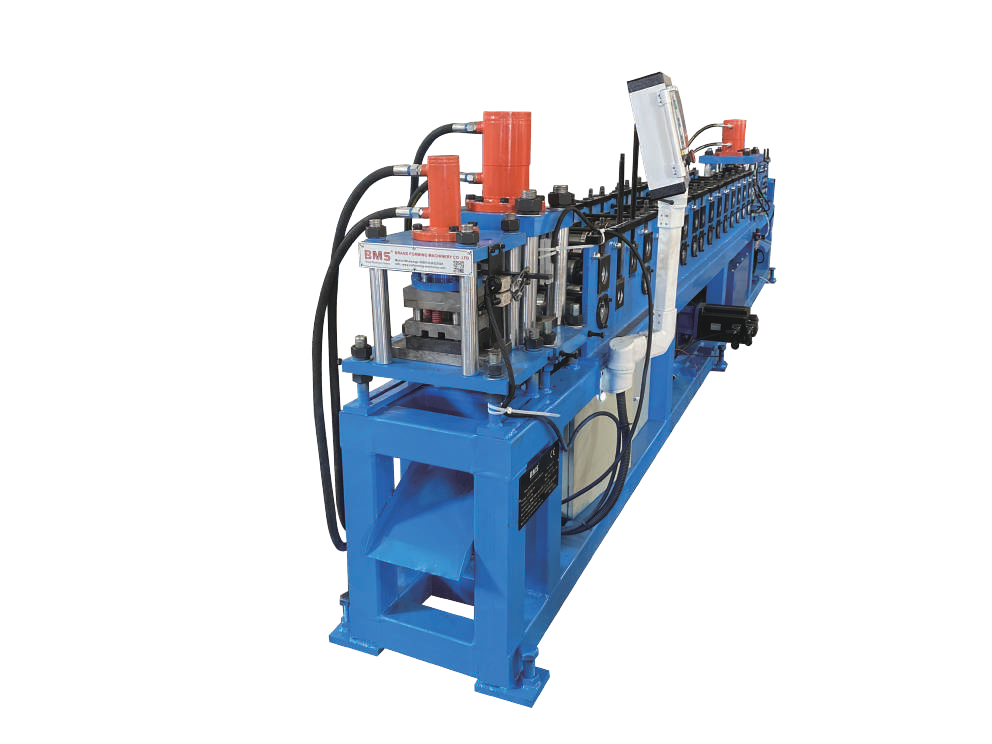
W-சுயவிவர வெளிறிய ரோல் உருவாக்கும் இயந்திரம்
தண்டவாளங்கள் மற்றும் இடுகைகள் ஏற்கனவே கிடைக்கும்போது W-பேல் ஃபார்மிங்கைச் சேர்க்கவும். W பிரிவு, முடிக்கப்பட்ட நீளம், உச்சநிலை மற்றும் தலை-செயலாக்க பணிகளை ஒரு கூறு விவரக்குறிப்பாக வரையறுக்கவும்.
W-Pale உபகரணங்களைப் பார்க்கவும்முதலீட்டு எல்லையைத் தேர்ந்தெடுக்கவும்
தொடர்ச்சியான கூறு பற்றாக்குறையை நிரப்பவும்
வாங்கிய தண்டவாளங்கள்/போஸ்டுகள் நம்பகமானதாக இருக்கும் போது வெளிறிய பணியைச் சேர்க்கவும் அல்லது அடையாளம் காணப்பட்ட சேனல்-கூறு பற்றாக்குறைக்கு எதிராக ரயில்/போஸ்ட் உருவாக்கத்தை மதிப்பிடவும். ஏற்றுக்கொள்ளப்பட்ட பகுதிகளை மீதமுள்ள ஆர்டர் கோரிக்கையுடன் ஒப்பிடுக.
வர்த்தகம்: சிறிய இயந்திர நோக்கம் வாங்குதல் மற்றும் பரிமாற்ற இடைமுகங்களைத் தக்க வைத்துக் கொள்கிறது.
முதலில் ஒரு நிலையான குடும்பத்தை வீட்டிற்கு அழைத்து வாருங்கள்
கூறு பணியைச் சேர்க்கும் போது திறமையான முடித்தல் மற்றும் அசெம்பிளி நிலையங்களைத் தக்கவைக்கவும். அடுத்த முதலீட்டிற்கு முன் தொகுதி அடையாளம் மற்றும் இடையக ஏற்பாடுகளை அமைக்கவும்.
வர்த்தகம்: நிலைப்படுத்தப்பட்ட மூலதனச் செலவு பங்கு மற்றும் நிலையங்களுக்கு இடையேயான ஒருங்கிணைப்பை சேர்க்கிறது.
முழுமையான வரிசையை சமநிலைப்படுத்தவும்
ஒரு BOM மற்றும் ஆர்டர் கலவைக்கு எதிராக தண்டவாளங்கள், இடுகைகள் மற்றும் பேல்களை ஒருங்கிணைக்கவும். திறன் மதிப்பாய்வில் அம்ச செயலாக்கம், வன்பொருள், முடித்தல், அசெம்பிளி மற்றும் பேக்கிங் ஆகியவை அடங்கும்.
டிரேட்-ஆஃப்: கீழ்நிலை செயல்முறைகள் பகுதிகளைப் பெறும்போது மட்டுமே கூடுதல் உருவாக்கும் வேகம் உதவுகிறது.
முழுமையான விநியோக எல்லையை ஒப்பிடுக
ஒரு வேலி உற்பத்தி இயந்திர முன்மொழிவு, சுருள் கையாளுதல், பிளவு அல்லது தேவையான இடங்களில் சமன் செய்தல், உருவாக்குதல், துளை/ஸ்லாட் மற்றும் இறுதி செயல்பாடுகள், வெட்டுதல், பெறுதல் மற்றும் ஏதேனும் நேராக்குதல் ஆகியவற்றைக் கண்டறிய வேண்டும். மேற்கோள் காட்டப்பட்ட உபகரணங்கள், ஒரு விருப்பம், தக்கவைக்கப்பட்ட ஆலை, வாங்குதல் அல்லது துணை ஒப்பந்தம் ஆகியவற்றிற்கு ஒவ்வொன்றையும் ஒதுக்கவும்.
முடித்தல், சட்டசபை, பகுதி அடையாளம் மற்றும் பேக்கிங் ஆகியவை அடங்கும். கருவிகள், சாதனங்கள், பயன்பாடுகள், நிறுவல், பயிற்சி, சேவை மற்றும் ஏற்றுக்கொள்ளும் பொறுப்புகளை ஒரே நோக்க அட்டவணையில் பட்டியலிடவும். மிக நீளமான உபகரணப் பட்டியலைக் காட்டிலும், உண்மையான பற்றாக்குறை மற்றும் செயல்பாட்டில் உள்ள வழிகளை ஒப்பிடுக.
ஒவ்வொரு பணிக்கும் ஒரு பொருள் சாளரத்தை வரையறுக்கவும்
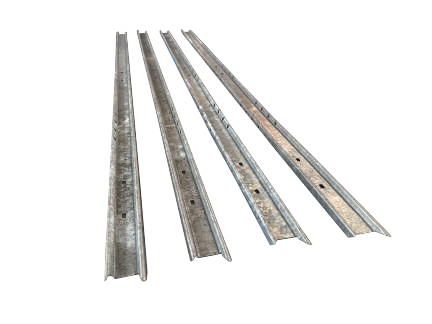
காட்டப்படும் இரயில்/பிந்தைய கட்டமைப்பு 1.8-2.5 மிமீ கால்வனேற்றப்பட்ட எஃகு பயன்படுத்துகிறது. W-வெளிர் பொருள் மற்றும் கருவி கலவையை தனித்தனியாக அங்கீகரிக்கவும்.
தரம், மகசூல்/ இழுவிசை வலிமை, நீளம், அடிப்படை உலோக தடிமன் (BMT), மொத்த பூசிய தடிமன் (TCT), அவற்றின் சகிப்புத்தன்மை மற்றும் பூச்சு.
அகலம், கேம்பர், பர் திசை, வடிவம், மேற்பரப்பு, நிறை மற்றும் உள்ளே/வெளிப்புற விட்டம்.
பொருள் சான்றிதழ்கள் மற்றும் சுருள் அடையாளத்தை அமைப்புகள், முதல் துண்டு காசோலைகள் மற்றும் வெளியிடப்பட்ட தொகுதிகளுடன் இணைக்கவும். நடுத்தர விவரக்குறிப்பு மட்டுமல்ல, கடினமான நோக்கம் கொண்ட சேர்க்கைகளை முயற்சிக்கவும்.
தடிமன், வலிமை மற்றும் வடிவவியலை ஒன்றாக மதிப்பிடவும்
கிரேடு, தடிமன், ஆரம் அல்லது பிரிவில் ஏற்படும் மாற்றம், அமைப்புகள் மற்றும் கருவிகளுக்கான விளைவுகளுடன் ஸ்பிரிங்பேக் மற்றும் கட்டிங் லோடை மாற்றலாம். ஒரு தடிமன் சாளரம் அதனுள் உள்ள ஒவ்வொரு எஃகு/பூச்சு/பிரிவு கலவையையும் அங்கீகரிக்காது.
இரயில்/அஞ்சல் மற்றும் டபிள்யூ-பேல் பணிகளுக்கு தனித்தனி பொருள் அட்டவணையைப் பயன்படுத்தவும். உள்வரும் ஸ்டிரிப் நிலை மற்றும் அதன் விளைவான பரிமாணங்களைப் பதிவு செய்யவும், இதன் மூலம் சுருள் மாற்றத்திற்குப் பிறகு ஆபரேட்டர்கள் சுருள் மாறுபாட்டை அமைப்பு அல்லது கருவிச் சிக்கலில் இருந்து வேறுபடுத்தி அறிய முடியும்.
இரட்டை ரயில் & போஸ்ட் உருவாக்கம்
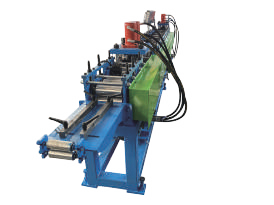
இரட்டை ரயில்/போஸ்ட் ஏற்பாடு இரண்டு உருவாக்கும் பாதைகள் மற்றும் போஸ்ட் கட்டிங் ஆகியவற்றைக் கொண்டுள்ளது. உணவளித்தல், ஓட்டுதல், கட்டுப்பாடு, அளவீடு, வெட்டுதல் மற்றும் புறப்படுதல் பயனுள்ள இயக்க முறைமையை தீர்மானிக்கிறது.
| நிலையங்களை உருவாக்குதல் | 14 × 2 |
|---|---|
| உருவாக்கும் வேகம் | 10-15 மீ / நிமிடம் |
| வெட்டும் கத்தி பொருள் | Cr12 |
தேர்ந்தெடுக்கப்பட்ட பாதையை நிரூபிக்கவும்
அதன் சுயவிவரம், பொருள் மற்றும் கருவிகளை ஒதுக்கவும். நிறுத்தம்/மறுதொடக்கம் மற்றும் ஏற்றுக்கொள்ளப்பட்ட பகுதி எண்ணிக்கை உட்பட தேவையான SKU க்கான தீவனம், அளவீடு, வெட்டுதல் மற்றும் வெளியேற்றத்தை விளக்கவும்.
பாதைகள் எவ்வாறு தொடர்பு கொள்கின்றன என்பதை நிரூபிக்கவும்
வரைபடம் பகிரப்பட்ட அல்லது சுயாதீனமான ஊட்டம், இயக்கி, கட்டுப்பாடுகள், கட்டிங் மற்றும் டேக்-ஆஃப். ஏற்றுக்கொள்ளப்பட்ட எண்ணிக்கைகள் மற்றும் சுருள் மாற்றத்தின் விளைவு, மற்ற பாதையில் நிறுத்தம் அல்லது தவறு ஆகிய இரண்டையும் பதிவு செய்யவும்.
14 × 2ஐ இரண்டு 14-நிலையங்களை உருவாக்கும் தொடர்களாகப் படிக்கவும். 10-15 மீ/நிமிட மதிப்பு உருவாகும் வேகத்தை விவரிக்கிறது; ஒப்புக்கொள்ளப்பட்ட விநியோக கட்டத்தில் ஏற்றுக்கொள்ளப்பட்ட பகுதிகளை ஒப்பிடுக. வெட்டுதல், கையாளுதல், சுருள் மாற்றங்கள் மற்றும் பகிரப்பட்ட வளங்கள் நிகர வெளியீட்டைப் பாதிக்கின்றன; இரண்டு பாதைகள் மட்டுமே உற்பத்தியை விட இரு மடங்கு உற்பத்தி செய்வதில்லை.
செயல்பாடுகள் மற்றும் சோதனை பதிவுகளை வரைபடம்
ஒவ்வொரு பாதைக்கும் தேவையான சுயவிவரம்/SKU ஐ ஒதுக்கவும். சுருள் வழங்கல், இயக்கி, நீள அளவீடு, தொடக்க/நிறுத்தம், வெட்டுதல், கட்டுப்பாடுகள் மற்றும் டேக்-ஆஃப் ஆகியவற்றை மேற்கோள் காட்டப்பட்ட உள்ளமைவில் பகிரப்பட்ட அல்லது சுயாதீனமான செயல்பாடுகளாக பதிவு செய்யவும். தனித்தனி பகுதி எண்ணிக்கைகள் மற்றும் குறுக்கீடு பதிவுகளுடன், சோதனையில் ஒற்றை-பாதை மற்றும் முன்மொழியப்பட்ட ஒரே நேரத்தில் முறைகளைச் சேர்க்கவும். இறுதி மின், இயக்கி மற்றும் பயன்பாட்டு அட்டவணைகள் வாங்கிய உபகரண எல்லையை வரையறுக்கின்றன.
அம்சங்களைக் கட்டுப்படுத்தக்கூடிய இடத்தில் வைக்கவும்
கருவி அணுகல், பகுதி ஆதரவு மற்றும் முடிக்கப்பட்ட துளை முதல் இறுதி தரவு ஆகியவற்றிலிருந்து செயலாக்க நிலையைத் தேர்ந்தெடுக்கவும்.
உருவாக்கும் முன்
பிளாட்-ஸ்டிரிப் அணுகல் எளிதானது; வளைவுகளுக்கு அருகில் இயக்கம் மற்றும் வழிகாட்டுதலில் அதன் விளைவை சரிபார்க்கவும்.
உருவான பிறகு
இறுதி வடிவவியலில் இருந்து கண்டறிக; உள்ளூர் நசுக்குவதற்கு எதிராக அணுகல் மற்றும் ஆதரவை வழங்குதல்.
தனி நிலையம்
சிக்கலான அல்லது அரிதான அம்சங்கள் கையாளுதல், வரிசைகள் மற்றும் அடையாளத்தை சேர்க்கின்றன.
SKU மற்றும் முடிக்கப்பட்ட தரவு மூலம் அம்சங்களை வெளியிடவும்
துளைகள், இடங்கள், முடிவு குறிப்புகள், சுருதி, நீள குடும்பங்கள் மற்றும் தலை/வால் அல்லது கண்ணாடி நோக்குநிலை ஆகியவற்றை வரையறுக்கவும். ஒவ்வொரு அம்சத்தையும் அதன் நிலையம் மற்றும் கருவிக்கு ஒதுக்கவும், பின்னர் உண்மையான போல்ட் மற்றும் இணைப்பு தகடுகளுடன் முதல் துண்டுகளை சரிபார்க்கவும். சம நீளம் ஒரே மாதிரியான முனைகளையோ அல்லது ஒப்படைப்பையோ நிறுவாது. வெளியீட்டின் போது இந்த மாறுபாடுகளைக் கண்டறிந்து, ஆர்டர் அட்டவணையில் தனி-நிலைய வரிசையைச் சேர்க்கவும். போஸ்ட் கட்டிங் ஒரு வெட்டு-பிறகு-உருவாக்கும் பாதையை வரையறுக்கிறது; இது ஒரு ஆன்லைன் ஹோல் குடும்பத்தையோ அல்லது அம்ச சகிப்புத்தன்மையையோ நிறுவவில்லை.
W-profile வெளிர் உற்பத்தி
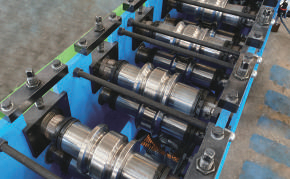
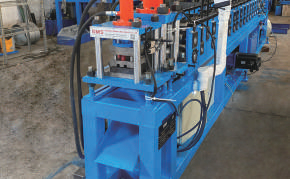
டபிள்யூ-பேல் பாதை உணவு, உருவாக்கம் மற்றும் பிந்தைய வெட்டு ஆகியவற்றை உள்ளடக்கியது. முடிக்கப்பட்ட பகுதி வரைபடத்திலிருந்து தேவையான இறுதி செயலாக்க பணிகளைச் சேர்க்கவும்.
முடிக்கப்பட்ட ஒவ்வொரு அம்சத்தையும் வரையறுக்கவும்
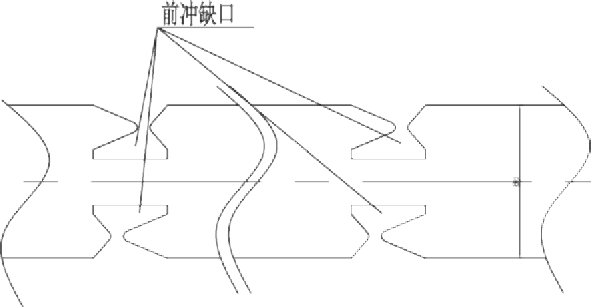
W-பேல் பணியானது தனிப்பட்ட நீண்ட கூறுகளை உருவாக்குகிறது. பகுதி, மீதோ, துளைகள், தலை மற்றும் வெட்டு நீளம் ஆகியவற்றை அவற்றின் தேவையான கருவிகள் மற்றும் நிலையங்களுக்கு ஒதுக்கவும்.
ஸ்கெட்ச் முன்-பஞ்ச் நோச்சிங்கை அடையாளம் காட்டுகிறது. ஒரு புதிய D பிரிவு அல்லது W குடும்பம் வடிவவியலை உருவாக்குகிறது. பாயிண்ட், ரவுண்ட், மல்டி-பாயிண்ட் அல்லது விரிவாக்கப்பட்ட தலைகளுக்கு வெவ்வேறு டைகள் மற்றும் எண்ட்-ப்ராசசிங் ஸ்டேஷன்கள் தேவைப்படலாம்; அவற்றின் சேர்க்கை ஒப்புக் கொள்ளப்பட்ட கருவி அட்டவணையைப் பின்பற்றுகிறது.
தேர்ந்தெடுக்கப்பட்ட வரிசையின் மூலம் வெட்டு-நீளத் தரவை வரையறுக்கவும். டூல் கிளியரன்ஸ், ஸ்கிராப் அகற்றுதல் மற்றும் நீண்ட பகுதி ஆதரவுடன் முதல்/கடைசி துண்டுகள், பர்ஸ் மற்றும் ஹெட் ஜியோமெட்ரி ஆகியவற்றைச் சரிபார்க்கவும். தலையுடைய பாகங்கள் வளைவு அல்லது மேற்பரப்பு சேதம் இல்லாமல் பெறுதல், ரேக்குகள் மற்றும் பேக்கிங் வழியாக செல்ல வேண்டும்.
மாற்றும் பணிகளை பிரிக்கவும்
நீளம், அம்சக் கருவிகள் மற்றும் புதிய பிரிவுக்கு வெவ்வேறு செயல்கள் தேவை.
நீளம் மற்றும் முறை
நிரல் உள்ளீடுகள், வழிகாட்டிகள் மற்றும் நிறுத்தங்கள், அதைத் தொடர்ந்து முதல் பகுதி வெளியீடு. சேமிக்கப்பட்ட செய்முறையானது கருவி பொருத்துதல் அல்லது நீளச் சரிபார்ப்புகளை மாற்றாது.
டை & பிரிவு கருவிகள்
எந்த டைஸ், பிளேடுகள், வழிகாட்டிகள் மற்றும் ரோல்கள் சரிசெய்யப்படுகின்றன, பரிமாறப்படுகின்றன அல்லது தக்கவைக்கப்படுகின்றன என்பதைக் கண்டறியவும்.
புதிய வடிவியல் அல்லது எஃகு
கலவையை உருவாக்குதல், ஸ்பிரிங்பேக், வெட்டு மற்றும் கருவி மறுபயன்பாடு ஆகியவற்றை மறுபரிசீலனை செய்யவும்.
சோதனை A → B → A கடைசியாக ஏற்றுக்கொள்ளப்பட்ட A இலிருந்து முதலில் வெளியிடப்பட்ட B மற்றும் மீட்டமைக்கப்பட்ட A. உழைப்பு, கருவிகள், ஸ்கிராப், அமைப்புகள், அளவீடுகள் மற்றும் வெளியீட்டு நேரம் ஆகியவற்றை பதிவு செய்யவும்.
முழுமையான A → B → A மாற்றத்தை பதிவு செய்யவும்
மெக்கானிக்கல் சரிசெய்தல் மற்றும் பரிமாற்றப்பட்ட கருவிகளிலிருந்து நிரல் உள்ளீடுகளை வேறுபடுத்துங்கள். எல்லைப் பொருட்கள் உட்பட, கருவி மறுபயன்பாட்டிற்கு பொருந்தக்கூடிய மேட்ரிக்ஸைப் பயன்படுத்தவும். கடந்த நல்ல A ஐக் கண்காணிக்கவும், முதலில் வெளியிடப்பட்ட B மற்றும் மீட்டமைக்கப்பட்ட A ஐ கடந்த நேரம், அமைப்புகள், உழைப்பு, ஸ்கிராப், அளவீடுகள் மற்றும் ஏற்றுக்கொள்ளல் ஆகியவற்றுடன் கண்காணிக்கவும். அட்டவணைகளை ஒப்பிடும்போது ஆர்டர் அதிர்வெண் மற்றும் வெளியீட்டு முடிவுப் புள்ளியை பொருத்தவும்.
நல்ல பகுதிகளை முழுமையான ஆர்டர்களாக மாற்றவும்
வன்பொருளின் ஒவ்வொரு கூறுகளையும் உருப்படிகளையும் ஒரு முறை சாளரத்திலும் ஒரு விநியோக நிலையிலும் எண்ணுங்கள்.
K = minᵢ ⌊Gᵢ / qᵢ⌋
திரும்பத் திரும்பத் திரும்பத் திரும்பும் ஒரு கருவிக்கு, தேவைப்படும் ஒவ்வொரு qᵢ நேர்மறையாக இருக்கும். Gᵢ என்பது ஒப்புக்கொள்ளப்பட்ட நிலையில் சரக்கு வெளியிடப்பட்டது, தொடக்க பங்கு மற்றும் மறுவேலை வெளியீடு வரையறுக்கப்பட்டுள்ளது.
பகிரப்பட்ட இடுகைகள் மற்றும் கலப்பு ஆர்டர்களுக்கு, முழு-ரன் BOM க்கு எதிராக ஒரு முறை பங்குகளை ஒதுக்கவும். பற்றாக்குறை, உபரி மற்றும் டெலிவரியை வைத்திருக்கும் செயல்முறையைக் கண்காணிக்கவும்.
முழுமையான ஓட்டத்தை ஒதுக்கி பற்றாக்குறையை கண்டறியவும்
மீண்டும் மீண்டும்-கிட் கணக்கீட்டிற்கு, வரம்புக்குட்படுத்தும் தேவையான உருப்படிகள் K. வெற்று துண்டுகள் மற்றும் பூசப்பட்ட, அம்சம்-முழுமையான துண்டுகள் வெவ்வேறு சரக்குகளாகும். தேர்ந்தெடுக்கப்பட்ட விநியோக கட்டத்தில் வெளியிடப்பட்ட பிறகு மட்டுமே மறுவேலை செய்யப்பட்ட பகுதிகளைச் சேர்க்கவும்.
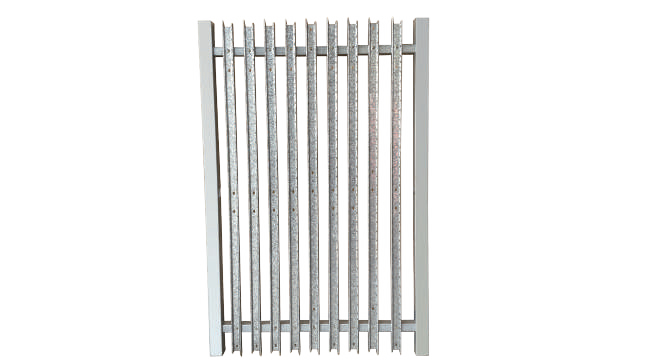
பகிரப்பட்ட இடைநிலை இடுகைகள் மற்றும் வெவ்வேறு முடிவு, மூலை, ரேக் செய்யப்பட்ட அல்லது கேட் இடைமுகங்களுக்கு முழு நிறுவல்-வரிசை BOM தேவைப்படுகிறது. ஒவ்வொரு வளைகுடாவிற்கும் இரண்டு பதவிகளை எடுத்துக்கொள்ளாதீர்கள் அல்லது ஒரே பகுதியை இரண்டு ஆர்டர்களுக்கு வழங்காதீர்கள். துளை/முடிவு செயலாக்கம், பூச்சு, வன்பொருள் ரசீது, அசெம்பிளி மற்றும் பேக்கிங் ஒவ்வொன்றும் டெலிவரியை வைத்திருக்க முடியும்.
முழுமையான விரிகுடாக்கள் அல்லது நிறுவப்பட்ட வேலி நீளத்தை நிறுவுவதற்கு மீட்டர் வேகம் மற்றும் கூறுகளின் எண்ணிக்கையைப் போல் சேர்க்க முடியாது. அதே வரிசை நிபந்தனைகளின் கீழ் ஏற்றுக்கொள்ளப்பட்ட பகுதிகள் மற்றும் முடிக்கப்பட்ட ஒப்படைப்புகளை ஒப்பிடுக.
பூச்சு மற்றும் வெளியீட்டு நிலையை தேர்வு செய்யவும்
பூச்சு பாதை செயலாக்கம், முன்னணி நேரம் மற்றும் பொருத்தம் சரிபார்க்கப்பட வேண்டிய நிலை ஆகியவற்றை மாற்றுகிறது.
சுருள் மேற்பரப்பு மற்றும் பதப்படுத்தப்பட்ட விளிம்புகளை நிர்வகிக்கவும்
தொடர்பு உருவாக்கும் மற்றும் உள்வரும் பூசப்பட்ட மேற்பரப்பைக் கட்டுப்படுத்தவும். வெட்டுதல் மற்றும் குத்துதல் ஆகியவை தயாரிப்பு விவரக்குறிப்பைப் பின்பற்றும் சிகிச்சை மற்றும் ஏற்றுக்கொள்ளல் விளிம்புகளை அறிமுகப்படுத்துகின்றன.
வடிவவியலை விடுவித்து சிகிச்சைக்குப் பிறகு பொருத்தவும்
கால்வனிசரின் தயாரிப்பு, கையாளுதல், பூச்சு தடிமன் மற்றும் ஆய்வு தேவைகள் ஆகியவை அடங்கும். ஆர்டர் அட்டவணையில் அதன் துணை ஒப்பந்த சுழற்சியுடன், விளைந்த வடிவம் மற்றும் இணைப்பு பொருத்தம் கால்வனேற்றத்திற்குப் பிறகு சரிபார்க்கவும்.
மீதமுள்ள இடமாற்றங்கள் மூலம் தோற்றத்தை எடுத்துச் செல்லுங்கள்
முன் சிகிச்சை, பூச்சு, தோற்ற வரம்புகள் மற்றும் கையாளுதல் பாதுகாப்பு ஆகியவற்றைக் குறிப்பிடவும். இறுதி வெளியீட்டிற்கு முன் உண்மையான பாகங்கள் மற்றும் வன்பொருளைப் பயன்படுத்தி பூசப்பட்ட இடைமுகங்களைச் சரிபார்க்கவும்.
பேக்கிங் மூலம் பொருத்தம், அடையாளம் மற்றும் பாதுகாப்பை எடுத்துச் செல்லுங்கள்
உண்மையான பாகங்கள் மற்றும் வன்பொருளுடன் பூசப்பட்ட இணைப்புகளைச் சரிபார்க்கவும். ரோல் மார்க்ஸ், பர்ர்ஸ், கலர் மற்றும் பளபளப்புக்கு ஒப்புக்கொள்ளப்பட்ட பூச்சு அளவுகோல்கள் மற்றும் மாதிரிகளைப் பயன்படுத்தவும். பூச்சு தடிமன் இணைப்பு அனுமதியை பாதிக்கிறது மற்றும் பொருத்தம் சரிபார்ப்பில் சேர்க்கப்பட வேண்டும். பற்றவைக்கப்பட்ட விரிகுடாக்களுக்கு பொருத்துதல்கள், வெல்ட் வரிசை மற்றும் கட்டற்ற நிலைக்குப் பிறகு இலவச-நிலை அளவீடு தேவைப்படுகிறது. பகுதி/திருத்தம், நோக்குநிலை, பூச்சு மற்றும் தொகுதி அடையாளத்தைப் பாதுகாத்தல்; கிட் அல்லது விரிகுடா கையாளுதலின் போது தலைகள் மற்றும் தொடர்பு மேற்பரப்புகளைப் பாதுகாக்கவும்.
உற்பத்தித் தொகுதிகள் முழுவதும் பாகங்களைச் சரிபார்க்கவும்
வெளியிடப்பட்ட தொகுதிகள் முழுவதும் தனிப்பட்ட இணக்கம் மற்றும் அசெம்பிளி பொருத்தத்தை நிரூபிக்கவும்.
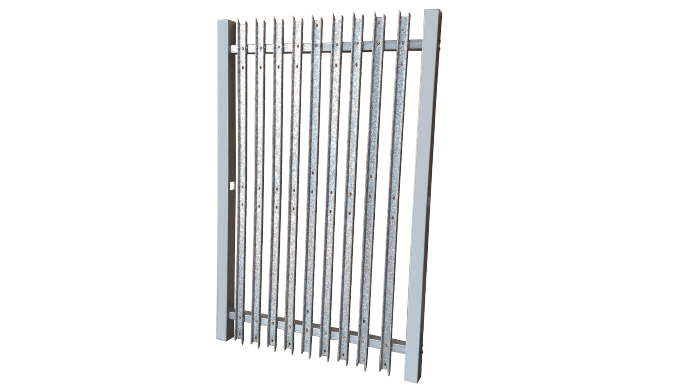
வடிவியல் மற்றும் அம்சங்கள்
பிரிவுகள், வருவாய்கள், கோணங்கள், நீளம், நேரான தன்மை, திருப்பம், துளை சுருதி, துளை முதல் இறுதி தூரம், தலைகள், பர்ர்கள் மற்றும் மேற்பரப்புகளுக்கான தரவுகள், வரம்புகள் மற்றும் அளவீடுகளை அமைக்கவும். அவர்கள் ஒப்புக்கொண்ட இலவச நிலையில் நீண்ட பகுதிகளை அளவிடவும்.
குறுக்கு தொகுதி சட்டசபை
வெவ்வேறு பாதைகள், காயில் லாட்கள் மற்றும் மாற்றங்களை உண்மையான வன்பொருள் மற்றும் குறிப்பிட்ட பூச்சுடன் கலக்கவும்.
விடுதலை
வலுக்கட்டாயமாக பொருத்துதல், பெரிதாக்கப்பட்ட துளைகள் அல்லது அங்கீகரிக்கப்படாத அரைத்தல் ஆகியவற்றை இணக்கமின்மை மற்றும் மறுபரிசீலனை மூலம் ஆராயுங்கள்.
மாதிரி மற்றும் தொகுதி வெளியீட்டு பதிவை வரையறுக்கவும்
ஒப்புக்கொள்ளப்பட்ட மாதிரி மற்றும் வரம்புகளுடன் முதல்-துண்டு, செயலில் உள்ள மற்றும் கடைசி-துண்டு காசோலைகளைப் பயன்படுத்தவும். கூறு அடையாளங்கள் மற்றும் பிரதிநிதி சிறப்பு இடைமுகங்களை பதிவு செய்யவும். ஒரு தொகுப்பிலிருந்து தேர்ந்தெடுக்கப்பட்ட பொருந்திய விரிகுடா ஒன்றுக்கொன்று மாற்றத்தை வெளிப்படுத்தாது. இறுக்கமான தேவைகள் கருவிகள், ஆதரவு மற்றும் அளவீட்டு விலையை மாற்றலாம். பகுதி, பூச்சு மற்றும் வேலி அமைப்பு ஒப்புதல்களை தனித்தனியாக வைத்திருங்கள்.
தொழிற்சாலை மற்றும் தளத்தை ஏற்றுக்கொள்வது
சோதனைக்கு முன் உள்ளீடுகள், நிபந்தனைகள், பதிவுகள் மற்றும் ஏற்றுக்கொள்ளும் அளவுகோல்களை ஏற்கவும்.
தொழிற்சாலை ஏற்றுக்கொள்ளல் · FAT
CAD, பொருள், கருவிகள் மற்றும் உள்ளமைவை முடக்கு. சோதனைக்கு தேவையான இரட்டை முறைகள், தொடர்ச்சியான தொகுதிகள், காயில் ஹெட்/டெயில் நிலைகள், கடினமான அம்சங்கள், முதல்/கடைசி துண்டுகள் மற்றும் A → B → A மீட்பு.
தள ஏற்பு · SAT
உள்ளூர் பயன்பாடுகள், நோக்கம் கொண்ட சுருள்கள், பயிற்சி பெற்ற ஆபரேட்டர்கள் மற்றும் உண்மையான பெறும் ஏற்பாட்டுடன் ஏற்றுக்கொள்ளப்பட்ட நோக்கத்தை மீட்டெடுக்கவும்.
விடுதலை
ஏற்றுக்கொள்ளப்பட்ட பாகங்கள், ஸ்கிராப், நிறுத்தங்கள், மறுவேலை மற்றும் சட்டசபை முடிவுகளை பதிவு செய்யவும். விதிவிலக்குகள், மறுபரிசீலனைகள் மற்றும் மீதமுள்ள உருப்படி மூடல் ஆகியவற்றை ஒதுக்கவும்.
சோதனை அட்டவணை மற்றும் வெளியீட்டு அளவுகோல்களை ஏற்கவும்
சோதனைக்கு முன் பொருள் அளவு, சோதனை காலம், மாதிரி, சகிப்புத்தன்மை, அளவீடுகள், சட்டசபை நோக்கம் மற்றும் கையொப்பங்களை வரையறுக்கவும். சுருள்/வன்பொருள் வழங்கல், அளவீடு மற்றும் கையொப்பப் பொறுப்பை ஒதுக்கவும். ஒப்புக்கொள்ளப்பட்ட அளவீடுகள் மூலம் துளைகள், முனைகள், கட்டற்ற வடிவம், மேற்பரப்புகள் மற்றும் குறிப்பிட்ட அசெம்பிளி ஆகியவற்றைச் சரிபார்க்கவும். ஒரு வெற்று இயங்கும் ஆர்ப்பாட்டம் அல்லது தேர்ந்தெடுக்கப்பட்ட நல்ல துண்டு ஒப்புக்கொள்ளப்பட்ட சோதனை நிபந்தனைகளை மாற்ற முடியாது. விதிவிலக்குகள், திருத்தங்கள், மறுபரிசீலனைகள் மற்றும் மீதமுள்ள பொருள் உரிமையாளர்களைப் பதிவுசெய்க; இயந்திர ஏற்பு மற்றும் முழு ஆலை உற்பத்தி வெளியீடு தனித்தனி எல்லைகள் உள்ளன.
ஆலை மற்றும் ஆபரேட்டர் ஒப்படைப்பை தயார் செய்யவும்
ஒவ்வொரு பாதைக்கும் சுருள் தூக்குதல் மற்றும் வழங்கல், ஆதரவுகள், ரேக்குகள், பஃபர்கள், அளவீட்டு இடம், கருவி மாற்றங்கள் மற்றும் வாங்கிய நோக்கத்தைச் சுற்றி பராமரிப்பு அணுகல் ஆகியவற்றைத் திட்டமிடுங்கள்.
ஏற்றுக்கொள்ளப்பட்ட அமைப்பை மீண்டும் செய்யவும்
கட்டுப்பாட்டு அமைப்புகள், பாதை/செய்முறை அனுமதிகள், கருவி அடையாளம், உடைகள் சரிபார்ப்புகள் மற்றும் காப்புப்பிரதிகள். அடித்தளங்கள், மின் மற்றும் ஹைட்ராலிக் சேவைகள், தூக்குதல் மற்றும் துணை சுமைகளை இறுதி உபகரண அட்டவணை மற்றும் உண்மையான கட்டிடம் மற்றும் மின்சாரம் ஆகியவற்றுடன் பொருத்தவும்.
மாற்று முன்னணி நேரம் மற்றும் அவை உருவாக்கும் விடுபட்ட பகுதிகளிலிருந்து முக்கியமான உதிரிபாகங்களைத் தேர்ந்தெடுக்கவும். ஏற்றுக்கொள்ளப்பட்ட முதல் பகுதிக்கு கருவி மாற்றியமைத்தல் மற்றும் மீட்டெடுப்பு ஆகியவற்றை நிரூபிக்கவும்.
ஒப்படைப்பு மற்றும் சேவை நோக்கத்தை அமைக்கவும்
இயக்க/பராமரிப்பு வழிமுறைகள், வரைபடங்கள், ஏற்றுக்கொள்ளப்பட்ட இயந்திர அமைப்புகள் மற்றும் கட்டுப்பாட்டு காப்புப்பிரதிகள், உதிரி/கருவி பட்டியல்கள், நடைமுறை ஆபரேட்டர் பயிற்சி மற்றும் மீட்பு பதிவுகள் ஆகியவை அடங்கும். அடுத்த நிலையத்திற்கு மாற்றும் போது நீண்ட தண்டவாளங்கள், போஸ்ட்கள் மற்றும் ஹெட் பேல்களுக்கு ஆதரவு தேவை. கொள்முதல் நோக்கத்தில் நிறுவல், பயிற்சி மற்றும் சேவை பொறுப்புகளை ஒதுக்கவும்.
ஒப்பிடக்கூடிய பொறியியல் RFQ ஐ உருவாக்கவும்
பிரதிநிதித்துவ வரைபடங்கள், பொருள், ஆர்டர் BOM மற்றும் தற்போதைய இடையூறு ஆகியவற்றை அனுப்பவும்.
உற்பத்தி வரையறையை அனுப்பவும்
- பாகங்கள் & பொருத்தம். பாகம், அசெம்பிளி மற்றும் சிறப்பு இடைமுகம் CAD, பகுதி குறியீடுகள் மற்றும் திருத்தங்களுடன்.
- அம்சங்கள். துளை, துளை, தலை, ஒப்படைத்தல் மற்றும் நீள அட்டவணைகள்; முக்கியமான சகிப்புத்தன்மை, அளவீடுகள் மற்றும் மேற்பரப்புகள்.
- எஃகு மற்றும் சுருள்கள். ஒவ்வொரு பணிக்கும் சான்றிதழ்கள், BMT/TCT, பூச்சு மற்றும் சுருள் பரிமாணங்கள்.
- ஆர்டர்கள். அளவுகள், நிகர விநியோக நிலை, பற்றாக்குறை மற்றும் மறுவேலை பதிவுகள்.
- ஆலை. தக்கவைக்கப்பட்ட செயல்முறைகள், தளவமைப்பு, பயன்பாடுகள் மற்றும் கையாளுதல் வளங்கள்.
ஒப்புதல் பொறுப்புகளை வரையறுக்கவும்
கருவி விவரக்குறிப்பு கருவிகள், சாதனங்கள், இயக்க முறைகள், ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டு நிலைமைகள் மற்றும் FAT/SAT ஆகியவற்றை உள்ளடக்கியது. வேலி வடிவமைப்பாளர்/திட்டக் குழு பயன்பாடு, பிந்தைய இடைவெளி, இணைப்புகள், அடித்தளங்கள், சுமைகள், நிறுவல் மற்றும் தேவையான கணினி ஆதாரங்களை அங்கீகரிக்கிறது.
ஸ்டீல் பாலிசேட் பாதுகாப்பு ஃபென்சிங் என்பது ஒரு அமைப்பு பயன்பாடாகும்; பாகங்கள்-இயந்திரத்தை ஏற்றுக்கொள்வது மட்டும் வேலி பாதுகாப்பு அல்லது பாதுகாப்பு மதிப்பீட்டை நிறுவுவதில்லை.
இலக்கு மற்றும் முன்மொழிவு பொறுப்புகளை அடையாளம் காணவும்
அமெரிக்கா, சவூதி அரேபியா, ரஷ்யா, இந்தியா அல்லது மெக்சிகோவிற்கு, RFQ கட்டத்தில் இலக்கு, தள பயன்பாடு மற்றும் தேவையான தொழில்நுட்ப ஆவணங்களை அடையாளம் காணவும். மூடப்பட்ட/விலக்கப்பட்ட பணிகள், தனிப்பட்ட கருவிகள், தக்கவைக்கப்பட்ட வெளிப்புற செயல்முறைகள் மற்றும் பொருள், சோதனை, நிறுவல், பயிற்சி மற்றும் சேவைப் பொறுப்புகள் கொண்ட முன்மொழிவைக் கோரவும்.
பாலிசேட் உற்பத்தி கேள்விகள்
தண்டவாளங்கள் மற்றும் போஸ்ட்களை வாங்கும் போது W-pales தயாரிக்க முடியுமா?
ஆம். வாங்கிய தண்டவாளங்கள், அடைப்புக்குறிகள் மற்றும் வன்பொருளை இனச்சேர்க்கை கூறுகளாக வரையறுத்து, அந்த இடைமுகங்களுக்கு எதிராக W-பேல் பிரிவு மற்றும் அம்சங்களை மதிப்பிடவும். உற்பத்தித் திட்டத்தில் உள்வரும் பகுதி காசோலைகள், முடித்தல் மற்றும் கிட் ஒதுக்கீடு ஆகியவற்றை வைத்திருங்கள்.
இரண்டு இரட்டைப் பாதைகளும் ஒரே நேரத்தில் பகுதிகளை உருவாக்க முடியுமா?
இரண்டு பாதை ஏற்பாடு மட்டுமே ஒரே நேரத்தில் நிறுவப்படவில்லை. தேவையான சுயவிவரங்கள் மற்றும் வரைபடத்தைப் பகிரப்பட்ட அல்லது சுயாதீனமான உணவு, இயக்கி, கட்டுப்பாடுகள், வெட்டுதல் மற்றும் புறப்படுதல் ஆகியவற்றைக் குறிப்பிடவும். அந்த பயன்முறையை சோதனை செய்து, மற்ற பாதையில் நிறுத்தத்தின் விளைவு உட்பட, ஏற்றுக்கொள்ளப்பட்ட எண்ணிக்கையை தனித்தனியாக பதிவு செய்யவும்.
நீளத்தை மாற்றுவது என்பது உருவாக்கும் கருவிகளை மாற்றுவதாக அர்த்தமா?
அதே அங்கீகரிக்கப்பட்ட பிரிவு பயன்பாட்டில் இருக்கும் போது நீளமான மாற்றம் அமைப்புகளை உள்ளடக்கியிருக்கும். ஒரு புதிய தலை, துளை குடும்பம், திரும்ப அல்லது பிரிவுக்கு டைஸ், வழிகாட்டிகள் அல்லது ரோல் கருவிகள் தேவைப்படலாம். A-to-B-to-A சோதனையில் உண்மையான செயல்களையும் முதல்-துண்டு வெளியீட்டையும் பதிவு செய்யவும்.
ஏன் தனித்தனியாக ஏற்றுக்கொள்ளப்பட்ட பகுதிகளை இணைக்க இன்னும் கடினமாக உள்ளது?
பொருத்தம் பல பரிமாணங்கள் மற்றும் ஒன்றாக முடிக்கப்பட்ட பூச்சு சார்ந்துள்ளது. இனச்சேர்க்கை வன்பொருளைச் சரிபார்த்து, வெவ்வேறு பாதைகள், காயில் லாட்கள் மற்றும் மாற்றங்களிலிருந்து குறுக்கு-அசெம்பிள் பாகங்கள். இலவச வடிவத்தை அளவிடவும் மற்றும் அங்கீகரிக்கப்படாத இழுத்தல், துளையிடுதல் அல்லது அரைத்தல் ஆகியவற்றை ஆராயவும்.
பகிர்ந்த இடுகைகளை கிட்களுக்கு எவ்வாறு கணக்கிட வேண்டும்?
முடிவு, மூலை மற்றும் வாயில் பாகங்கள் உட்பட முழுமையான ரன் அல்லது நிறுவல்-வரிசை BOM ஐப் பயன்படுத்தவும். கிடைக்கும் ஒவ்வொரு SKUவையும் ஒரு முறை மட்டுமே ஒதுக்குங்கள். தேவைப்படும் ஒவ்வொரு அளவும் நேர்மறையாகவும், சரக்குகள் ஒரே டெலிவரி கட்டத்தில் கணக்கிடப்படும் போது மட்டுமே மீண்டும் மீண்டும்-கிட் சூத்திரம் பொருத்தமானது.
சோதனையில் எங்கள் சொந்த சுருள் மற்றும் பூசப்பட்ட அசெம்பிளி இருக்க வேண்டுமா?
பிரதிநிதி நோக்கம் கொண்ட பொருட்களைப் பயன்படுத்தவும் மற்றும் கடினமான எல்லை சேர்க்கைகளை ஒப்புக் கொள்ளவும். வாங்கிய ஏற்றுக்கொள்ளும் நோக்கத்திற்கு அந்த இடைமுகம் தேவைப்படும்போது பூசப்பட்ட அசெம்பிளியைச் சேர்க்கவும். பொருள், வன்பொருள் மற்றும் முடித்தல் ஆகியவற்றை யார் வழங்குகிறார்கள் மற்றும் ஏற்றுக்கொள்ளப்பட்ட முடிவை எந்த பதிவுகள் நிறுவுகின்றன என்பதை வரையறுக்கவும்.
உற்பத்தி CAD தயாராக இல்லை என்றால் நாம் என்ன அனுப்ப வேண்டும்?
தெளிவான பகுதி மற்றும் சட்டசபை ஓவியங்கள், பிரதிநிதி மாதிரிகள், முக்கிய பரிமாணங்கள், பொருள் விவரங்கள் மற்றும் ஆர்டர் BOM உடன் தொடங்கவும். இவை முதல் உற்பத்தி விவாதத்தை ஆதரிக்கின்றன. கருவி மற்றும் சோதனை அளவுகோல்களை அங்கீகரிக்கும் முன் கட்டுப்படுத்தப்பட்ட கூறு மற்றும் இடைமுக வரைபடங்களை முடக்கவும்.
ஆபரேட்டர் மற்றும் பராமரிப்பு ஒப்படைப்பில் என்ன இருக்கிறது?
கட்டுப்படுத்தப்பட்ட அமைப்புகள், கருவி அடையாளம், உடைகள் காசோலைகள், காப்புப்பிரதிகள், வரைபடங்கள் மற்றும் கையேடுகள், முக்கியமான உதிரிபாகங்கள் மற்றும் நடைமுறை மீட்பு பயிற்சி ஆகியவை அடங்கும். உபகரணங்களின் நோக்கத்தில் நிறுவல், பயிற்சி மற்றும் சேவைப் பொறுப்புகளை வரையறுத்து, ஏற்றுக்கொள்ளப்பட்ட முதல் பகுதிக்கு மீட்டமைப்பதை நிரூபிக்கவும்.
உங்கள் பாலிசேட் கூறுகளை உற்பத்திக்கு கொண்டு வாருங்கள்
உங்கள் சுயவிவரங்கள், இணைப்பு விவரங்கள் மற்றும் ஆர்டர் BOM ஐ அனுப்பவும். மெட்டீரியல், ஃபினிஷிங் ரூட் மற்றும் தற்போது டெலிவரியை நிறுத்தி வைத்திருக்கும் கூறு அல்லது செயல்முறை ஆகியவற்றைச் சேர்க்கவும்.