


Velg en rennevalseformingsmaskin ved først å definere renneprofilen og ark- eller kveilmaterialet, fordi valseforming bruker suksessive valsematriser og de nødvendige valseparene avhenger av materialkvalitet, delkompleksitet og mølledesign. Bekreft deretter forutsetningene for drenering på stedet, inkludert rennelengden som betjenes av hvert nedløp og forholdet mellom nedløpsstørrelsen og rennebunnens bredde, før du behandler en maskinkonfigurasjon som egnet for prosjektet.
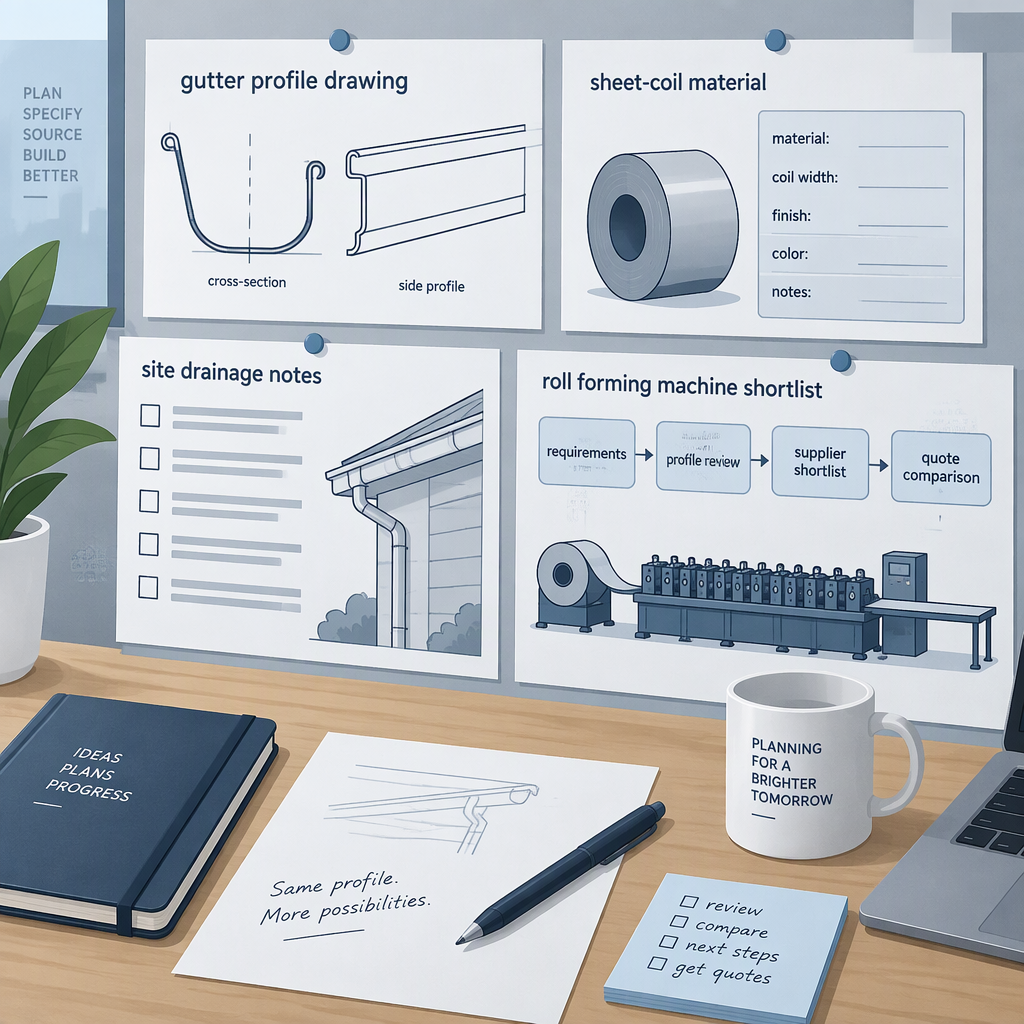
Match renneprofilen før du diskuterer maskinalternativer
Profilbeslutningen kommer først fordi en renneform dannes gjennom en sekvens av sammenkoblede valsedyser, og mer komplekse ferdige deler kan kreve forskjellige rullepartellinger og valg av mølledesign.
For en diskusjon om en rennerullformingsmaskin, ikke begynn med en generisk forespørsel om en linje. Begynn med profiltegningen eller målprofilfamilien: K-stil, halvrund, boks, fascia eller en tilpasset arkitektonisk seksjon. Leverandøren må forstå bøyningene, returleppene, perledetaljer og den ferdige delens kompleksitet før han diskuterer verktøy og linjekonfigurasjon.
| Profilspørsmål | Hva kjøperen skal definere | Hvorfor påvirker det maskindiskusjonen |
|---|---|---|
| Ferdig form | Oppgi en tegning, prøve eller godkjent profilreferanse i stedet for bare et profilnavn. | Rulleforming når den endelige formen gjennom inkrementelle bøyninger laget av påfølgende valsedyser. |
| Kompleksitet | Identifiser kantkanter, dekorative ribber, tette bøyninger og uvanlige overganger. | Den ferdige delens kompleksitet er en faktor som påvirker antall valsepar og mølledesign. |
| Sammenhengende deler | Bekreft rennebunnens bredde som er nødvendig for å fungere med den tiltenkte nedløpsstørrelsen. | SMACNAs dimensjoneringskalkulator sier at nedløpsstørrelser ikke må overstige rennebunnens bredde. |
For formingsprinsippet, se AHSS Guidelines forklaring av valseforming , som beskriver strimler som passerer i lengderetningen gjennom påfølgende parede valsedyser.
Bekreft materialtilpasning fra prosjekt- og leverandørdokumenter
Materialtilpasning bør håndteres som en teknisk input, ikke en gjetning: platekvalitet og styrke påvirker formingskrefter, behov for rullepar og belastningene på ruller og rammer.
En kjøper kan velge på en mer ansvarlig måte ved å oppgi den tiltenkte materialfamilien og -kvaliteten, og deretter be leverandøren om å bekrefte kompatibilitet for den nøyaktige applikasjonen. Unngå å anta at ett maskinoppsett vil kjøre alle alternativer for stål, aluminium, kobber, malt spole eller belagt materiale like godt.
| Materialinnspill | Kjøperhandling | Valgpåvirkning |
|---|---|---|
| Platekvalitet | Oppgi nøyaktig karakter eller prosjektgodkjent materialbetegnelse i tilbudsforespørselen. | Materialkvalitet er en faktor som påvirker antall rullepar og formingsoppsett. |
| Styrkenivå | Spør hvordan leverandøren vurderer formingsbelastninger for det foreslåtte materialet. | Stål med høyere styrke øker kreftene på ruller og rammer. |
| Belegg eller overflatefinish | Be om håndtering og verktøyveiledning for spesifisert finish. | Overflatebeskyttelse er et kvalitetsproblem og bør bekreftes mot leverandørens dokumenterte kapasitet. |
Ikke skriv en tilbudsforespørsel rundt et antatt tykkelsesområde, spolebredde, hastighet, motoreffekt eller verktøyskiftetid med mindre prosjektspesifikasjonen eller leverandørdokumentasjonen angir disse verdiene. Be om det gjeldende tekniske arket for den foreslåtte konfigurasjonen.
Materialavhengighetspunktet støttes av AHSS-retningslinjer , som kobler antall rullepar til platekvalitet, kompleksitet av ferdige deler og mølledesign, og bemerker at stål med høyere styrke øker kreftene på valser og rammer.
Match stedets behov før du låser maskinkonfigurasjonen
Områdets behov er viktige fordi valg av renneprofil er knyttet til dreneringsforutsetninger, dimensjonering av nedløpet og den praktiske lengden på rennen som betjenes av hvert nedløp.
SMACNAs Downspout & Gutter Sizing Calculator sier at dimensjoneringsgrunnlaget kommer fra kapittel 1 i Architectural Sheet Metal Manual, 7. utgave, og bruker nedbørsdata og standard nedløpsdimensjoner. Behandle den typen dimensjoneringsarbeid som en prosjektdesigninngang, ikke som en maskinfunksjon.
- Bekreft nedbørsgrunnlaget eller prosjektdreneringskravet for installasjonsstedet før du velger profildybde og nedløpsarrangement.
- Sjekk at valgt nedløpsstørrelse ikke overstiger rennebunnens bredde.
- Gå gjennom rennelengden som serveres av hvert nedløp; SMACNA noterer seg et praktisk maksimum på 50 fot / 15 m rennelengde betjent av et nedløp for å begrense termisk ekspansjonseffekt.
- Oversett disse prosjektbeslutningene til tilbudsforespørselen som profiltegninger, tiltenkt materiale og begrensninger på stedet i stedet for bare å be om en generisk rennerulleformingsmaskin.
Maskinvalg erstatter ikke lokal prosjektgjennomgang. For installert takrennearbeid, bekreft gjeldende designkriterier, vedtatte regler og eventuelle lokale endringer med prosjektets fagperson eller lokale myndigheter før produksjon.
For dreneringsgrensekontroller kan kjøpere gjennomgå SMACNA Dimensjoneringskalkulator for nedløp og takrenne , som forklarer forutsetningene bak dimensjonering av takrenne og nedløp.
Bygg en sjekkliste for tilbudsforespørsel for applikasjonsvalg
En nyttig tilbudsforespørsel bør beskrive profilen, materialet og stedets forutsetninger tydelig nok til at leverandøren kan svare med en konfigurasjon som samsvarer med applikasjonen i stedet for en generisk maskinbeskrivelse.
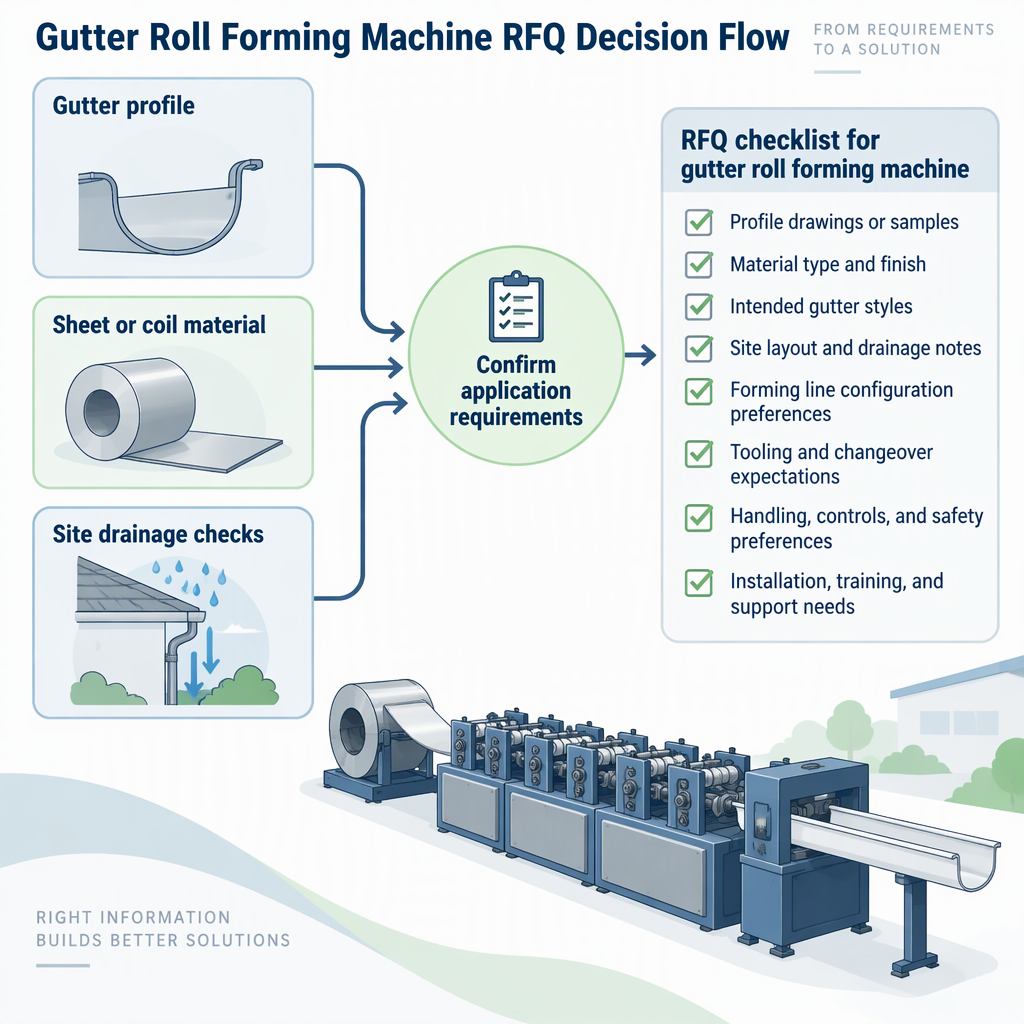
- Fest målrenneprofiltegningen, prøven eller godkjent seksjonsreferanse, inkludert bend og dekorative funksjoner.
- Oppgi det tiltenkte ark- eller spolematerialet, kvalitet, finish og kvalitetsforventninger til prosjektet.
- Be leverandøren om å bekrefte hvordan materialkvalitet, styrke og profilkompleksitet påvirker den anbefalte mølledesignen.
- Ta med den tiltenkte nedløpsstørrelsen og bekreft at den er kompatibel med rennebunnens bredde.
- Inkluder forventet rennelengde som betjenes av hvert nedløp og eventuelle dreneringsforutsetninger for prosjektet.
- Be om leverandørens aktuelle tekniske dokumenter for maskinkonfigurasjon, sikkerhetskrav, bruksbehov, installasjonsplass, idriftsettelsesomfang og vedlikeholdsinstruksjoner.
- Be om alle kommersielle vilkår direkte: pris, leveringstid, garanti, reservedelsstøtte, opplæringsomfang og akseptkriterier.
| Hvis prosjektets prioritet er... | Be leverandøren om å bekrefte... | Ikke anta... |
|---|---|---|
| En kompleks arkitektonisk renneprofil | Verktøytilnærming, roll-pair-implikasjoner og prøvegodkjenningsprosess | At en standardlinje kan danne profilen uten ingeniørgjennomgang |
| Et platemateriale med høyere styrke | Valse- og rammebelastningsegnethet for det materialet | At en maskin som passer til en materialklasse vil passe en annen |
| Et langt renneløp på stedet | Nedløpsavstand og dreneringsforutsetninger før sluttvalg av profil | At maskinkjøpsbeslutninger kan erstatte takrennestørrelseskontroller |
Unngå seleksjonsrisiko som skaper nedstrøms omarbeiding
Den største valgrisikoen er å behandle profil, materiale og drenering på stedet som separate beslutninger når formingslinjen og det installerte rennesystemet må være kompatible.
- Ikke kjøp rundt et profilnavn alene; kompleksitet av ferdige deler kan påvirke antall rullepar og mølledesign.
- Ikke bytt ut det faktiske karakter- og styrkenivået med en materialfamilieetikett; materialegenskaper påvirker formingskrefter.
- Ikke behandle dimensjonering av nedløpet som en ettertanke; nedløpsstørrelse må passe innenfor rennebunnens bredde.
- Ikke se bort fra rennelengden som betjenes av hvert nedløp; SMACNA noterer seg et praktisk maksimum på 50 fot / 15 m for å begrense termiske ekspansjonseffekter.
- Ikke stol på påstander som ikke støttes om sertifiseringer, hastighet, produksjon, priser eller levering. Spør leverandøren om aktuelle dokumenter som samsvarer med den oppgitte maskinen.
For alle maskiner som krever manuell rengjøring, justering, tilgang til spolebane eller fjerning av fastkjørt papir under evaluering eller senere bruk, slå av maskinen og koble fra gjeldende strømkilde før manuell tilgang, og følg deretter bare tilgangs- og servicetrinnene som er tillatt i modellhåndboken.
Konklusjon
Velg en rennerullformingsmaskin først etter at profiltegningen, materialinnmating og dreneringsantakelsene er klare.
Formingslinjen skal passe til form og materialkrav som den ferdige renneprofilen stiller. Den installerte rennedesignen må også respektere drenerings- og nedløpsgrenser, inkludert kompatibilitet med bunnbredde og den praktiske lengden som betjenes av hvert nedløp. Med disse inputene dokumentert, kan tilbudsforespørselen fokusere på en leverandørs faktiske konfigurasjon, dokumenter, sikkerhetskrav og kommersielle vilkår.
Vanlige spørsmål om valg av rennevalsformingsmaskin
Disse spørsmålene hjelper kjøpere med å klargjøre grensen mellom maskinvalg, formingsteknikk og dimensjonering av prosjektrenne.
Kan én rennerulleformingsmaskin lage hver renneprofil?
Ikke anta at én maskin kan lage hver profil. Valseforming avhenger av påfølgende valsedyser, og antall valsepar avhenger av platekvalitet, ferdigkomponentkompleksitet og mølledesign.
Erstatter et utvalg av rennevalseformingsmaskiner beregninger av rennedimensjonering?
Nei Maskinvalg erstatter ikke dimensjoneringsarbeid for takrenne og nedløp. SMACNAs kalkulator baserer dimensjonering på nedbørsdata, standard nedløpsdimensjoner og antakelser for arkitektoniske metallplater.
Hvilken profilinformasjon bør sendes før du ber om et tilbud?
Send en tegning, prøve eller godkjent profilreferanse som viser den ferdige formen, bekymringer om bøyesekvens, returlepper og dekorative detaljer. Den ferdige delens kompleksitet kan påvirke diskusjonen om mølledesign.
Hvilken materiell informasjon er viktigst?
Oppgi materialkvalitet, styrkenivå, finish og forventninger til prosjektkvalitet. Stål med høyere styrke øker kreftene på ruller og rammer, så leverandøren bør vurdere det nøyaktige materialet i stedet for en bred kategori.
Hvorfor bør nedløpsinformasjon inkluderes i en maskinforespørsel?
Nedløpsinformasjon hjelper med å bekrefte om den valgte rennebunnsbredden og installert dreneringsoppsett er kompatible. SMACNA opplyser at nedløpsstørrelser ikke må overstige rennebunnens bredde.
Hvordan skal en kjøper håndtere en tilpasset takrenneprofil?
Behandle en tilpasset profil som en teknisk gjennomgang. Oppgi tegningen og det tiltenkte materialet, og be deretter leverandøren om å forklare verktøy, prøvegodkjenning og mølledesignimplikasjoner for den ferdige formen.
Hvor passer pris, leveringstid og garanti i utvelgelsesprosessen?
Be om pris, leveringstid, garanti og støttevilkår etter at leverandøren har profilen, materialet og nettstedet. Disse vilkårene bør komme fra leverandørens gjeldende tilbud og dokumenter, ikke fra forutsetninger.


