


Wybierz maszynę do formowania rolek rynnowych, określając najpierw profil rynny i materiał arkusza lub zwoju, ponieważ do formowania rolkowego wykorzystywane są kolejne matryce walcowe, a wymagane pary rolek zależą od gatunku materiału, złożoności części i konstrukcji walcarki. Następnie potwierdź założenia dotyczące odwodnienia terenu, w tym długość rynny obsługiwanej przez każdą rurę spustową oraz związek między rozmiarem rury spustowej a szerokością dna rynny, zanim uznasz dowolną konfigurację maszyny za odpowiednią do projektu.
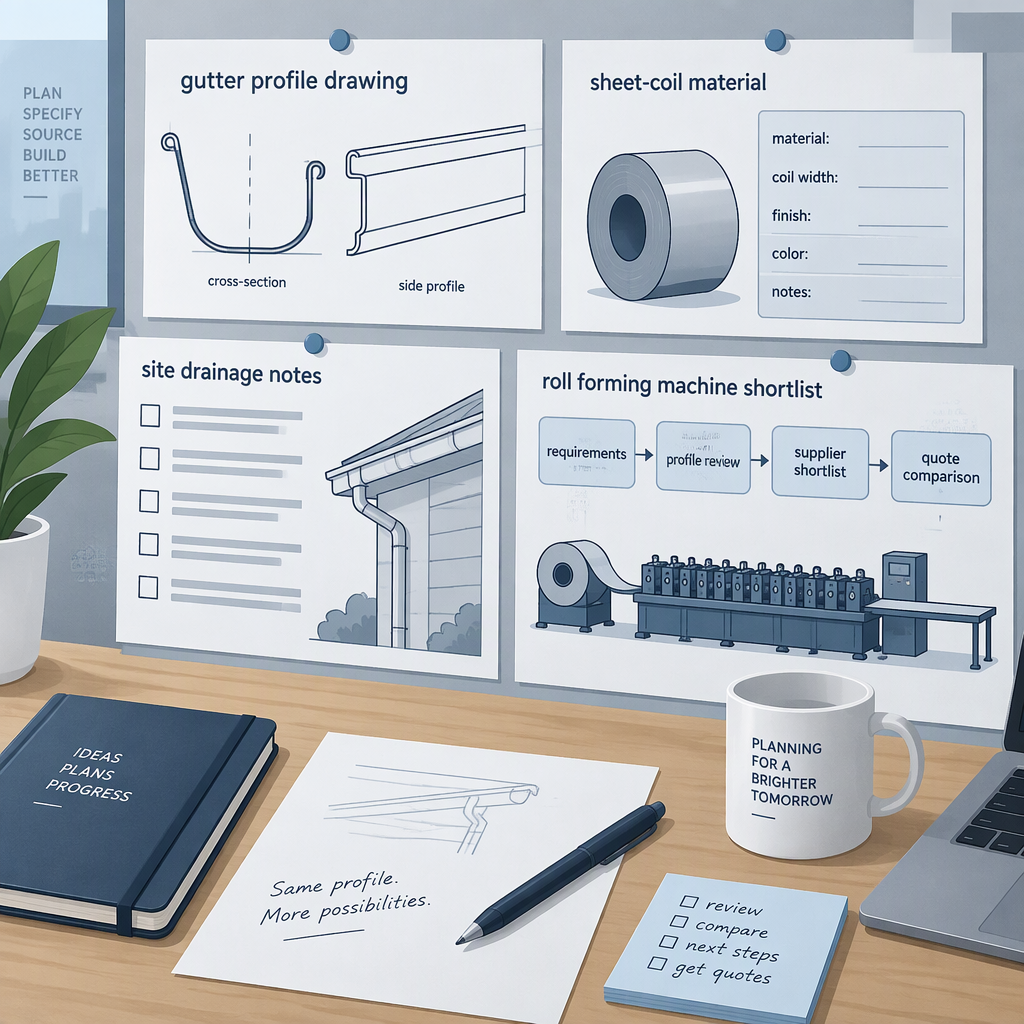
Dopasuj profil rynny przed omówieniem opcji maszyny
Decyzja dotycząca profilu jest najważniejsza, ponieważ kształt rynny jest formowany poprzez sekwencję sparowanych walców, a bardziej złożone, gotowe części mogą wymagać różnej liczby par walców i wyboru projektu walcarki.
W przypadku dyskusji na temat maszyny do formowania rolek rynnowych nie zaczynaj od ogólnego zapytania o linię. Rozpocznij od rysunku profilu lub docelowej rodziny profili: typu K, półokrągłego, skrzynkowego, czołowego lub niestandardowej sekcji architektonicznej. Dostawca musi poznać zagięcia, krawędzie zwrotne, szczegóły ściegów i złożoność gotowej części, zanim omówi konfigurację oprzyrządowania i linii.
| Pytanie profilowe | Co powinien zdefiniować kupujący. | Dlaczego wpływa to na dyskusję na temat maszyny |
|---|---|---|
| Gotowy kształt | Podaj rysunek, próbkę lub zatwierdzone odniesienie do profilu, a nie tylko nazwę profilu. | Formowanie rolkowe osiąga ostateczny kształt poprzez przyrostowe zagięcia wykonywane przez kolejne matryce walcowe. |
| Złożoność | Zidentyfikuj obrębione krawędzie, ozdobne żebra, ciasne zagięcia i nietypowe przejścia. | Złożoność gotowych części to jeden z czynników wpływających na liczbę par walców i konstrukcję walcarki. |
| Części łączące | Potwierdź szerokość dna rynny potrzebną do pracy z zamierzonym rozmiarem rury spustowej. | Kalkulator rozmiarów SMACNA podaje, że rozmiary rur spustowych nie mogą przekraczać szerokości dna rynny. |
Aby zapoznać się z zasadą formowania, zobacz Wytyczne AHSS objaśniają formowanie rolkowe , które opisuje taśmę przechodzącą wzdłużnie przez kolejne sparowane matryce walcowe.
Potwierdź dopasowanie materiału na podstawie dokumentów projektu i dostawcy
Dopasowanie materiału należy traktować jako wkład inżynieryjny, a nie domysł: gatunek blachy i wytrzymałość wpływają na siły formujące, wymagania dotyczące par walców oraz obciążenia wywierane na rolki i ramy.
Kupujący może dokonać bardziej odpowiedzialnej selekcji, podając zamierzoną rodzinę i gatunek materiału, a następnie prosząc dostawcę o potwierdzenie zgodności dla tego konkretnego zastosowania. Unikaj zakładania, że jedna konfiguracja maszyny będzie równie dobrze obsługiwać każdą stal, aluminium, miedź, cewkę malowaną lub materiał powlekany.
| Materiał wejściowy | Działanie kupującego | Wpływ na wybór |
|---|---|---|
| Gatunek blachy | W zapytaniu ofertowym należy podać dokładny gatunek lub oznaczenie materiału zatwierdzone w projekcie. | Gatunek materiału to jeden z czynników wpływających na liczbę par rolek i konfigurację formowania. |
| Poziom siły | Zapytaj, jak dostawca ocenia obciążenia formujące dla proponowanego materiału. | Stal o wyższej wytrzymałości zwiększa siły działające na rolki i ramy. |
| Powłoka lub wykończenie powierzchni | Poproś o wskazówki dotyczące obsługi i narzędzi dla określonego wykończenia. | Ochrona powierzchni jest kwestią jakości projektu i powinna zostać potwierdzona w oparciu o udokumentowane możliwości dostawcy. |
Nie pisz zapytania ofertowego dotyczącego zakładanego zakresu grubości, szerokości cewki, prędkości, mocy silnika lub czasu wymiany oprzyrządowania, chyba że specyfikacja projektu lub dokumentacja dostawcy określa te wartości. Poproś o aktualną kartę techniczną proponowanej konfiguracji.
Punkt zależności materiałowej jest obsługiwany przez Wytyczne AHSS , które łączą liczbę par walców z gatunkiem blachy, złożonością gotowej części i konstrukcją walcarki, a także zauważają, że stal o wyższej wytrzymałości zwiększa siły działające na rolki i ramy.
Dopasuj potrzeby witryny przed zablokowaniem konfiguracji maszyny
Miejsce ma znaczenie, ponieważ wybór profilu rynny jest powiązany z założeniami drenażu, rozmiarem rury spustowej i praktyczną długością rynny obsługiwanej przez każdą rurę spustową.
Kalkulator wymiarów rur spustowych i rynien SMACNA stwierdza, że podstawa wymiarowania pochodzi z rozdziału 1 Podręcznika architektonicznego z blachy, wydanie 7 i wykorzystuje dane dotyczące opadów atmosferycznych oraz standardowe wymiary rury spustowej. Traktuj tego typu prace związane z wymiarowaniem jako dane wejściowe do projektu, a nie jako funkcję maszyny.
- Przed wybraniem głębokości profilu i układu rury spustowej należy potwierdzić wielkość opadów lub wymagania dotyczące odwodnienia projektu dla miejsca instalacji.
- Sprawdź, czy wybrany rozmiar rury spustowej nie przekracza szerokości dna rynny.
- Sprawdź długość rynny obsługiwanej przez każdą rurę spustową; SMACNA zauważa, że praktyczna maksymalna długość rynny wynosi 15 m, obsługiwana przez rurę spustową w celu ograniczenia efektu rozszerzalności cieplnej.
- Przetłumacz te decyzje projektowe na zapytanie ofertowe jako rysunki profili, zamierzony materiał i ograniczenia miejsca, zamiast pytać tylko o ogólną maszynę do formowania rolek rynnowych.
Wybór maszyny nie zastępuje lokalnego przeglądu projektu. W przypadku zainstalowanych rynien przed rozpoczęciem produkcji należy potwierdzić obowiązujące kryteria projektowe, przyjęte zasady i wszelkie lokalne poprawki u specjalisty ds. projektu lub władz lokalnych.
W przypadku kontroli granic drenażu kupujący mogą zapoznać się z Kalkulator rozmiaru rury spustowej i rury spustowej SMACNA , który wyjaśnia założenia dotyczące rozmiaru rynny i rury spustowej.
Utwórz listę kontrolną zapytania ofertowego w celu wyboru aplikacji
Przydatne zapytanie ofertowe powinno opisywać profil, materiał i założenia dotyczące lokalizacji na tyle jasno, aby dostawca mógł odpowiedzieć konfiguracją pasującą do aplikacji, a nie ogólnym opisem maszyny.
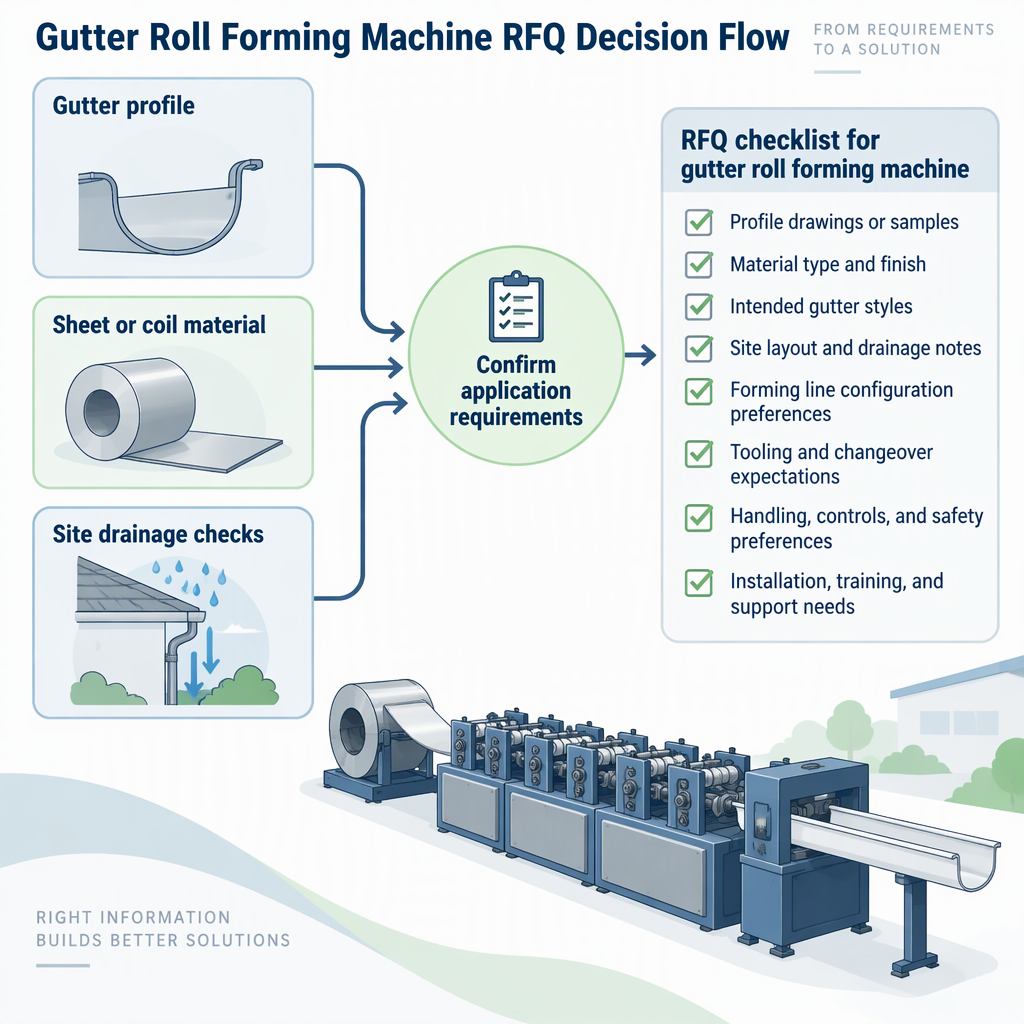
- Dołącz docelowy rysunek profilu rynny, próbkę lub zatwierdzone odniesienie do przekroju, łącznie z zagięciami i elementami dekoracyjnymi.
- Podaj zamierzony materiał arkusza lub zwoju, gatunek, wykończenie i oczekiwania dotyczące jakości projektu.
- Poproś dostawcę o potwierdzenie, w jaki sposób gatunek materiału, wytrzymałość i złożoność profilu wpływają na zalecany projekt młyna.
- Podaj zamierzony rozmiar rury spustowej i potwierdź, że jest on zgodny z szerokością dna rynny.
- Należy uwzględnić oczekiwaną długość rynny obsługiwanej przez każdą rurę spustową oraz wszelkie założenia dotyczące drenażu projektu.
- Poproś o aktualne dokumenty techniczne dostawcy dotyczące konfiguracji maszyny, wymagań bezpieczeństwa, potrzeb użytkowych, przestrzeni instalacyjnej, zakresu uruchomienia i instrukcji konserwacji.
- Zapytaj bezpośrednio o wszystkie warunki handlowe: cenę, czas dostawy, gwarancję, wsparcie w zakresie części zamiennych, zakres szkoleń i kryteria akceptacji.
| Jeśli priorytetem Twojego projektu jest... | Poproś dostawcę o potwierdzenie... | Nie zakładaj... |
|---|---|---|
| Kompleksowy profil rynnowy architektoniczny | Podejście narzędziowe, implikacje związane z parą walców i proces zatwierdzania próbek | Że standardowa linia może utworzyć profil bez przeglądu technicznego |
| Materiał arkuszowy o większej wytrzymałości | Dostosowanie obciążenia rolek i ramy do tego materiału | Że maszyna dostosowana do jednego gatunku materiału będzie pasować do innego |
| Na miejscu długa rynna | Założenia dotyczące rozstawu rynien spustowych i drenażu przed ostatecznym wyborem profilu | Decyzje dotyczące zakupu maszyny mogą zastąpić sprawdzanie wymiarów rynien |
Unikaj ryzyka selekcji, które powoduje dalsze przeróbki
Największym ryzykiem związanym z wyborem jest traktowanie profilu, materiału i drenażu terenu jako odrębnych decyzji, gdy linia formowania i zainstalowany system rynnowy muszą być kompatybilne.
- Nie kupuj wyłącznie na podstawie nazwy profilu; złożoność gotowej części może mieć wpływ na liczbę par walców i konstrukcję walcarki.
- Nie zastępuj etykiety rodziny materiałów rzeczywistym gatunkiem i poziomem wytrzymałości; właściwości materiału wpływają na siły formujące.
- Nie traktuj rozmiaru rury spustowej po namyśle; Rozmiar rury spustowej musi mieścić się w szerokości dna rynny.
- Nie ignoruj długości rynny obsługiwanej przez każdą rurę spustową; SMACNA zauważa, że praktyczne maksimum wynosi 15 m w celu ograniczenia efektu rozszerzalności cieplnej.
- Nie polegaj na nieuzasadnionych twierdzeniach dotyczących certyfikatów, szybkości, wydajności, cen lub dostawy. Poproś dostawcę o aktualne dokumenty pasujące do oferowanej maszyny.
W przypadku każdej maszyny wymagającej ręcznego czyszczenia, regulacji, dostępu do ścieżki cewki lub usuwania zacięć podczas oceny lub późniejszej pracy, przed przystąpieniem do ręcznego dostępu należy wyłączyć maszynę i odłączyć odpowiednie źródło zasilania, a następnie wykonać wyłącznie kroki dotyczące dostępu i serwisu dozwolone w instrukcji modelu.
Wniosek
Wymień maszynę do formowania rolek rynnowych dopiero po ustaleniu rysunku profilu, wsadu materiału i założeń dotyczących odwodnienia terenu.
Linia formowania musi odpowiadać wymaganiom kształtu i materiału, jakie stwarza gotowy profil rynny. Projekt zainstalowanej rynny musi również uwzględniać ograniczenia dotyczące drenażu i rury spustowej, w tym zgodność szerokości dna i praktyczną długość obsługiwanej przez każdą rurę spustową. Po udokumentowaniu tych danych wejściowych zapytanie ofertowe może koncentrować się na rzeczywistej konfiguracji dostawcy, dokumentach, wymaganiach bezpieczeństwa i warunkach handlowych.
Często zadawane pytania dotyczące wyboru maszyny do formowania rolek rynnowych
Pytania te pomagają kupującym wyjaśnić granicę pomiędzy wyborem maszyny, inżynierią formowania i wymiarowaniem rynny projektowej.
Czy jedna maszyna do formowania rolek rynnowych może wykonać każdy profil rynny?
Nie zakładaj, że jedna maszyna może wykonać każdy profil. Formowanie rolek zależy od kolejnych matryc walcowych, a liczba par rolek zależy od gatunku blachy, złożoności gotowej części i konstrukcji walcarki.
Czy wybór maszyny do formowania rolek rynnowych zastępuje obliczenia rozmiaru rynny?
Nie. Dobór maszynowy nie zastępuje wymiarowania rynien i rur spustowych. Kalkulator SMACNA opiera się na danych o opadach deszczu, standardowych wymiarach rury spustowej i założeniach z Podręcznika Architektonicznego Blachy.
Jakie informacje profilowe należy przesłać przed zapytaniem o wycenę?
Wyślij rysunek, próbkę lub zatwierdzone odniesienie do profilu, które pokazuje gotowy kształt, kwestie związane z kolejnością gięcia, krawędzie zwrotne i detale dekoracyjne. Złożoność gotowych części może mieć wpływ na dyskusję na temat projektu walcarki.
Jakie istotne informacje są najważniejsze?
Podaj klasę materiału, poziom wytrzymałości, wykończenie i oczekiwania dotyczące jakości projektu. Stal o wyższej wytrzymałości zwiększa siły działające na rolki i ramy, dlatego dostawca powinien ocenić konkretny materiał, a nie szeroką kategorię.
Dlaczego informacje dotyczące rury spustowej powinny być zawarte w zapytaniu ofertowym dotyczącym maszyny?
Informacje o rynnie spustowej pomagają potwierdzić, czy wybrana szerokość dna rynny i zainstalowany układ odwadniania są zgodne. SMACNA stwierdza, że rozmiary rur spustowych nie mogą przekraczać szerokości dna rynny.
Jak kupujący powinien postępować z niestandardowym profilem rynny?
Traktuj profil niestandardowy jako element przeglądu technicznego. Dostarcz rysunek i zamierzony materiał, a następnie poproś dostawcę o wyjaśnienie oprzyrządowania, zatwierdzenia próbki i konsekwencji projektu walcarki dla gotowego kształtu.
Jakie znaczenie w procesie selekcji ma cena, czas dostawy i gwarancja?
Zapytaj o cenę, czas dostawy, gwarancję i warunki wsparcia, gdy dostawca zapozna się z profilem, materiałami i danymi dotyczącymi lokalizacji. Warunki te powinny wynikać z aktualnej oferty i dokumentów dostawcy, a nie z założeń.


