


Zgjidhni një makinë për formimin e rrotullave të ulluqit duke përcaktuar fillimisht profilin e ulluqit dhe materialin e fletës ose mbështjelljes, sepse formimi i rrotullës përdor koka të njëpasnjëshme me rul dhe çiftet e kërkuara të rrotullave varen nga klasa e materialit, kompleksiteti i pjesës dhe dizajni i mullirit. Më pas konfirmoni supozimet e kullimit të kantierit, duke përfshirë gjatësinë e ulluqit të shërbyer nga çdo derdhje dhe lidhjen midis madhësisë së grykës së poshtme dhe gjerësisë së poshtme të ulluqit, përpara se të trajtoni çdo konfigurim makine si të përshtatshëm për projektin.
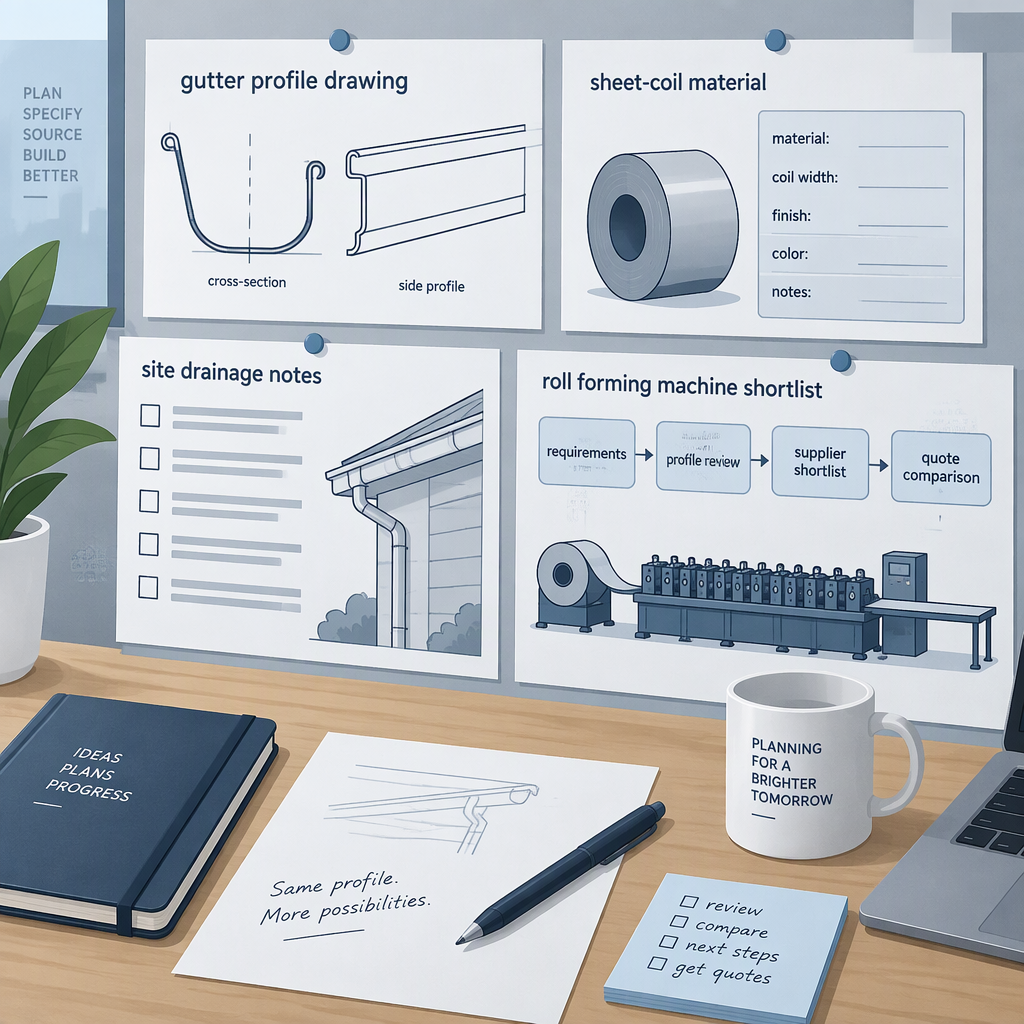
Përputhni profilin e ulluqit përpara se të diskutoni opsionet e makinës
Vendimi i profilit vjen i pari sepse forma e ulluqit formohet përmes një sekuence të çiftëzimit të rulit dhe pjesët e përfunduara më komplekse mund të kërkojnë numërime të ndryshme të çifteve të rrotullave dhe zgjedhje të dizajnit të mullirit.
Për një diskutim të makinës për formimin e rrotullave të ulluqit, mos filloni me një kërkesë të përgjithshme për një linjë. Filloni me vizatimin e profilit ose familjen e profilit të synuar: stil K, gjysmë i rrumbullakët, kuti, fascia ose një seksion arkitektonik i personalizuar. Furnizuesi duhet të kuptojë kthesat, buzët e kthimit, detajet e rruazave dhe kompleksitetin e pjesës së përfunduar përpara se të diskutojë për veglat dhe konfigurimin e linjës.
| Pyetja e profilit | Çfarë duhet të përcaktojë blerësi | Pse ndikon në diskutimin e makinës |
|---|---|---|
| Forma e përfunduar | Jepni një vizatim, mostër ose referencë të miratuar të profilit dhe jo vetëm një emër profili. | Formimi i rrotullës arrin formën përfundimtare përmes kthesave në rritje të bëra nga kapakët e njëpasnjëshëm të rulit. |
| Kompleksiteti | Identifikoni skajet e rrethuara, brinjët dekorative, kthesat e ngushta dhe tranzicionet e pazakonta. | Kompleksiteti i pjesës së përfunduar është një faktor që ndikon në numrin e çifteve të rrotullave dhe modelin e mullirit. |
| Pjesë ndërlidhëse | Konfirmoni gjerësinë e poshtme të ulluqit që nevojitet për të punuar me madhësinë e synuar të derdhjes së poshtme. | Llogaritësi i madhësisë së SMACNA thotë se madhësitë e derdhjes së poshtme nuk duhet të kalojnë gjerësinë e poshtme të ulluqit. |
Për parimin e formimit, shihni Shpjegimi i Udhëzimeve të AHSS për formimin e rrotullës , i cili përshkruan shiritin që kalon në mënyrë gjatësore përmes kokave të njëpasnjëshme të çiftëzuar të rulit.
Konfirmoni përshtatjen e materialit nga dokumentet e projektit dhe furnizuesit
Përshtatja e materialit duhet të trajtohet si një input inxhinierik, jo si një supozim: klasa e llamarinës dhe forca ndikojnë në forcat e formimit, nevojat për çifte rrotullash dhe ngarkesat e vendosura në rulat dhe kornizat.
Një blerës mund të përzgjedhë listën e ngushtë me më shumë përgjegjësi duke treguar familjen dhe klasën e materialit të synuar, më pas duke kërkuar nga furnizuesi të konfirmojë përputhshmërinë për atë aplikim të saktë. Shmangni supozimin se një instalim makinerie do të funksionojë njësoj mirë çdo opsion çeliku, alumini, bakri, bobina të lyer ose materiali të veshur.
| Të dhëna materiale Veprimi | i blerësit | Ndikimi i përzgjedhjes |
|---|---|---|
| Klasa e llamarinës | Tregoni notën e saktë ose përcaktimin e materialit të miratuar nga projekti në KPK. | Nota e materialit është një faktor që ndikon në numrin e çifteve të rrotullave dhe konfigurimin e formimit. |
| Niveli i forcës | Pyesni se si furnizuesi vlerëson ngarkesat e formimit për materialin e propozuar. | Çeliku me qëndrueshmëri më të lartë rrit forcat mbi rulat dhe kornizat. |
| Veshje ose përfundim sipërfaqësor | Kërkoni udhëzime për trajtimin dhe veglat e punës për përfundimin e specifikuar. | Mbrojtja e sipërfaqes është një çështje e cilësisë së projektit dhe duhet të konfirmohet kundrejt aftësisë së dokumentuar të furnizuesit. |
Mos shkruani një RFQ rreth një diapazoni të supozuar të trashësisë, gjerësisë së spirales, shpejtësisë, fuqisë së motorit ose kohës së ndryshimit të veglave, përveç nëse specifikimi i projektit ose dokumentacioni i furnizuesit i deklaron ato vlera. Kërkoni fletën teknike aktuale për konfigurimin e propozuar.
Pika e varësisë materiale mbështetet nga Udhëzimet AHSS , të cilat lidhin numërimin e çifteve të rrotullave me klasën e llamarinës, kompleksitetin e pjesës së përfunduar dhe dizajnin e mullirit, dhe vëren se çeliku me rezistencë më të lartë rrit forcat në rulat dhe kornizat.
Vendi i ndeshjes duhet përpara se të kyçet konfigurimi i makinës
Vendi ka nevojë për rëndësi sepse përzgjedhja e profilit të ulluqit është e lidhur me supozimet e kullimit, madhësinë e grykës së poshtme dhe gjatësinë praktike të ulluqit të shërbyer nga çdo derdhje.
Llogaritësi i përmasave të Downspout & Gutter i SMACNA thotë se baza e tij e përmasave vjen nga Kapitulli 1 i Manualit Architectural Sheet Metal, Botimi i 7-të, dhe përdor të dhënat e reshjeve dhe dimensionet standarde të derdhjes së ujit. Trajtojeni atë lloj pune të përmasave si një hyrje të projektimit të projektit, jo si një veçori makine.
- Konfirmoni bazën e reshjeve ose kërkesën për kullimin e projektit për vendndodhjen e instalimit përpara se të zgjidhni thellësinë e profilit dhe rregullimin e derdhjes.
- Kontrolloni që madhësia e përzgjedhur e grykës së poshtme të mos e kalojë gjerësinë e poshtme të ulluqit.
- Rishikoni gjatësinë e ulluqit të shërbyer nga çdo derdhje; SMACNA vë në dukje një maksimum praktik prej 50 ft. / 15 m gjatësi të ulluqit të shërbyer nga një derdhje për të kufizuar efektet e zgjerimit termik.
- Përkthejini ato vendime të projektit në RFQ si vizatime të profilit, material të synuar dhe kufizime në vend në vend që të kërkoni vetëm një makinë gjenerike për formimin e rrotullave të ulluqit.
Zgjedhja e makinës nuk zëvendëson rishikimin lokal të projektit. Për punën e instaluar të ulluqeve, konfirmoni kriteret qeverisëse të projektimit, rregullat e miratuara dhe çdo ndryshim lokal me profesionistin e projektit ose autoritetin lokal përpara prodhimit.
Për kontrollet e kufirit të kullimit, blerësit mund të rishikojnë SMACNA Llogaritësi i madhësisë së ulluqeve dhe ulluqeve , i cili shpjegon supozimet pas përmasave të ulluqeve dhe ulluqeve.
Ndërtoni një listë kontrolli RFQ për përzgjedhjen e aplikacionit
Një KPK e dobishme duhet të përshkruajë profilin, materialin dhe supozimet e vendndodhjes mjaft qartë që furnizuesi të përgjigjet me një konfigurim që përputhet me aplikacionin në vend të një përshkrimi të përgjithshëm të makinës.
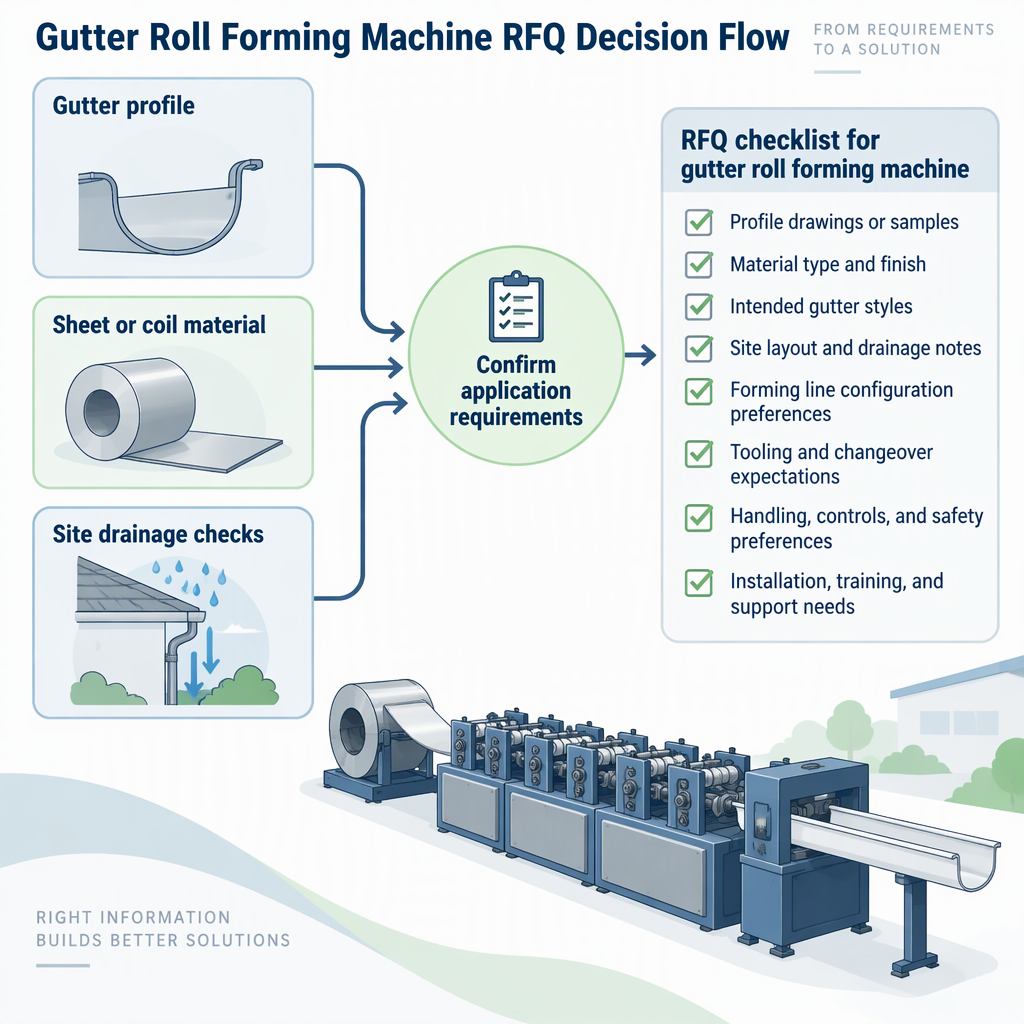
- Bashkangjisni vizatimin e profilit të kanalit të synuar, mostrën ose referencën e seksionit të miratuar, duke përfshirë kthesat dhe veçoritë dekorative.
- Tregoni pritshmëritë e materialit të synuar të fletës ose spirales, shkallës, përfundimit dhe cilësisë së projektit.
- Kërkojini furnizuesit të konfirmojë se si shkalla e materialit, forca dhe kompleksiteti i profilit ndikojnë në modelin e rekomanduar të mullirit.
- Përfshini madhësinë e synuar të derdhjes së poshtme dhe konfirmoni që është në përputhje me gjerësinë e poshtme të ulluqit.
- Përfshini gjatësinë e pritshme të ulluqit të shërbyer nga çdo derdhje dhe çdo supozim për kullimin e projektit.
- Kërkoni dokumentet teknike aktuale të furnizuesit për konfigurimin e makinës, kërkesat e sigurisë, nevojat e shërbimeve, hapësirën e instalimit, objektin e vënies në punë dhe udhëzimet e mirëmbajtjes.
- Kërkoni drejtpërdrejt për të gjitha kushtet tregtare: çmimin, kohën e dorëzimit, garancinë, mbështetjen e pjesëve të këmbimit, shtrirjen e trajnimit dhe kriteret e pranimit.
| Nëse prioriteti i projektit tuaj është... | Kërkoni nga furnizuesi të konfirmojë... | Mos supozoni... |
|---|---|---|
| Një profil kompleks arkitektonik i ulluqit | Qasja e instrumenteve, implikimet e çifteve të rrotullimit dhe procesi i miratimit të mostrës | Që një linjë standarde mund të formojë profilin pa rishikim inxhinierik |
| Një material fletësh me rezistencë më të lartë | Përshtatshmëria e ngarkesës së rulit dhe kornizës për atë material | Që një makinë e përshtatshme për një lloj materiali do t'i përshtatet një tjetri |
| Një hendek i gjatë i drejtuar në vend | Supozimet e ndarjes së ujit në ujë dhe kullimit përpara përfundimit të përzgjedhjes së profilit | Vendimet e blerjes së makinës mund të zëvendësojnë kontrollet e madhësisë së ulluqeve |
Shmangni rreziqet e përzgjedhjes që krijojnë ripunim në rrjedhën e poshtme
Rreziku më i madh i përzgjedhjes është trajtimi i profilit, materialit dhe kullimit të vendit si vendime të veçanta kur linja e formimit dhe sistemi i instaluar i kanalit duhet të jenë të pajtueshëm.
- Mos blini vetëm një emër profili; Kompleksiteti i pjesës së përfunduar mund të ndikojë në numrin e çifteve të rrotullave dhe dizajnin e mullirit.
- Mos e zëvendësoni një etiketë të familjes së materialit për shkallën aktuale dhe nivelin e forcës; vetitë e materialit ndikojnë në forcat formuese.
- Mos e trajtoni madhësinë e derdhjes së poshtme si një mendim të mëvonshëm; madhësia e grykës së poshtme duhet të përshtatet brenda gjerësisë së poshtme të ulluqit.
- Mos e injoroni gjatësinë e ulluqit të shërbyer nga çdo derdhje; SMACNA vë në dukje një maksimum praktik 50 ft / 15 m për kufizimin e efekteve të zgjerimit termik.
- Mos u mbështetni në pretendime të pambështetura në lidhje me certifikatat, shpejtësinë, produktin, çmimin ose dorëzimin. Kërkoni nga furnizuesi për dokumentet aktuale që përputhen me makinën e cituar.
Për çdo makineri që kërkon pastrim manual, rregullim, akses në shtegun e spirales ose pastrim bllokimi gjatë vlerësimit ose funksionimit të mëvonshëm, fikni makinën dhe shkëputni burimin e energjisë elektrike përpara hyrjes manuale, më pas ndiqni vetëm hapat e aksesit dhe shërbimit të lejuar në manualin e modelit.
konkluzioni
Përzgjidhni një makinë për formimin e rrotullave të ulluqit vetëm pasi vizatimi i profilit, futja e materialit dhe supozimet e kullimit të vendit të jenë të qarta.
Linja e formimit duhet të përputhet me formën dhe kërkesat materiale të krijuara nga profili i përfunduar i ulluqit. Dizajni i ulluqit të instaluar duhet gjithashtu të respektojë kufijtë e kullimit dhe të derdhjes së poshtme, duke përfshirë përputhshmërinë me gjerësinë e poshtme dhe gjatësinë praktike të shërbyer nga çdo derdhje. Me këto të dhëna të dokumentuara, RFQ mund të fokusohet në konfigurimin aktual të një furnizuesi, dokumentet, kërkesat e sigurisë dhe kushtet komerciale.
Pyetjet e shpeshta rreth zgjedhjes së makinës për formimin e rrotullave të ulluqit
Këto pyetje i ndihmojnë blerësit të qartësojnë kufirin midis përzgjedhjes së makinës, inxhinierisë së formimit dhe madhësisë së ulluqeve të projektit.
A mundet që një makinë për formimin e rrotullave të ulluqit të bëjë çdo profil ulluku?
Mos supozoni se një makinë mund të bëjë çdo profil. Formimi i rrotullës varet nga kokat e njëpasnjëshme të rulit dhe numri i çifteve të rrotullave varet nga klasa e llamarinës, kompleksiteti i pjesës së përfunduar dhe dizajni i mullirit.
A zëvendëson një përzgjedhje e makinës për formimin e rrotullave të ulluqit llogaritjet e madhësisë së ulluqit?
Jo. Zgjedhja e makinës nuk zëvendëson punën e përmasave të ulluqit dhe grykës së poshtme. Llogaritësi i SMACNA bazon madhësinë në të dhënat e reshjeve, dimensionet standarde të derdhjes së poshtme dhe supozimet e Manualit Arkitekturor të Fletës Metal.
Çfarë informacioni të profilit duhet të dërgohet përpara se të kërkoni një ofertë?
Dërgoni një vizatim, mostër ose referencë të profilit të miratuar që tregon formën e përfunduar, shqetësimet e sekuencës së përkuljes, buzët e kthimit dhe detajet dekorative. Kompleksiteti i pjesës së përfunduar mund të ndikojë në diskutimin e projektimit të mullirit.
Cili informacion material ka më shumë rëndësi?
Tregoni shkallën e materialit, nivelin e forcës, përfundimin dhe pritshmëritë e cilësisë së projektit. Çeliku me qëndrueshmëri më të lartë rrit forcat mbi rulat dhe kornizat, kështu që furnizuesi duhet të vlerësojë materialin e saktë dhe jo një kategori të gjerë.
Pse duhet të përfshihet informacioni i downspout në një RFQ makine?
Informacioni i derdhjes së shkarkimit ndihmon në konfirmimin nëse gjerësia e zgjedhur e poshtme e ulluqit dhe struktura e instaluar e kullimit janë të pajtueshme. SMACNA thotë se madhësitë e derdhjes së poshtme nuk duhet të kalojnë gjerësinë e poshtme të ulluqit.
Si duhet të trajtojë një blerës një profil të personalizuar të ulluqit?
Trajtoni një profil të personalizuar si një artikull të rishikimit inxhinierik. Jepni vizatimin dhe materialin e synuar, më pas kërkoni nga furnizuesi të shpjegojë veglat, miratimin e mostrës dhe implikimet e projektimit të mullirit për atë formë të përfunduar.
Ku përshtaten çmimi, koha e dorëzimit dhe garancia në procesin e përzgjedhjes?
Kërkoni çmimin, kohën e dorëzimit, garancinë dhe kushtet e mbështetjes pasi furnizuesi të ketë profilin, materialin dhe të dhënat e sitit. Këto kushte duhet të vijnë nga kuotimi dhe dokumentet aktuale të furnizuesit, jo nga supozimet.


