Üzembe helyezés előtt tervezze meg a tekercsszerszámok karbantartását a tiszta szerszámfelületek körül, gyengéd tisztítást, amely megőrzi a henger körvonalait, és csak biztonságos leállítási/váltási körülmények között végezzen tisztítást. Ha a tisztítás, beállítás, beállítás, ellenőrzés, kenés, elakadás megszüntetése vagy szerszámcsere veszélyes energiának teszi ki a dolgozókat, akkor ne csak egy gyártási ellenőrzőlistát, hanem formális energiaszabályozási határt is rögzítsen.
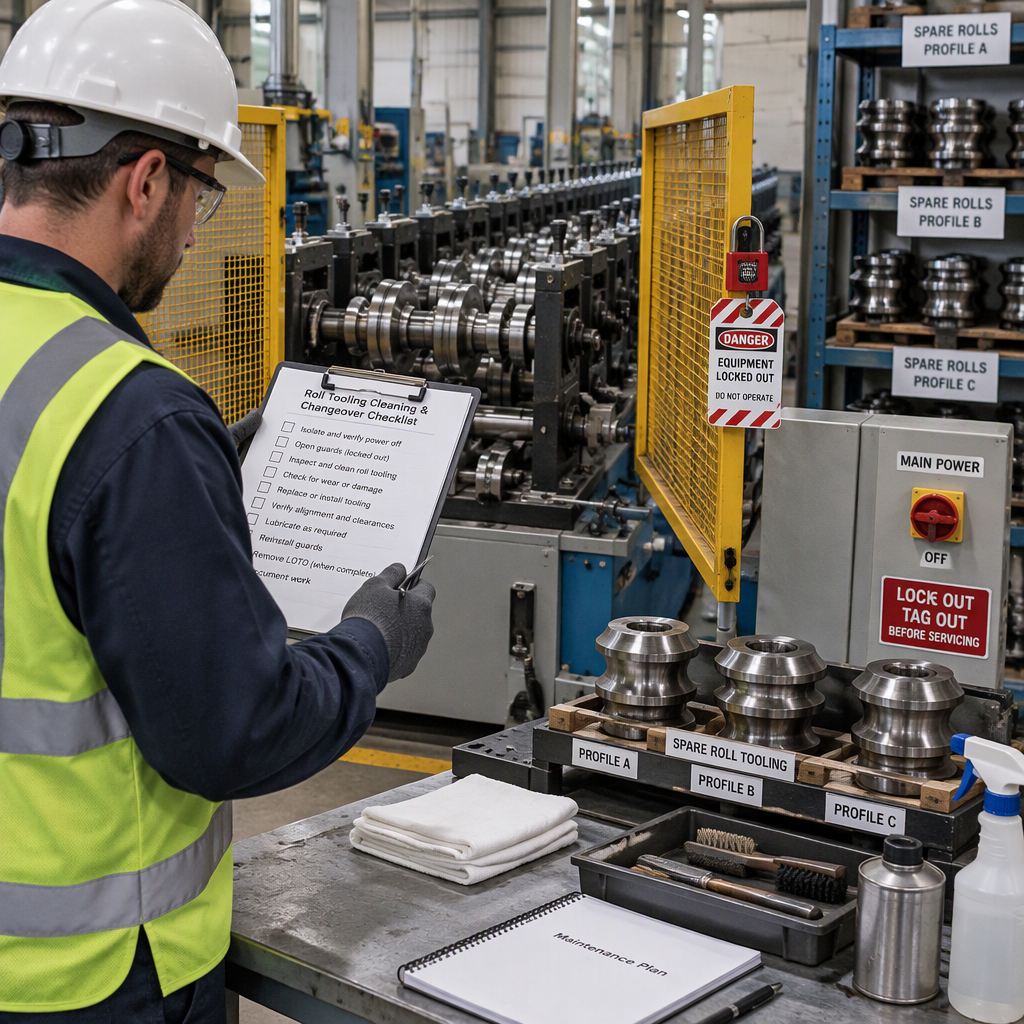
Üzembe helyezés előtt határozza meg a karbantartási hatókört
A fémlemez hidegen hengerelt alakító berendezéseinek vásárlói számára, mint például a BMS Machinery által bemutatott kategóriák, a karbantartási kört az elfogadás előtt kell megállapodni, nem pedig rögtönzött az első szerszámkiadás után.
| Karbantartási terület | Mit kell meghatározni az üzembe helyezés előtt | Miért számít? |
|---|---|---|
| A szerszámok tisztasága | Hogyan távolítják el a zsírt, olajat, szennyeződéseket és egyéb szennyeződéseket a hengerek szerszámairól és a maró érintkezési területeiről. | A szerszámokon maradt szennyeződések megnehezíthetik a karbantartást, ezért ezeket a szerszámok gondozásának részeként ellenőrizni kell. |
| Tisztítási módszer | Milyen eszközök és anyagok megengedettek a rutinszerű tisztításhoz, és mely csiszolóanyagok tilosak. | Az agresszív polírozás vagy koptató tisztítás megkarcolhatja a szerszámokat, vagy megváltoztathatja a tekercs kontúrját. |
| Kézi hozzáférés | Amikor a személyzet hozzáférhet a szerszámokhoz beállításhoz, beállításhoz, ellenőrzéshez, kenéshez, tisztításhoz, elakadás megszüntetéséhez vagy szerszámcseréhez. | Ezek a feladatok a veszélyes energia szabályozás alá eshetnek, ha a váratlan indítás vagy a tárolt energia megsértheti a dolgozókat. |
| Records | Milyen képzési, zárolási/kijelölési és karbantartási nyilvántartásokat fog megőrizni a telephely a gépek szervizeléséhez. | A NIOSH olyan veszélyes energia-ellenőrzési programokat ajánl, amelyek zárolási/kijelölési eljárásokat és a dolgozók képzését tartalmazzák. |
- Sorolja fel a tekercsszerszámok körül várható szokásos szennyeződéseket, mint például a felesleges zsírt, olajat, szennyeződést és a technológiai törmeléket.
- Határozza meg azokat a tisztítóanyagokat, amelyek nem változtatják meg a szerszám geometriáját és nem karcolják meg a kész felületeket.
- Határozza meg, mikor kell a vezetéket kikapcsolni és leválasztani a megfelelő áramforrásról, mielőtt bármilyen kézi hozzáférést kapna a szerszámokhoz.
- Jelölje ki, hogy ki oktatja ki a munkavállalókat a veszélyes energiával kapcsolatos eljárásokra, mielőtt részt vesznek a karbantartási vagy cseremunkában.
Állítsa be a biztonsági határt a tisztításhoz, beállításhoz és szerszámcseréhez
Mielőtt a dolgozók kézzel hozzáférnének a hengeres szerszámokhoz tisztítás, beállítás, beállítás, ellenőrzés, kenés, elakadás megszüntetés vagy szerszámcsere céljából, meg kell követelni a gépet, hogy kapcsolja ki, és válassza le vagy szigetelje el a megfelelő áramforrásról, ha veszélyes energiaexpozíció áll fenn.
Az egyesült államokbeli műveleteknél A veszélyes energia szabályozásáról szóló 29 CFR 1910.147 olyan szervizelést és karbantartást foglal magában, ahol a váratlan feszültség alá helyezés, indítás vagy a tárolt energia felszabadulása sérülést okozhat az alkalmazottaknak, és olyan tevékenységeket is magában foglal, mint a felszerelés, beállítás, ellenőrzés, kenés, tisztítás, elakadás megszüntetése és a szerszámok cseréje.
A NIOSH arra is figyelmeztet, hogy a dolgozók súlyosan megsérülhetnek vagy meghalhatnak a gép karbantartása és szervizelése során, ha nem tartják be a megfelelő lezárási és címkézési eljárásokat.
Az Egyesült Államokon kívüli telephelyek esetében az üzembe helyezés előtt jelölje le ugyanazt a határt az aktuális helyi jogi követelményeknek, a berendezés kézikönyvének és az üzembiztonsági eljárásnak.
A vevőoldali üzembe helyezési tervnek ezért tartalmaznia kell egy energia-ellenőrzési programot, írásos eljárásokat, képzési kötelezettségeket és időszakos ellenőrzési kötelezettségeket, ahol veszélyes energiaexpozíció vonatkozik.
A A NIOSH gépkarbantartási útmutatója támogatja, hogy a kizárást/kijelölést és a dolgozók képzését programszintű követelményként kezeljék, nem informális emlékeztetőkként.
Olyan tisztítási és cseremódszereket tervezzen, amelyek nem károsítják a szerszámokat
Tervezze meg a tekercsszerszámok tisztítását a felesleges zsír, olaj, szennyeződés és egyéb anyagok eltávolítása körül, miközben kerüli azokat a tisztítási módszereket, amelyek megváltoztatják a tekercs kontúrját vagy károsítják a szerszám felületét.
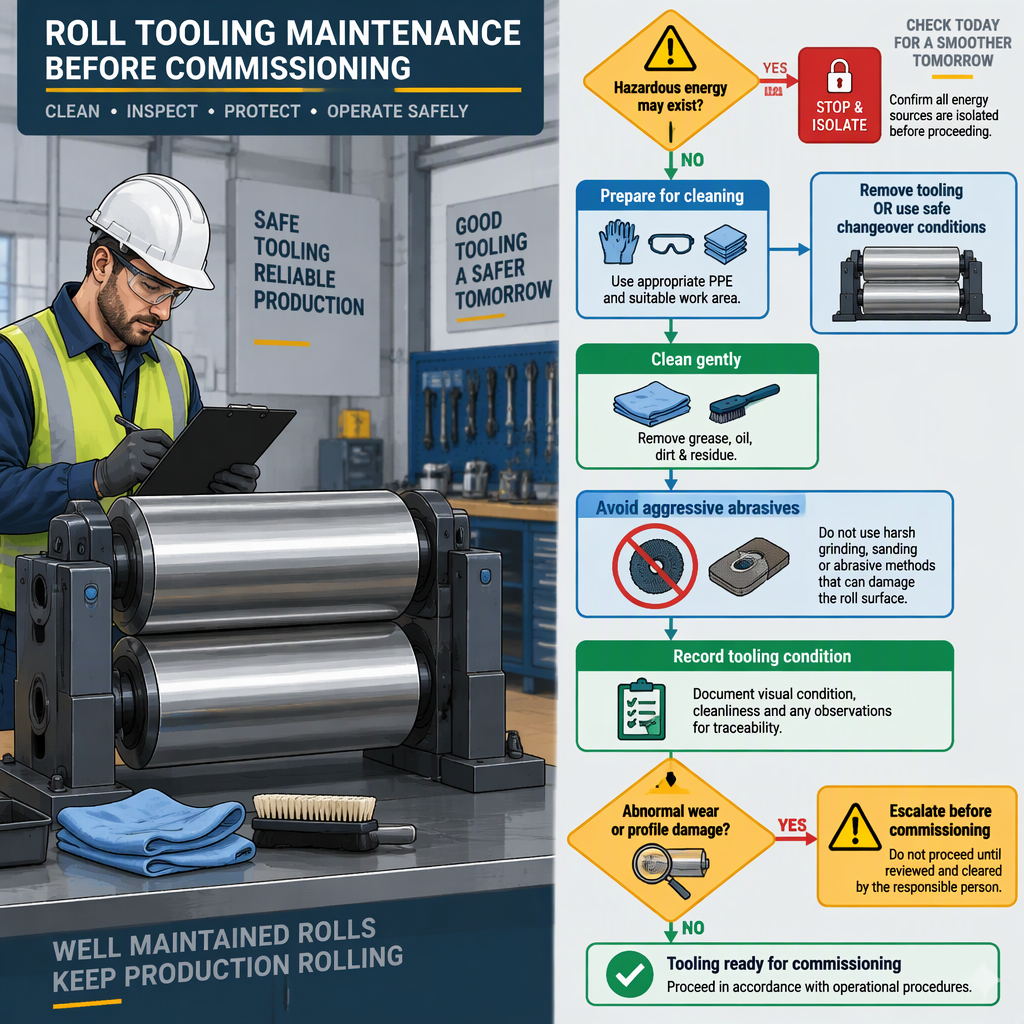
- Először állj meg és izoláld. A kézi szerszámokhoz való hozzáférés előtt kapcsolja ki a gépet, válassza le vagy válassza le a megfelelő áramforrást, szükség szerint szabályozza a tárolt energiát, és kövesse a modell kézikönyvében megadott hozzáférési pontokat.
- Tisztítsa ki eltávolítás vagy csere során. Ne tervezzen kézi tisztítást, amíg a malom működik; ütemezze be a tisztítást a biztonságos leállítási feltételekhez, eltávolításhoz vagy cseréhez.
- Óvatosan távolítsa el a szennyeződéseket. Célozza meg a felesleges zsírt, olajat, szennyeződést és a folyamatmaradványokat anélkül, hogy megváltoztatná a tekercsprofilt.
- Kerülje az agresszív csiszolóanyagokat. Tekintse a polírozást ellenőrzött karbantartási műveletként, mert az agresszív anyagok megkarcolhatják a szerszámokat vagy megváltoztathatják a tekercs kontúrját.
- Rögzítés és képzés. Tartsa be a karbantartási programban a tisztítási határokat, a dolgozók képzését és a kizárási/címkézési kötelezettségeket.
Tedd
- A szerszámokat és a marófelületeket tartsa mentesen a felesleges zsírtól, olajtól, szennyeződéstől és egyéb anyagoktól.
- Tervezze meg a szerszámcserét és a kézi tisztítást ellenőrzött szervizelési vagy karbantartási feladatként, ha veszélyes energiának van kitéve.
Elkerül
- Ne tisztítsa a szerszámokat, miközben a maró működik.
- Ne használjon agresszív csiszoló módszereket, amelyek megkarcolhatják a szerszámokat vagy megváltoztathatják a tekercs kontúrjait.
Ha egy tisztítási módszer hatással lehet a profil felületére, a biztonságosabb üzembe helyezési lehetőség az, ha a gyártás átvétele előtt írásos beszállítói jóváhagyást vagy dokumentált alternatívát igényel.
Tartsa tisztán az alkalmazhatósági határokat a BMS és a vevői specifikációk tekintetében
A BMS Machinery itt a hengeralakító gépek helyszíni kontextusaként tárgyalható, de a projekt-specifikus karbantartási intervallumokat, a szerszámok tűréshatárait, a szolgáltatási teljesítményeket, a tanúsítványokat és az átvételi kritériumokat a beszerzési szerződésből, a hivatalos kézikönyvből és az üzembe helyezési dokumentumokból kell átvenni.
Ne hagyja, hogy egy általános görgőszerszám-karbantartási ellenőrzőlista helyettesítse a gépspecifikus kézikönyvet. Átvétel előtt kérje le a megrendelt sorra, beépített szerszámkészletre, gyártási anyagra, üzembiztonsági szabályokra vonatkozó aktuális dokumentumokat.
- Csak akkor használja a szállító személyazonosságát és berendezéskategóriáját, ha a belső dokumentáció ezt alátámasztja.
- A szerződésben vagy az átvételi jegyzőkönyvben tüntesse fel az ígért karbantartási szolgáltatást, a tartalék szerszámcsomagot, az ellenőrzési intervallumot, a kezelői képzés terjedelmét vagy a garanciális feltételt.
- Kérje meg a hivatalos kézikönyvet, hogy azonosítsa az engedélyezett hozzáférési pontokat, az őrzési feltételeket, a tisztítási korlátozásokat és a telepített gép kenési kötelezettségeit.
- Ne fogadjon el verbális szerszámélettartamra vagy profilstabilitási elvárásokat mérhető elfogadási kritériumok és az utóellenőrzés felelőssége nélkül.
Az első gyártási futtatás előtt állapodjon meg a dokumentációban és a tulajdonjogban
Egy hasznos üzembe helyezési csomag meghatározza, hogy ki írja le az eljárásokat, ki képezi ki a dolgozókat, ki engedélyezi a kézi hozzáférést, és ki rögzíti a karbantartási feltételeket a gyártás megkezdése előtt.
- Írott energia-ellenőrzési eljárás a szerszámok tisztításához, beállításához, beállításához, ellenőrzéséhez, kenéséhez, elakadás megszüntetéséhez és szerszámcseréhez, ahol veszélyes energiaexpozíció áll fenn.
- Munkavállalói képzési nyilvántartás a zárolási/tagolási és a gépkarbantartási feladatokhoz.
- Tisztítási módszer lap, amely megnevezi az engedélyezett eszközöket, a tiltott csiszolási módszereket és azt az állapotot, amelyben a tisztítás megengedett.
- Szerszámozási állapotnapló a profilérintkező felületekről, a szokatlan kopásról, a látható sérülésekről és az eszkalációs műveletekről.
- Átvételi igazolás, amely megmutatja, hogy az üzembe helyezés után kié a rutin gondozás, és ki kezeli a megoldatlan szerszámokkal vagy biztonsági kérdéseket.
| Felelősség | A Vevőnek meg kell erősítenie | az Elfogadási bizonyítékot |
|---|---|---|
| Biztonsági vezető | Veszélyes energia határ és helyi elzárási/kijelölési eljárás. | Jóváhagyott helyszíni eljárás és képzési jegyzőkönyv. |
| Folyamatmérnök | Tisztítási módszer, amely védi a tekercs körvonalait és a szerszámfelületeket. | Tisztítólap és első átállás megfigyelése. |
| Beszerzés | Szerződéses felelősség a kézikönyvekért, pótalkatrészekért, oktatásért és támogatásért. | Vásárlási dokumentumok és üzembe helyezési lyukasztási lista. |
Szállítói kérdések, amelyeket fel kell tenni az elfogadás előtt
Tegyen fel kérdéseket, amelyek a tekercsszerszámok karbantartását homályos értékesítés utáni témáról írott üzemeltetési, biztonsági és átvételi követelményekké alakítják.
- Milyen szennyeződéseket kell a kezelőknek eltávolítaniuk a szerszámok és a malom területéről a rutin gondozás során?
- Mely tisztítószerek engedélyezettek, és mely koptató módszerek tilosak, mert károsíthatják a tekercs felületét vagy kontúrját?
- Milyen leállított, eltávolított vagy cserélhető körülmények között tisztítható a szerszám?
- Mely feladatokhoz kell a vezetéket kikapcsolni és leválasztani vagy áramtalanítani a kézi hozzáférés előtt?
- Ki képezi ki a dolgozókat az elzárás/tagolás és a gépkarbantartás veszélyeire az első gyártási futás előtt?
- Mely karbantartási feladatok tartoznak a vevő felelősségi körébe, melyeket a beszállító támogatja, és melyekhez szükséges a szállító írásos jóváhagyása?
- Milyen dokumentumokat kell átadni az átvétel előtt: kézikönyv, szerszámrajzok, tisztítási korlátozások, alkatrészlista, biztonsági eljárások interfésze és kijelentkezési lap?
Következtetés
A hengeres szerszámok karbantartási tervezésének meg kell védenie a szerszámfelületeket és a kontúrokat, miközben a kézi tisztítást távol kell tartani a futómalom körülményeitől.
- A tisztítást, beállítást, beállítást, ellenőrzést, kenést, elakadáselhárítást és szerszámcserét biztonsági tervezett feladatként kezelje, ha veszélyes energia jelenhet meg.
- A gyártás megkezdése előtt képzést és programtulajdonlást igényel.
- Használja az üzembe helyezési szakaszt, hogy a beszállítói válaszokat írásos eljárásokká, átvételi jegyzőkönyvekké és felelősségekké alakítsa.
GYIK a hengeres szerszámok üzembe helyezés előtti karbantartásáról
Ezek a vásárlói kérdések segítenek a beszerzési és mérnöki csapatoknak a gyakori karbantartási hiányosságok megszüntetésében, mielőtt a hengeralakító sor a gyártásba kerül.
Ez a cikk jogi tanács minden olyan ország számára, ahol hengeralakító gépeket használnak?
Nem. Az Egyesült Államok veszélyes energiára vonatkozó szabálya hasznos szabályozási példa a karbantartási tervezéshez, de a globális vásárlóknak meg kell erősíteniük a jelenlegi helyi jogi követelményeket és üzembiztonsági szabályokat, amelyek a telephelyükre vonatkoznak.
Mit kell kerülniük a kezelőknek a hengeres szerszámok polírozása során?
A kezelőknek kerülniük kell az agresszív csiszolóanyagokat vagy polírozási módszereket, amelyek megkarcolhatják a szerszámfelületeket vagy megváltoztathatják a tekercs kontúrját.
Meg lehet tisztítani a hengeres szerszámokat, miközben a malom működik?
Nem. Tervezze meg a kézi tisztítást a biztonságos leállítás, eltávolítás vagy átállás érdekében, ne a malom működése közben.
Mi az első biztonsági lépés a kézi szerszámokhoz való hozzáférés előtt?
Kapcsolja ki a gépet, és válassza le vagy válassza le a megfelelő áramforrást a kézi hozzáférés előtt, ha veszélyes energiaexpozíció áll fenn, majd kövesse a jóváhagyott energiaszabályozási eljárást és a modell kézikönyvét.
A beszerzésnek el kell fogadnia egy rögzített karbantartási intervallumot a kézikönyv nélkül?
Nem. A karbantartási időközöknek és az ellenőrzési határoknak a hivatalos kézikönyvből, a szerződésből, a telepített szerszámkonfigurációból, a gyártási anyagból és a helyszíni működési feltételekből kell származniuk.
Milyen rekordoknak kell elkészülniük az első gyártási futtatás előtt?
Minimálisan készítse el a dolgozók képzési feljegyzéseit, a kizárási/címkézési kötelezettségeket, a karbantartási eljárásokat, a tisztítási korlátozásokat, a szerszámok állapotának naplóit és az átvételi aláírási nyilvántartásokat.
Hogyan kezeljék a vevők a beszállítói karbantartási ígéreteket?
A gyártás átvétele előtt rögzítse a megígért szolgáltatási kört, a tartalék szerszámok támogatását, a képzést, a garanciális feltételeket vagy az elfogadási feltételt a vásárlási szerződésben vagy az üzembe helyezési jegyzőkönyvben.