Przed oddaniem do użytku zaplanuj konserwację oprzyrządowania walców wokół czystych powierzchni oprzyrządowania, delikatne czyszczenie, które zachowuje kontury walców i czyszczenie tylko w warunkach bezpiecznego zatrzymania/przełączenia. Jeżeli czyszczenie, konfiguracja, regulacja, inspekcja, smarowanie, usuwanie zakleszczeń lub wymiana narzędzi narażają pracowników na niebezpieczną energię, należy uwzględnić formalne granice kontroli energii, a nie tylko listę kontrolną produkcji.
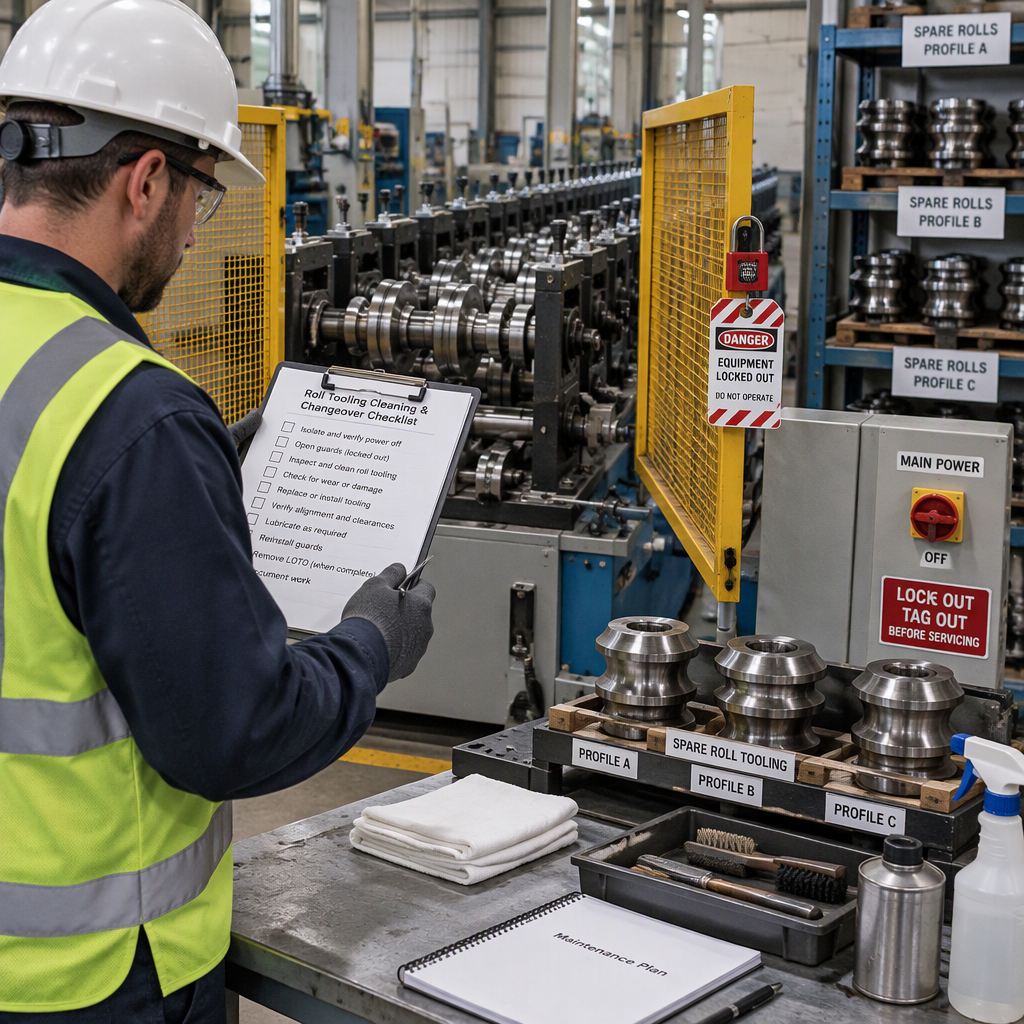
Przed uruchomieniem należy określić zakres konserwacji
W przypadku nabywców urządzeń do formowania blach na zimno, takich jak kategorie prezentowane przez BMS Machinery, zakres konserwacji powinien być uzgodniony przed odbiorem, a nie improwizowany po pierwszym wydaniu oprzyrządowania.
| Obszar konserwacji | Co należy zdefiniować przed uruchomieniem | Dlaczego to ma znaczenie |
|---|---|---|
| Czystość narzędzi | W jaki sposób tłuszcz, olej, brud i inne zanieczyszczenia zostaną usunięte z obszarów styku narzędzi walcowniczych i młyna. | Zanieczyszczenia pozostawione na narzędziach mogą utrudniać konserwację i należy je kontrolować w ramach konserwacji narzędzi. |
| Metoda czyszczenia | Jakie narzędzia i materiały są dozwolone do rutynowego czyszczenia, a jakie materiały ścierne są zabronione. | Agresywne polerowanie lub czyszczenie ścierne może zarysować oprzyrządowanie lub zmienić kontur walca. |
| Dostęp ręczny | Kiedy personel może uzyskać dostęp do narzędzi w celu konfiguracji, regulacji, kontroli, smarowania, czyszczenia, usuwania zakleszczeń lub wymiany narzędzi. | Zadania te mogą należeć do zakresu kontroli energii niebezpiecznej, gdy nieoczekiwane uruchomienie lub zmagazynowana energia może spowodować obrażenia pracowników. |
| Dokumentacja | Jakie zapisy dotyczące szkoleń, blokowania/oznaczania i konserwacji będą przechowywane w placówce na potrzeby zadań związanych z serwisowaniem maszyn. | NIOSH zaleca programy kontroli energii niebezpiecznej obejmujące procedury blokowania/oznaczania i szkolenia pracowników. |
- Wymień typowe zanieczyszczenia, których można spodziewać się wokół oprzyrządowania walców, takie jak nadmiar smaru, oleju, brud i pozostałości procesowe.
- Zdefiniuj materiały czyszczące, które nie zmienią geometrii narzędzia ani nie porysują wykończonych powierzchni.
- Określ, kiedy linia musi zostać wyłączona i odłączona od odpowiedniego źródła zasilania przed ręcznym dostępem do oprzyrządowania.
- Przypisz, kto szkoli pracowników w zakresie procedur związanych z energią niebezpieczną, zanim wezmą udział w pracach konserwacyjnych lub zmianach.
Ustaw granicę bezpieczeństwa dla czyszczenia, konfiguracji i wymiany narzędzi
Zanim pracownicy ręcznie uzyskają dostęp do oprzyrządowania rolkowego w celu czyszczenia, konfiguracji, regulacji, kontroli, smarowania, usuwania zakleszczeń lub wymiany narzędzi, należy wymagać wyłączenia maszyny i jej odłączenia lub odizolowania od odpowiedniego źródła zasilania, ilekroć istnieje ryzyko narażenia na niebezpieczną energię.
W przypadku operacji w USA 29 CFR 1910.147 dotyczący kontroli niebezpiecznej energii obejmuje serwisowanie i konserwację, w przypadku których nieoczekiwane włączenie zasilania, uruchomienie lub uwolnienie zmagazynowanej energii może spowodować obrażenia pracowników, i obejmuje czynności takie jak ustawianie, regulacja, kontrola, smarowanie, czyszczenie, odblokowywanie i wymiana narzędzi.
NIOSH ostrzega również, że pracownicy mogą odnieść poważne obrażenia lub śmierć podczas konserwacji i serwisowania maszyn, jeśli nie będą przestrzegane odpowiednie procedury blokowania i znakowania.
W przypadku lokalizacji poza Stanami Zjednoczonymi przed oddaniem do eksploatacji należy zamapować tę samą granicę zgodnie z bieżącymi lokalnymi wymaganiami prawnymi, instrukcją obsługi sprzętu i procedurą bezpieczeństwa zakładu.
Dlatego plan uruchomienia po stronie kupującego powinien obejmować program kontroli energii, pisemne procedury, obowiązki w zakresie szkoleń i obowiązki w zakresie okresowych inspekcji, jeśli ma zastosowanie narażenie na niebezpieczną energię.
The Wytyczne NIOSH dotyczące konserwacji maszyn pozwalają traktować blokowanie/oznaczanie i szkolenie pracowników jako wymagania na poziomie programu, a nie nieformalne przypomnienia.
Zaplanuj metody czyszczenia i wymiany, które nie uszkodzą narzędzi
Zaplanuj czyszczenie oprzyrządowania walców w taki sposób, aby usunąć nadmiar smaru, oleju, brudu i innych substancji, unikając jednocześnie metod czyszczenia, które zmieniają kontur walca lub uszkadzają powierzchnię oprzyrządowania.
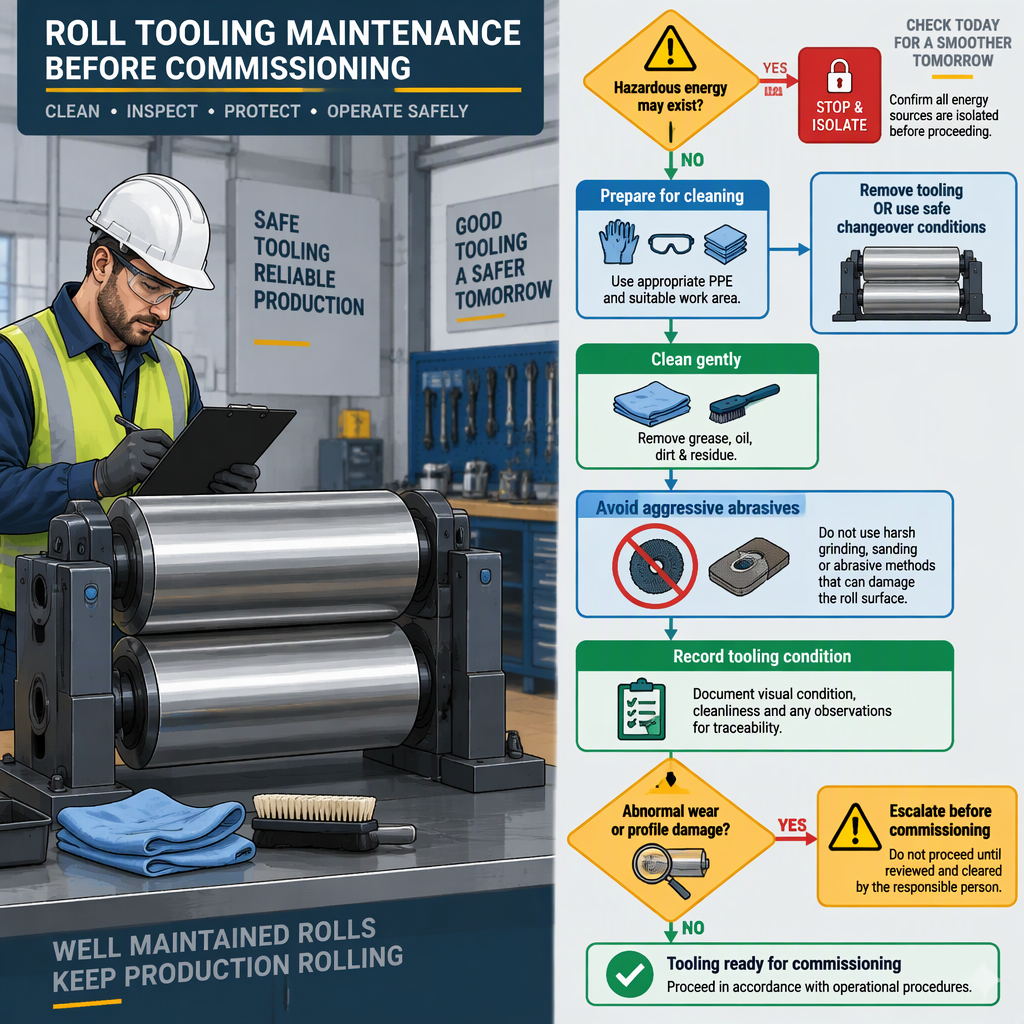
- Najpierw zatrzymaj się i odizoluj. Przed ręcznym dostępem do narzędzi wyłącz maszynę, odłącz lub odizoluj odpowiednie źródło zasilania, kontroluj zmagazynowaną energię zgodnie z wymaganiami i postępuj zgodnie z dozwolonymi punktami dostępu podanymi w instrukcji modelu.
- Oczyścić podczas demontażu lub wymiany. Nie planuj ręcznego czyszczenia podczas pracy młyna; zaplanuj czyszczenie pod kątem bezpiecznego zatrzymania, usunięcia lub wymiany.
- Delikatnie usuń zanieczyszczenia. Usuwaj nadmiar smaru, oleju, brudu i pozostałości po procesie bez zmiany profilu walca.
- Unikaj agresywnych materiałów ściernych. Traktuj polerowanie jako kontrolowaną czynność konserwacyjną, ponieważ agresywne materiały mogą zarysować oprzyrządowanie lub zmienić kontur walca.
- Nagrywaj i trenuj. W programie konserwacji należy zachować granice czyszczenia, szkolenie pracowników i obowiązki związane z blokowaniem/oznaczaniem.
Do
- Utrzymuj narzędzia i obszary frezowania wolne od nadmiaru smaru, oleju, brudu i innych substancji.
- Zaplanuj wymianę narzędzi i ręczne czyszczenie jako kontrolowane zadania serwisowe lub konserwacyjne, gdy występuje narażenie na niebezpieczną energię.
Unikać
- Nie czyścić narzędzi podczas pracy młyna.
- Nie należy stosować agresywnych metod ściernych, które mogą zarysować narzędzia lub zmienić kontury walców.
Jeżeli metoda czyszczenia może mieć wpływ na powierzchnię profilu, bezpieczniejszym wyborem przy uruchomieniu jest wymaganie pisemnej zgody dostawcy lub udokumentowanej alternatywy przed odbiorem produkcji.
Zachowaj jasne granice zastosowania dla BMS i specyfikacji kupującego
BMS Machinery można tutaj omówić jako kontekst miejsca budowy maszyn do formowania rolek, ale okresy konserwacji specyficzne dla projektu, tolerancje oprzyrządowania, elementy usług, certyfikaty i kryteria akceptacji należy zaczerpnąć z umowy zakupu, oficjalnej instrukcji i dokumentów przekazania do eksploatacji.
Nie pozwól, aby ogólna lista kontrolna konserwacji oprzyrządowania walcowego zastąpiła instrukcję obsługi konkretnej maszyny. Przed odbiorem poproś o aktualne dokumenty dotyczące zamawianej linii, zainstalowanego zestawu narzędzi, materiału produkcyjnego oraz zasad bezpieczeństwa zakładu.
- Używaj tożsamości dostawcy i kategorii sprzętu tylko wtedy, gdy potwierdza to własna dokumentacja.
- Umieść obiecane usługi konserwacyjne, pakiet narzędzi zapasowych, częstotliwość przeglądów, zakres szkolenia operatora lub warunki gwarancji w umowie lub protokole odbioru.
- Wymagaj, aby oficjalna instrukcja określała dozwolone punkty dostępu, warunki ochrony, ograniczenia czyszczenia i obowiązki związane ze smarowaniem zainstalowanej maszyny.
- Nie akceptuj ustnych oczekiwań dotyczących trwałości narzędzi lub stabilności profilu bez mierzalnych kryteriów akceptacji i odpowiedzialności za kontrolę uzupełniającą.
Uzgodnij dokumentację i własność przed pierwszą serią produkcyjną
Przydatny pakiet uruchomieniowy wyznacza, kto pisze procedury, kto szkoli pracowników, kto autoryzuje ręczny dostęp i kto rejestruje warunki konserwacji przed rozpoczęciem produkcji.
- Pisemna procedura kontroli energii dotycząca czyszczenia, ustawiania, regulacji, kontroli, smarowania, usuwania zakleszczeń i wymiany narzędzi w przypadku narażenia na niebezpieczną energię.
- Rejestr szkoleń pracowników w zakresie obowiązków związanych z blokowaniem/oznaczaniem i konserwacją maszyn.
- Karta metod czyszczenia zawierająca listę dozwolonych narzędzi, zabronionych metod ścierania oraz warunków, w jakich dozwolone jest czyszczenie.
- Dziennik stanu narzędzi dla powierzchni stykających się z profilem, nieprawidłowego zużycia, widocznych uszkodzeń i działań eskalacyjnych.
- Podpisanie akceptacji pokazujące, kto jest odpowiedzialny za rutynową opiekę po uruchomieniu i kto zajmuje się nierozwiązanymi kwestiami dotyczącymi narzędzi lub bezpieczeństwa.
| Odpowiedzialność | Kupujący powinien potwierdzić | dowód Odbioru |
|---|---|---|
| Menedżer bezpieczeństwa | Granica niebezpiecznej energii i lokalna procedura blokowania/oznaczania. | Zatwierdzona procedura zakładowa i zapis szkoleń. |
| Inżynier procesu | Metoda czyszczenia chroniąca kontury walców i powierzchnie narzędzi. | Arkusz czyszczący i obserwacja pierwszej zmiany. |
| Nabywanie | Odpowiedzialność umowna za instrukcje, części zamienne, szkolenia i wsparcie. | Dokumenty zakupu i lista stempli rozruchowych. |
Pytania dostawcy, które należy zadać przed akceptacją
Zadawaj pytania, które sprawią, że konserwacja oprzyrządowania walcowego stanie się niejasnym tematem posprzedażowym w pisemnych wymaganiach dotyczących obsługi, bezpieczeństwa i akceptacji.
- Jakie zanieczyszczenia powinni usunąć operatorzy z obszaru narzędzi i młyna podczas rutynowej pielęgnacji?
- Jakie środki czyszczące są dopuszczone, a jakie metody ścierne są zabronione, ponieważ mogą uszkodzić powierzchnię lub kontur walca?
- W jakich warunkach zatrzymania, usunięcia lub zmiany oprzyrządowania można czyścić?
- Jakie zadania wymagają wyłączenia linii i jej odłączenia lub odizolowania od zasilania przed ręcznym dostępem?
- Kto szkoli pracowników w zakresie zagrożeń związanych z blokowaniem/oznaczaniem i konserwacją maszyn przed pierwszą serią produkcyjną?
- Za jakie zadania konserwacyjne odpowiada kupujący, które są wspierane przez dostawcę, a które wymagają pisemnej zgody dostawcy?
- Jakie dokumenty należy dostarczyć przed akceptacją: podręcznik, rysunki oprzyrządowania, ograniczenia dotyczące czyszczenia, lista części zamiennych, interfejs procedur bezpieczeństwa i formularz podpisu?
Wniosek
Planowanie konserwacji oprzyrządowania walcowniczego powinno chronić powierzchnie i kontury narzędzi, jednocześnie zapobiegając ręcznemu czyszczeniu poza warunkami panującymi w walcowni.
- Traktuj czyszczenie, ustawianie, regulację, kontrolę, smarowanie, usuwanie zakleszczeń i wymianę narzędzi jako zadania zaplanowane ze względów bezpieczeństwa, gdy może występować niebezpieczna energia.
- Wymagaj szkolenia i posiadania programu przed rozpoczęciem produkcji.
- Wykorzystaj etap przekazania do eksploatacji, aby zamienić odpowiedzi dostawców na pisemne procedury, zapisy odbioru i obowiązki.
Często zadawane pytania dotyczące konserwacji oprzyrządowania walcowego przed uruchomieniem
Te pytania kupujących pomagają zespołom zaopatrzeniowym i inżynieryjnym zamknąć typowe luki w konserwacji, zanim linia do formowania rolek wejdzie do produkcji.
Czy ten artykuł stanowi poradę prawną dla każdego kraju, w którym używane są maszyny do formowania rolek?
Nie. Amerykańskie przepisy dotyczące energii niebezpiecznej są użytecznym przykładem regulacyjnym przy planowaniu konserwacji, ale globalni nabywcy powinni potwierdzić aktualne lokalne wymagania prawne i zasady bezpieczeństwa zakładu, które mają zastosowanie w ich zakładzie.
Czego powinni unikać operatorzy podczas polerowania narzędzi walcowych?
Operatorzy powinni unikać agresywnych materiałów ściernych lub metod polerowania, które mogą zarysować powierzchnie narzędzi lub zmienić kontur walca.
Czy oprzyrządowanie walcownicze można czyścić podczas pracy młyna?
Nie. Zaplanuj czyszczenie ręczne w celu bezpiecznego zatrzymania, usunięcia lub zmiany, a nie podczas pracy młyna.
Jaki jest pierwszy krok zapewniający bezpieczeństwo przed ręcznym dostępem do narzędzi?
Jeśli istnieje ryzyko narażenia na niebezpieczną energię, wyłącz maszynę i odłącz lub odizoluj odpowiednie źródło zasilania przed ręcznym dostępem, a następnie postępuj zgodnie z zatwierdzoną procedurą kontroli energii i modelową instrukcją.
Czy dział zaopatrzenia powinien akceptować stałe interwały konserwacji bez instrukcji?
Nie. Częstotliwości konserwacji i limity przeglądów powinny wynikać z oficjalnej instrukcji, umowy, konfiguracji zainstalowanego oprzyrządowania, materiałów produkcyjnych i warunków pracy w zakładzie.
Jakie zapisy powinny być gotowe przed pierwszą serią produkcyjną?
Przygotuj przynajmniej dokumentację szkoleń pracowników, obowiązki związane z blokadą/oznaczeniem, procedury konserwacji, ograniczenia dotyczące czyszczenia, dzienniki stanu oprzyrządowania i zapisy akceptacji odbioru.
Jak kupujący powinni postępować z obietnicami dostawcy dotyczącymi konserwacji?
Przed akceptacją produkcyjną umieść obiecany zakres usług, wsparcie w zakresie narzędzi zapasowych, szkolenie, warunki gwarancji lub kryteria akceptacji w umowie zakupu lub protokole uruchomienia.