


Укажіть допуски для сформованого профілю рулону, назвавши один регулюючий документ із допусками та його поточну редакцію, підтвердивши, що його сфера охоплює вашу форму профілю та вашу сталь, перерахувавши кожну характеристику, яку ви приймаєте або відхилите, і записавши умови вимірювання та маршрут невідповідності в замовлення на придбання. Таблиця допусків, яку неможливо відстежити до названого документа та видання, є думкою, а не правилом прийняття.
Чи існує опублікований стандарт для допусків на прокатний профіль?
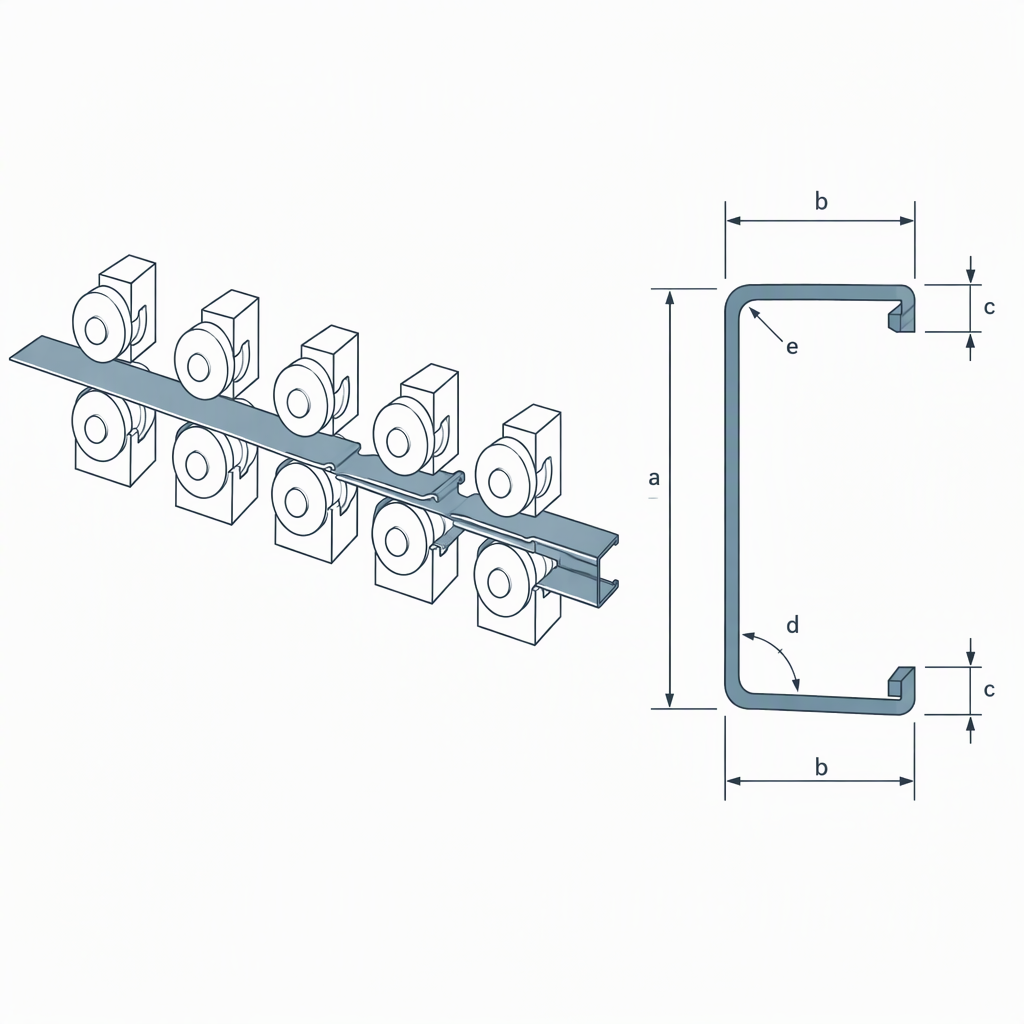
так Вам не потрібно вигадувати таблицю допусків. BS EN 10162:2003 Холоднокатані сталеві профілі. Технічні умови поставки. Допуски на розміри та поперечний переріз — це опублікований стандарт для холоднокатаних сталевих профілів, виготовлених на машинах для формування валків. Його предмет охоплює розміри, товщину, радіус, допуски на вигин і форму разом із інформацією про замовлення, позначеннями та доставкою, тому він обрамляє як креслення, так і замовлення.
Що встановлює сам стандарт. Запис видавництва в каталозі для BS EN 10162:2003 фіксує дату публікації 30 квітня 2003 року, статус «Поточний, розглядається» та той самий список предметів: розміри, товщина, радіус, допуски на вигин і форму, замовлення, позначення та доставка. Цей список є комерційним моментом. Документ є основою для інформації, яку ви надаєте, а також набору прийнятних значень.
Пастка видання. Відкликані видання залишаються в списку в багатьох каталогах, тому таблиця допусків може виглядати офіційною і все ще бути застарілою: BSI записує видання 2008 року BS EN 1090-2 як вилучене 20 червня 2018 року, тоді як його сторінка каталогу залишається активною. Вважайте будь-яку таблицю, у якій не зазначено рік, як непідтверджену, і повторно перевіряйте статус видавця перед довгостроковою угодою про постачання.
Чи відповідає сфера застосування стандарту вашому профілю та сталі?
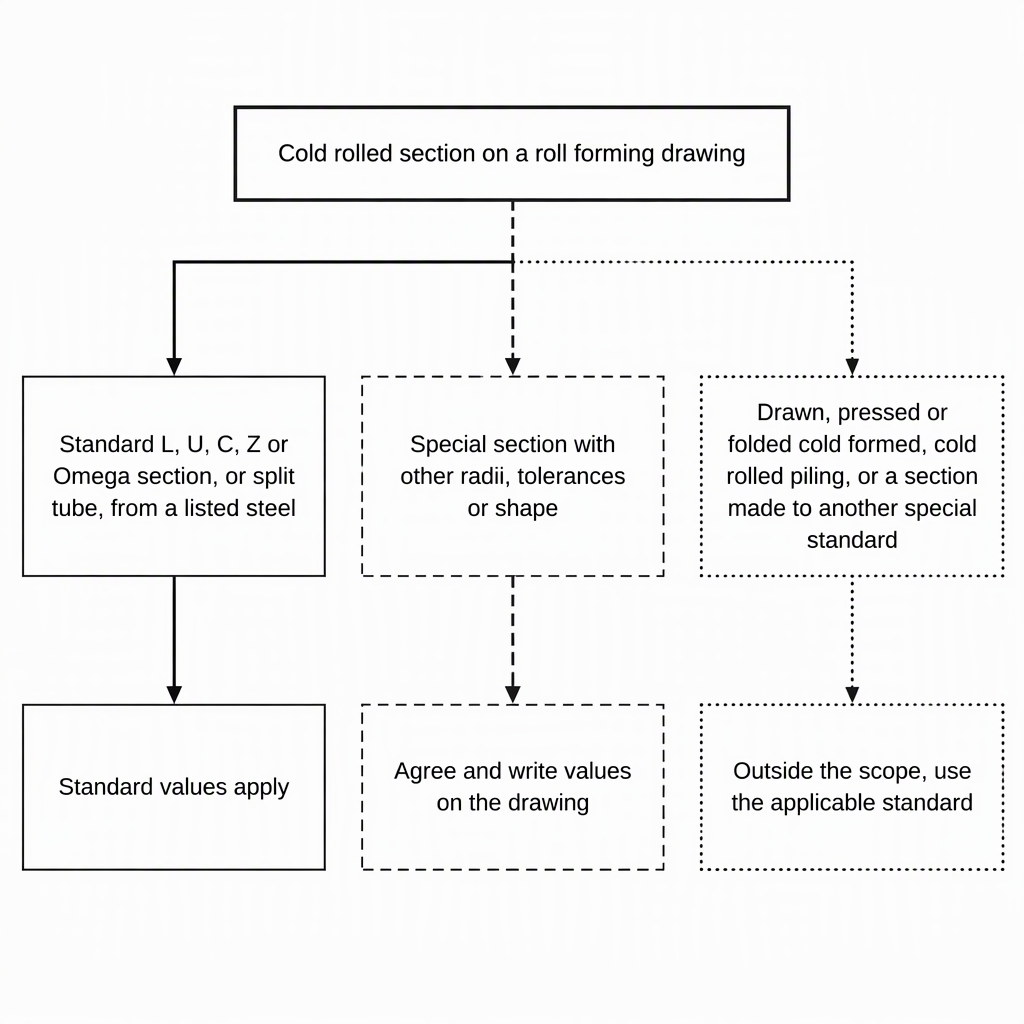
Не автоматично. BS EN 10162:2003 написано для стандартних поперечних перерізів L, U, C, Z і Omega, а також для розділених труб, виготовлених із сталей, які він визначає, а також для спеціальних перерізів з іншими радіусами, допусками або формами. Тягнуті, пресовані або складені холодноформовані секції, холоднокатані сталеві стовпи та секції, виготовлені за іншими спеціальними стандартами, не входять до нього, тому посилання на стандарт на цих кресленнях нічого не доводить.
| Що ви замовляєте | Положення згідно з BS EN 10162:2003 | Що писати на кресленні |
|---|---|---|
| Стандартний профіль L, U, C, Z або Omega з перерахованої сталі | Всередині прицілу | Назвіть стандарт із роком його видання та додайте позначення розділу. |
| Розрізна труба, сформована на лінії формування рулонів | Всередині прицілу | Назвіть еталон і зазначте точки, з яких ви будете вимірювати. |
| Спеціальна секція з іншими радіусами, допусками або формою | Висвітлено як спеціальний розділ | Письмово погодьте значення та прикріпіть їх до креслення. |
| Витягнутий, пресований або складений холодноформований профіль | Поза рамками | Не цитуйте цей стандарт; використовуйте стандарт продукту для цього маршруту формування. |
| Холоднокатана сталева свая | Поза рамками | Використовуйте специфічні вимоги до штабелювання та чітко їх формулюйте. |
| Секція виконана за іншим спеціальним стандартом | Поза рамками | Назвіть цей стандарт та його редакцію. |
Субстрат є другою перевіркою обсягу. Стандарт розділу написаний навколо певної сталі, тому назвіть котушку окремо. Стандарти постачання для плоского виробу з покриттям містять положення про інформацію, яку повинен надати покупець. BSI реєструє видання 2009 року BS EN 10346 для сталевих плоских виробів із безперервним гарячим покриттям, яке було вилучено 31 липня 2015 року. Запитайте, до якого поточного видання стандарту підкладки постачається ваша котушка, і вкажіть його в замовленні поруч із документом про допуск профілю.
Які характеристики повинні містити допуск на кресленні?
Встановіть прийнятне значення для кожної характеристики, яка вирішує, чи збирається профіль: розміри та товщина поперечного перерізу, радіуси кутів, кути згину та глибина кромки в поперечній площині, а також скручування, дуга, вигин і довжина розрізу вздовж шматка. BS EN 10162:2003 розглядає розміри, товщину, радіус, допуски на вигин і форму як окремі предметні області.
Поперечний: форма розрізу
- Характеристики: розміри стенки і фланця, глибина кромки, товщина, внутрішній радіус згину, кут згину, прямокутність перетину.
- Чому це важливо: ці значення регулюють підгонку до захисного покриття, затискачів, кріплень і сполучних частин.
- Як перевірити: виміряйте довжину відрізу на узгодженому калібру за даними, надрукованими на кресленні.
- Де це йде не так: значення, указане проти номінального розміру без даних, дозволяє двом інспекторам вимірювати з двох місць.
Поздовжні: прямолінійність ходу
- Характеристики: скручування, вигин, вигин, прямолінійність на заявленій довжині та довжина зрізу.
- Чому це важливо: відхилення форми накопичуються вздовж деталі та з’являються на місці як зазори та кріплення, які не вирівнюються.
- Як перевірити: підтримуйте виріб, коли він буде зберігатися, виміряйте зазначену довжину та запишіть стан при отриманні.
- Де це йде не так: показання, зроблені після того, як пачки були повторно складені та стояли на краю, можуть відрізнятися від шматка, який залишив лінію.
Коли клас виконання вступає в розмову про толерантність?
Коли профіль стає частиною виконаної сталевої конструкції. Допуски на продукт показують, чи правильно ділянка залишила лінію; стандарт виконання говорить вам, чого повинна досягати зібрана конструкція, хто її перевіряє та яка документація подорожує з нею. BS EN 1090-2:2018+A1:2024 встановлює класи виконання від EXC1 до EXC4 з геометричними допусками, перевіркою, документацією, відстежуваністю та маркуванням CE, які наведені нижче.
Що робить і чого не робить стандарт виконання. Видавець зазначає стандарт BS EN 1090-2:2018+A1:2024 як актуальний і опублікований 31 травня 2024 року. Він регулює, як виконується та перевіряється сталева конструкція, але він не встановлює значення допуску для профілю, коли він виходить з машини для формування рулонів. Таким чином, проект, який називає клас виконання, потребує двох посилань: документа про допуск продукту для розділу та стандарту виконання для структури.
Не дозволяйте заміненому виконанню вижити в документах. BSI записує BS EN 1090-2:2008+A1:2011 як відкликаний 20 червня 2018 року, але старіші плани якості та специфікації проектів все ще цитують його, тому запитуйте рік видання в письмовій формі. Клас виконання належить стороні, яка визначає структуру, а не виробнику машини.
Що має бути написано в наказі, щоб допуски підлягали виконанню?
Замовлення потребує п’яти елементів: керівний документ про допуски з роком видання, позначення розділу та сімейство форм, сталь підкладки та покриття зі стандартом постачання, список характеристик із приймальними значеннями та умовами вимірювання, а також перевірка, документація та маршрут невідповідності. BS EN 10162:2003 охоплює інформацію про замовлення та позначення, які вказують на те, що ці деталі належать до замовлення, а не до додаткового електронного листа.
- Назвіть документ і видання. Напишіть стандартний номер і рік як на кресленні, так і на замовленні на купівлю та зберігайте їх однаковими.
- Укажіть сімейство форм. L, U, C, Z, Omega, розділена труба або спеціальна секція, тому що це перший тест постачальника, і він вирішує, чи застосовуються стандартні чи погоджені значення.
- Вкажіть субстрат. Марка сталі, покриття та товщина, з виданням стандарту поставки рулонів.
- Перелічіть характеристики та умови вимірювання. Для кожної характеристики вкажіть прийнятне значення, базу даних, калібр, довжину, на якій вона оцінюється, і те, чи береться зчитування на відрізаній довжині чи на повній довжині.
- Фіксуйте перевірку, записи та маршрут утилізації. Хто перевіряє, на якому етапі, який запис супроводжує кожну партію та чи перероблена, замінена чи прийнята партія, що виходить за межі допуску, за письмовою поступкою.
- Редакція креслення, зазначена в замовленні, відповідає версії, яку ви схвалили.
- Статус видання документа з допуском було перевірено видавцем, а не скопійовано зі старішого файлу проекту.
- Спеціальні розділи містять записані значення замість покажчика на таблицю, яка їх не охоплює.
- Дані для замовлення є договірними, а не ввічливими: стандарти доставки плоских виробів включають пункт про інформацію, яку повинен надати покупець.
- Якщо профіль живить сталеву конструкцію, клас виконання вказується в проектній документації.
- Маршрут невідповідності узгоджується до першої партії виробництва, а не після першої відмови.
Що потрібно перевірити, перш ніж прийняти таблицю допусків постачальника?
Перевірте чотири речі, перш ніж таблиця потрапить до замовлення на купівлю: видання, з якого вона походить, чи відповідає її обсяг вашому профілю та сталі, чи кожна характеристика, яка вас цікавить, має значення та чи вказується, як вимірюється кожне значення та що відбувається, коли партія цього не відповідає. Таблиця, яка мовчить про вимірювання, не може бути виконана в тому вигляді, як вона написана, тому що той самий профіль може пройти один метод і не виконати інший.
- Видання: чи містить таблиця назву документа та його рік, і чи актуальне це видання для видавця?
- Сфера застосування: ваш профіль має стандартну форму чи спеціальний профіль, і чи сталь, на якій стіл, передбачає сталь, яку ви купуєте?
- Покриття: чи враховуються товщина, радіус, кут вигину, скручування, дуга, вигин і довжина, чи лише розміри, які легко тримати?
- Умови вимірювання: калібр, контрольна точка, довжина відрізу відносно повної довжини та стан шматка під час вимірювання.
- Розпорядження: переробка, заміна або поступка, хто вирішує та в який термін.
- Простежуваність: партія або посилання на тепло, що пов’язує запис перевірки з фактично доставленими пачками.
Таблиця без видання – це маркетингова таблиця. Якщо таблиця постачальника жорсткіша за стандартну, попросіть це як письмове договірне зобов’язання, оскільки внутрішня ціль не є межею прийнятності.
Висновок: зробіть схему толерантності умовою договору, а не приміткою
Завершіть чотири речі, перш ніж випускати проект формування валків: один керуючий документ про допуски в його поточній редакції, підтверджену відповідність обсягу для вашої групи секцій і сталі, список характеристик із приймальними значеннями та умовами вимірювання, а також маршрут перевірки та утилізації, записаний у замовленні. Усе інше в дискусії про толерантність залежить від цих чотирьох рішень.
Покупці, які отримали це право, не сперечаються про номери при прийомі товару. Вони встановлюють їх на кресленні, перш ніж виготовляти інструменти, поки ще є місце для зміни радіуса, базової точки або значення прямолінійності, яке процес не може підтримувати при швидкості лінії, передбаченій замовленням. Ці два посилання виконують різну роботу. BS EN 10162:2003 регулює секцію, коли вона залишає лінію. BS EN 1090-2:2018+A1:2024 керує виконаною конструкцією, якою вона стає. Проект, який змішує їх, закінчується аргументами про прийняття, які ніхто не може виграти.
Слідкуйте за коротким і конкретним документом: номер і рік стандарту, позначення розділу, підкладка та покриття, список характеристик із умовами вимірювання та ім’я особи, яка приймає рішення про концесію.
Часті запитання щодо допусків на профіль рулону
Запитання нижче вирішують, чи декларація про допуск переживає контакт із замовленням на купівлю: що означають умови форми, як узгоджуються умови вимірювання, який документ регулює який продукт і що робити, коли таблиця постачальника приходить без видання.
Що означають скручування, вигин і вигин для сформованого профілю?
Це класичні поздовжні відхилення форми, і BS EN 10162:2003 розглядає допуски форми як окрему предметну область поряд з розмірами, товщиною, радіусом і вигином. Скручування — це обертання секції навколо її власної довжини, тому фланці більше не сидять в одній площині на обох кінцях. Лук — це кривизна в площині полотна, вигнутість — це кривизна в перпендикулярній площині, і обидва зазвичай описуються як максимальне відхилення на визначеній довжині. Завжди вказуйте цю довжину: шматок може перевищувати значення, указане на метр, і не відповідати тому самому значенню, вказаному для повного шматка.
Як умова вимірювання повинна бути погоджена та зафіксована?
Помістіть це на кресленні, а не в розмові: нуль, тип калібру або штангенциркуля, довжину, на якій оцінюється відхилення форми, чи береться зчитування на відрізаній довжині чи на повній довжині шматка, і як шматок підтримується під час вимірювання. Запишіть результат кожного лота проти версії креслення. Два інспектори можуть узгодити число і не погодитися щодо методу, і метод є тим, що робить число повторюваним.
Чи можемо ми просто написати 'допуски до BS EN 10162' на кресленні?
Ви можете, за умови, що розділ знаходиться в межах стандарту, і ви додаєте рік видання. Голе посилання залишає за інспектором вибір предметних областей, які застосовуються; довідка з виданням, позначенням розділу та переліком характеристик є обов’язковою.
Чи поширюється один документ на допуск як на рулон, так і на сформований профіль?
Ні. Котушка поставляється відповідно до стандарту поставки плоского виробу, а сформований профіль приймається відповідно до документа допуску на перетин. Зміна видання: BSI записує видання 2009 року BS EN 10346 як вилучене 31 липня 2015 року. Назвіть поточне видання кожного документа окремо замість того, щоб припускати, що одне посилання охоплює обидва.
Що робити, якщо наш профіль є спеціальною секцією поза стандартними формами?
Тоді розглядайте його як спеціальний розділ. BS EN 10162:2003 включає спеціальні перерізи з іншими радіусами, допусками або формами як особливі випадки, а не як стандартні перерізи, тому погодьте прийнятні значення та метод вимірювання в письмовій формі з постачальником, намалюйте їх і додайте до замовлення.
Хто визначає клас виконання, якщо профіль входить у сталеву конструкцію?
Сторона, яка визначає структуру, називає клас виконання, а BS EN 1090-2:2018+A1:2024 визначає класи EXC1-EXC4 разом із геометричними допусками, перевіркою та випробуваннями, документацією та можливістю відстеження, які з них випливають. Не допускайте, щоб клас виводився зі стандартного плану якості постачальника. Попросіть про це в письмовій формі на етапі запиту, оскільки це змінює записи перевірки, які ви повинні очікувати з кожною доставкою.
Що ми повинні робити, якщо доставлена партія виходить за межі допуску?
Відокремте партію, запишіть виміряні значення разом із використаним методом і спрямуйте рішення через положення про розпорядження, погоджене перед замовленням: переробка, заміна або письмова поступка. Тримайте спірні частини, доки рішення не буде закрито, і процитуйте перегляд креслення та видання допуску в протоколі. Без цього сліду аргумент повертається до того, чи був метод вимірювання справедливим.


