


Adja meg a hengerelt profiltűréseket úgy, hogy megnevez egy irányadó tűrésdokumentumot és annak aktuális kiadását, megerősíti, hogy a hatálya kiterjed az Ön szelvényformájára és acéljára, felsorolva minden olyan jellemzőt, amelyet elfogad vagy elutasít, és beírja a mérési feltételt és a nem megfelelőségi útvonalat a beszerzési rendelésbe. A megnevezett dokumentumra és kiadásra nem vezethető vissza tűréstábla vélemény, nem elfogadási szabály.
Van-e közzétett szabvány a hengerelt profiltűrésekre?
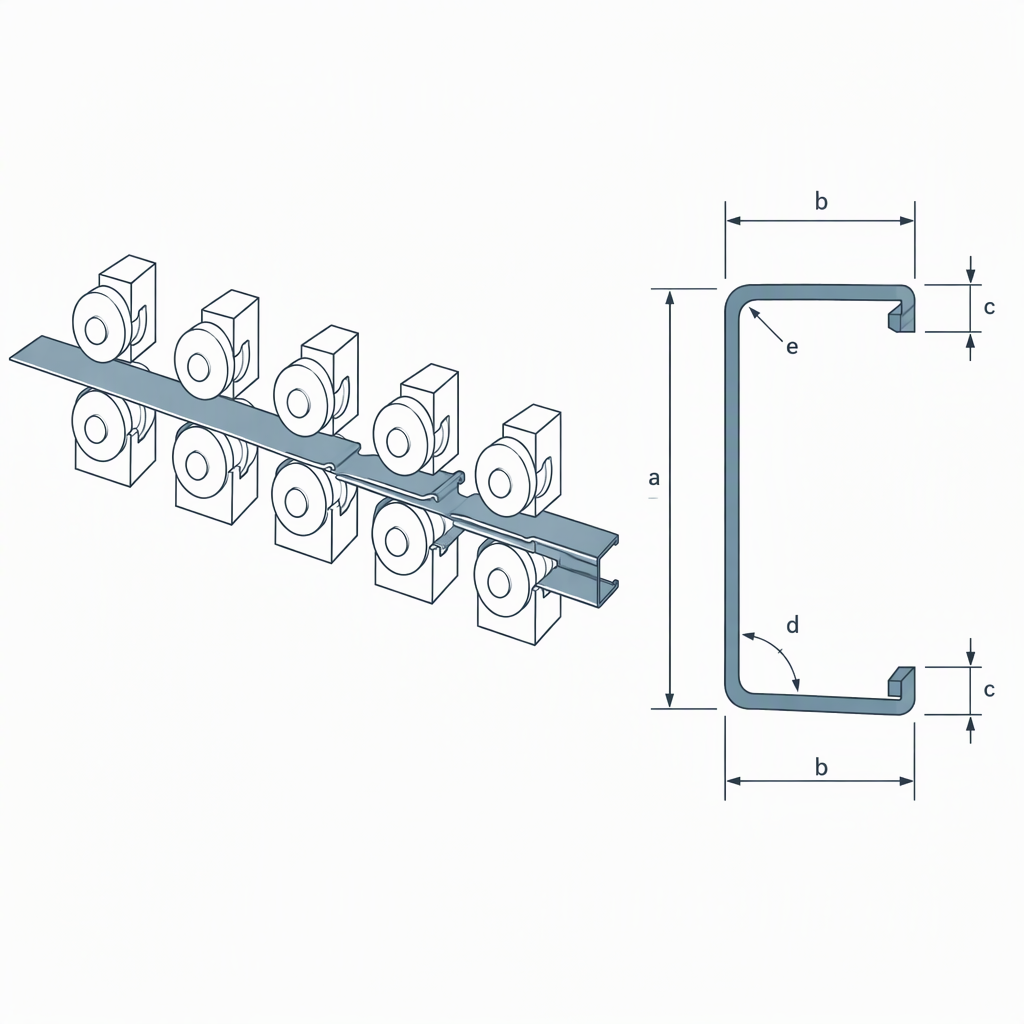
Igen. Nem kell toleranciatáblázatot kitalálni. BS EN 10162:2003, Hidegen hengerelt acélprofilok. Műszaki szállítási feltételek. A méret- és keresztmetszeti tűrés a hengeralakító gépeken gyártott hidegen hengerelt acélprofilok közzétett szabványa. Tárgya kiterjed a méretekre, vastagságra, rádiuszra, hajlítási és formai tűrésre a rendelési információkkal, megnevezésekkel és szállítással együtt, így keretezi mind a rajzot, mind a megrendelést.
Amit maga a szabvány rögzít. A kiadó BS EN 10162:2003 katalógusbejegyzése 2003. április 30-i megjelenési dátumot, 'Aktuális, felülvizsgálat alatt' állapotot és ugyanazt a tárgylistát rögzíti: méretek, vastagság, sugár, hajlítási és formai tűrések, rendelés, megnevezések és szállítás. Ez a lista a kereskedelmi szempont. A dokumentum keretrendszere az Ön által megadott információknak, valamint az elfogadási értékek készlete.
A kiadás csapda. A visszavont kiadások sok katalógusban szerepelnek, így a tűréstáblázat hivatalosnak tűnhet, és még mindig elavult: a BSI 2018. június 20-án visszavontként rögzíti a BS EN 1090-2 2008-as kiadását, miközben a katalógusoldala továbbra is él. Minden olyan táblázatot, amely nem nevez meg egy évet, tekintsen megerősítetlennek, és ellenőrizze újra a kiadó állapotát, mielőtt hosszú szállítási szerződést kötne.
A szabvány hatóköre megfelel az Ön profiljának és acéljának?
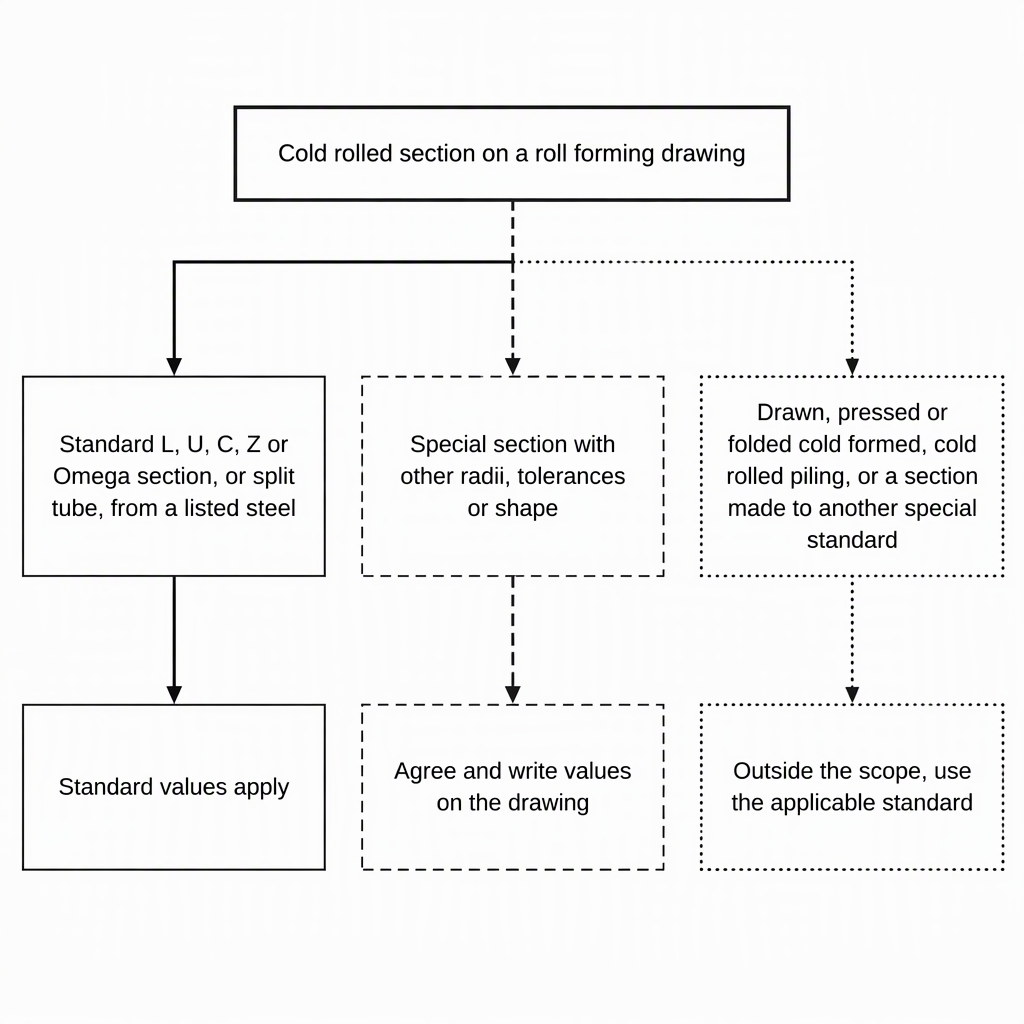
Nem automatikusan. A BS EN 10162:2003 szabvány L, U, C, Z és Omega keresztmetszetekre és az általa meghatározott acélokból készült hasított csövekre, valamint más sugarú, tűrésű vagy formájú speciális szakaszokra íródott. Rajta kívül esnek a húzott, préselt vagy hajtogatott hidegen alakított szelvények, hidegen hengerelt acél cölöpök és egyéb speciális szabványok szerint gyártott szelvények, így a rajzokon a szabványra való hivatkozás nem bizonyít semmit.
| Amit Ön rendel | A BS EN 10162:2003 szerinti pozíció | Mit írjon a rajzra |
|---|---|---|
| Szabványos L, U, C, Z vagy Omega profil a listán szereplő acélból | A hatókörön belül | Nevezze meg a szabványt a kiadás évével, és adja hozzá a szakasz megnevezését. |
| Hengeralakító vonalon kialakított hasított cső | A hatókörön belül | Nevezze meg a szabványt, és adja meg azokat a nullpontokat, amelyekből mérni fog. |
| Különleges metszet más sugarú, tűrésekkel vagy alakkal | Speciális részként lefedve | Az értékeket írásban egyeztesse meg és csatolja a rajzhoz. |
| Húzott, préselt vagy hajtogatott hidegen alakított metszet | A hatókörön kívül | Ne idézze ezt a szabványt; használja a termékszabványt az adott formázási útvonalhoz. |
| Hidegen hengerelt acél cölöpök | A hatókörön kívül | Használjon cölöp-specifikus követelményeket, és fogalmazza meg azokat kifejezetten. |
| Egy másik speciális szabvány szerint készült metszet | A hatókörön kívül | Nevezze el helyette a szabványt és annak kiadását. |
A szubsztrát egy második hatókör-ellenőrzés. A metszetszabvány bizonyos acélok köré van írva, ezért a tekercset külön nevezze el. A bevonatos lapos termékek szállítási szabványai tartalmaznak egy záradékot arra vonatkozóan, hogy a vásárlónak milyen információkat kell megadnia. A BSI rögzíti a BS EN 10346 szabvány 2009-es kiadását a folyamatosan melegen mártással bevont lapos acéltermékekhez, ahogyan azt 2015. július 31-én visszavonták. Kérdezze meg, hogy a hordozószabvány melyik aktuális kiadásához szállítják a tekercset, és írja be a rendelésbe a profiltűrési dokumentum mellé.
Mely jellemzőknél kell tűrni a rajzon?
Tegyen egy elfogadási értéket minden olyan jellemzőre, amely eldönti, hogy a profil összeáll-e: keresztmetszet méretei és vastagsága, saroksugár, hajlítási szögek és peremmélység a keresztirányú síkban, valamint csavarás, hajlítás, dőlés és vágási hossz a darab mentén. A BS EN 10162:2003 a méreteket, a vastagságot, a sugarat, a hajlítást és az alaktűrést külön témakörként kezeli.
Keresztirányú: a metszet alakja
- Jellemzők: szalag és karima méretei, peremmélység, vastagság, belső hajlítási sugár, hajlítási szög, szelvény négyszögletessége.
- Miért számít: ezek az értékek határozzák meg a fóliákhoz, kapcsokhoz, rögzítésekhez és illeszkedő alkatrészekhez való illeszkedést.
- Ellenőrzés: mérje meg a vágási hosszt egy egyeztetett mérőeszközön a rajzra nyomtatott nullapontokból.
- Ahol elromlik: egy névleges mérethez viszonyított érték nullapont nélkül lehetővé teszi, hogy két ellenőr két helyről mérjen.
Longitudinális: a futás egyenessége
- Jellemzők: csavarás, ív, hajlás, egyenesség a megadott hosszon és vágási hosszon.
- Miért számít: a formaeltérések felhalmozódnak a darab mentén, és a helyszínen résekként és rögzítésekként jelennek meg, amelyek nem illeszkednek egymáshoz.
- Hogyan ellenőrizzük: támasszuk meg a darabot tárolás közben, mérjük le a megadott hosszt, és átvételkor rögzítsük az állapotot.
- Ahol elromlik: a kötegek újrahalmozása és szélére állítása után leolvasott érték eltérhet a sort elhagyó darabtól.
Mikor lép be a végrehajtási osztály a tolerancia beszélgetésbe?
Amikor a profil egy kivitelezett acélszerkezet részévé válik. A terméktűrések megmutatják, hogy egy szakasz helyesen hagyta-e el a sort; a kivitelezési szabvány megmondja, hogy az összeszerelt szerkezetnek mit kell elérnie, ki ellenőrzi és milyen dokumentáció jár vele. A BS EN 1090-2:2018+A1:2024 EXC1-től EXC4-ig terjedő végrehajtási osztályokat határoz meg az ezt követő geometriai tűrésekkel, ellenőrzéssel, dokumentációval, nyomon követhetőséggel és CE-jelöléssel.
Mit tesz és mit nem tesz a végrehajtási szabvány. A kiadó a BS EN 1090-2:2018+A1:2024 szabványt aktuálisnak tartja, és 2024. május 31-én tette közzé. Ez szabályozza az acélszerkezet kivitelezésének és ellenőrzésének módját, de nem ad meg tűrésértékeket a profilokhoz, mivel az elhagyja a hengeralakító gépet. Egy végrehajtási osztályt megnevező projektnek ezért két hivatkozásra van szüksége: a szakasz terméktűrési dokumentumára és a struktúra végrehajtási szabványára.
Ne hagyja, hogy a helyettesített végrehajtási kiadás fennmaradjon a papírmunkában. A BSI a BS EN 1090-2:2008+A1:2011 szabványt 2018. június 20-án visszavontként rögzíti, de a régebbi minőségi tervek és projektleírások még mindig ezt idézik, ezért kérje írásban a kiadási évszámot. A végrehajtási osztály a szerkezetet meghatározó félé, nem a gépgyártóé.
Mit kell beleírni a végzésbe, hogy a tűréshatárok érvényesíthetők legyenek?
A megrendeléshez öt elemre van szükség: az irányadó tűrésdokumentumra a kiadási évszámmal, a szakasz megjelölésével és alakcsaládjával, az aljzat acéljával és bevonatával a szállítási szabványával, az átvételi értékeket és mérési feltételeket tartalmazó jellemzőlista, valamint az ellenőrzés, a dokumentáció és a nem megfelelőségi útvonal. A BS EN 10162:2003 a rendelési információkat és megjelöléseket tartalmazza, amelyek jelzik, hogy ezek az adatok a megrendeléshez tartoznak, nem pedig egy melléke-mailben.
- Nevezze el a dokumentumot és a kiadást. Írja rá a rajzra és a megrendelésre a szabványos számot és évet, és tartsa azonosan.
- Adja meg az alakcsaládot! L, U, C, Z, Omega, osztott cső vagy speciális szekció, mert ez a beszállító első szórási tesztje, és ez dönti el, hogy a szabványos vagy a megállapodás szerinti értékeket kell alkalmazni.
- Adja meg az aljzatot. Acélminőség, bevonat és vastagság, a tekercs szállítási szabvány kiadásával.
- Sorolja fel a jellemzőket és a mérési feltételeket. Minden jellemzőnél adja meg az elfogadási értéket, a nullapontot, a mérőeszközt, a hosszt, amely alapján értékelni kell, és azt, hogy a leolvasást vágott hosszon vagy teljes hosszúságú darabon vették-e fel.
- Rögzítse az ellenőrzést, a nyilvántartásokat és a selejtezési útvonalat. Ki, melyik szakaszban ellenőrzi, milyen nyilvántartást kísér az egyes tételek, és hogy a tűréshatáron kívüli tételt átdolgozzák, lecserélik-e, vagy írásos engedménnyel elfogadják-e.
- A rendelésen szereplő rajz-revízió megegyezik az Ön által jóváhagyott változattal.
- A tűrésdokumentum kiadási állapotát a kiadó ellenőrizte, nem egy régebbi projektfájlból másolta ki.
- A speciális szakaszok írott értékeket hordoznak az őket nem fedő táblázatra mutató mutató helyett.
- A rendelési adatok szerződésesek, nem udvariasság: a sima termékszállítási szabványok tartalmaznak egy záradékot a vásárló által megadandó információkról.
- Ha a profil acélszerkezetet táplál, a kiviteli osztály a projektdokumentumokban van feltüntetve.
- A nem megfelelőségi útvonalat az első gyártási tétel előtt egyeztetik, nem az első visszautasítás után.
Mit kell ellenőriznie, mielőtt elfogadja a szállítói tűréstáblázatot?
Négy dolgot ellenőrizzen, mielőtt a táblázat a beszerzési megrendeléshez érkezik: a kiadás, amelyből származik, a terjedelme megegyezik-e az Ön profiljával és acéljával, van-e értéke minden számodra fontos jellemzőnek, és hogy megadja-e az egyes értékek mérésének módját, és mi történik, ha sok hiányzik. A méréskor néma táblázat nem érvényesíthető úgy, ahogy írva van, mert ugyanaz a profil átadhat egy metódust, és meghiúsíthat egy másikat.
- Kiadás: a táblázat megnevezi a dokumentumot és annak évszámát, és ez a kiadás aktuális a kiadónál?
- Terjedelem: az Ön profilja szabványos formacsalád vagy speciális profil, és az acél, amelyet a táblázat feltételez, az Ön által vásárolt acél?
- Lefedettség: a vastagság, a sugár, a hajlítási szög, a csavar, az ív, a dőlés és a hossz mind meg van határozva, vagy csak a könnyen tartható méretek?
- Mérési feltétel: mérő, nullapont, vágási hossz a teljes hosszhoz képest, és a darab állapota méréskor.
- Rendeltetés: átdolgozás, csere vagy engedményezés, kivel és milyen időkeretben dönt.
- Nyomon követhetőség: tétel vagy hőreferencia, amely összeköti az ellenőrzési jegyzőkönyvet a ténylegesen leszállított kötegekkel.
A kiadás nélküli táblázat marketingtábla. Ha a beszállítói táblázat szigorúbb a szabványnál, akkor ezt kérje írásos szerződéses kötelezettségvállalásként, mert a belső cél nem elfogadási határ.
Következtetés: tegye a toleranciarendszert szerződési feltételként, ne megjegyzésként
A hengeralakító projekt kiadása előtt zárjon le négy dolgot: egy irányadó tűrésdokumentumot a jelenlegi kiadással, egy megerősített hatókör-egyezést a profilcsaládhoz és az acélhoz, egy jellemző listát az átvételi értékekkel és mérési feltételekkel, valamint egy ellenőrzési és selejtezési útvonalat, amely a megrendelésben szerepel. A tolerancia vitában minden más ettől a négy döntéstől függ.
Azok a vásárlók, akik megkapják ezt a jogot, nem vitatkoznak a számokról az áruk beérkezésekor. Ezeket a rajzon rögzítik a szerszámozás előtt, miközben még van hely megváltoztatni egy sugarat, nullapontot vagy egyenességi értéket, amelyet a folyamat nem tud megtartani a megrendelés által feltételezett vonalsebességgel. A két referencia különböző feladatokat lát el. A BS EN 10162:2003 szabvány szabályozza a szakaszt a vonal elhagyásakor. A BS EN 1090-2:2018+A1:2024 szabályozza a végrehajtott szerkezetet, amelyvé válik. Egy projekt, amely összekeveri őket, olyan elfogadási érvekkel végződik, amelyeket senki sem nyerhet.
A papírnyomvonal legyen rövid és specifikus: szabványszám és évszám, szakasz megjelölése, aljzat és bevonat, a mérési feltételeket tartalmazó jellemzőlista, valamint a koncessziót döntő személy neve.
Gyakran ismételt kérdések a hengerelt profiltűrésekről
Az alábbi kérdések döntik el, hogy a tűrésnyilatkozat túléli-e a beszerzési rendeléssel való érintkezést: mit jelentenek az űrlap feltételei, hogyan egyeztetik a mérési feltételt, melyik dokumentum melyik terméket szabályozza, és mit kell tenni, ha a szállítói táblázat kiadás nélkül érkezik meg.
Mit jelent a csavarás, meghajlás és dőlés egy formált profilnál?
Ezek a klasszikus hosszirányú alakeltérések, és a BS EN 10162:2003 a formatűréseket a méretek, vastagság, sugár és hajlítás mellett saját tárgyterületként kezeli. A csavar a metszet saját hossza körüli elforgatása, így a karimák már nem ülnek egy síkban mindkét végén. Az ív a szövedék síkjában lévő görbület, a dőlés a merőleges síkban lévő görbület, és mindkettőt általában a megadott hosszon belüli maximális eltérésként írják le. Mindig adja meg ezt a hosszúságot: egy darab áthaladhat egy méterenként megadott értéken, és nem sikerül ugyanazon az értéken a teljes darabon.
Hogyan kell egyeztetni és rögzíteni a mérési feltételt?
Beszélgetés helyett inkább a rajzra írja fel: a nullapontot, a mérő- vagy tolómérő típusát, azt a hosszt, amelyen keresztül a formaeltérést értékelik, hogy a leolvasást vágott hosszon vagy teljes hosszúságú darabon veszik-e fel, és hogyan támasztják alá a darabot a mérés során. Rögzítse az egyes tételek eredményét a rajz felülvizsgálatával szemben. Két ellenőr megegyezhet egy számban, és nem ért egyet a módszerben, és a módszer az, ami megismételhetővé teszi a számot.
Egyszerűen ráírhatjuk a rajzra a 'BS EN 10162 tűréshatárai' szót?
Megteheti, feltéve, hogy a szakasz a szabvány hatályán belül van, és hozzáadja a kiadás évét. A puszta hivatkozás a felügyelőre hagyja, hogy válassza ki, mely tantárgyak alkalmazandók; kiadással, szakaszmegjelöléssel és jellemzőlistával ellátott hivatkozás végrehajtható.
Egy tűrésdokumentum vonatkozik a tekercsre és a kialakított profilra is?
Nem. A tekercset a lapos termék szállítási szabvány szerint szállítjuk, míg a kialakított profilt a szelvénytűrési dokumentum szerint fogadjuk el. Változások a kiadásokban: A BSI a BS EN 10346 szabvány 2009-es kiadását 2015. július 31-én visszavontként rögzíti. Minden egyes dokumentum aktuális kiadását külön nevezze el ahelyett, hogy azt feltételeznénk, hogy egy hivatkozás mindkettőre vonatkozik.
Mi van, ha profilunk egy speciális szakasz, amely kívül esik a szabványos formákon?
Ezután kezelje speciális szakaszként. A BS EN 10162:2003 szabvány metszet helyett speciális esetként tartalmazza a más sugarú, tűrések vagy alakzatú speciális szakaszokat, ezért az átvételi értékeket és a mérési módszert írásban egyeztetni kell a szállítóval, lerajzolni és a megrendeléshez csatolni.
Ki határozza meg a kiviteli osztályt, ha a profil acélszerkezetbe kerül?
A szerkezetet megadó fél megnevezi a végrehajtási osztályt, a BS EN 1090-2:2018+A1:2024 pedig az EXC1-től EXC4-ig terjedő osztályokat az ezekből következő geometriai tűrésekkel, ellenőrzéssel és teszteléssel, dokumentációval és nyomon követhetőséggel együtt. Ne engedje, hogy az osztályra a beszállító szabványos minőségi terve alapján következtessenek. Kérje írásban az érdeklődés szakaszában, mert megváltoztatja az ellenőrzési jegyzőkönyveket, amelyekre minden szállításnál számítani kell.
Mit tegyünk, ha egy szállított tétel túllépi a tűréshatárt?
A tételt elkülönítse, a mért értékeket az alkalmazott módszerrel együtt rögzítse, és a döntést a megrendelés előtt elfogadott rendelkezési záradékon keresztül irányítsa: átdolgozás, csere vagy írásos engedmény. Tartsa meg a vitatott darabokat a döntés lezárásáig, és idézze a jegyzőkönyvben a rajz átdolgozását és tűréskiadását. E nyomvonal nélkül az érvelés visszatér arra, hogy a mérési módszer igazságos volt-e.


