

CU75–250 · PRODUZIONE DI TELAI IN ACCIAIO LEGGERO
IN ACCIAIO LEGGERO
MACCHINA PER LA FORMATURA DI RULLI PER CORNICI
Produzione di componenti C/U per telai in acciaio e kit di progetto.
Una macchina per telai in acciaio di spessore leggero per trasformatori di componenti e fabbriche di telai guidate da progetti. Configura sezioni, strumenti e dati di produzione relativi alle parti e ai kit richiesti dal tuo ordine.
Dai componenti ai kit di progetto
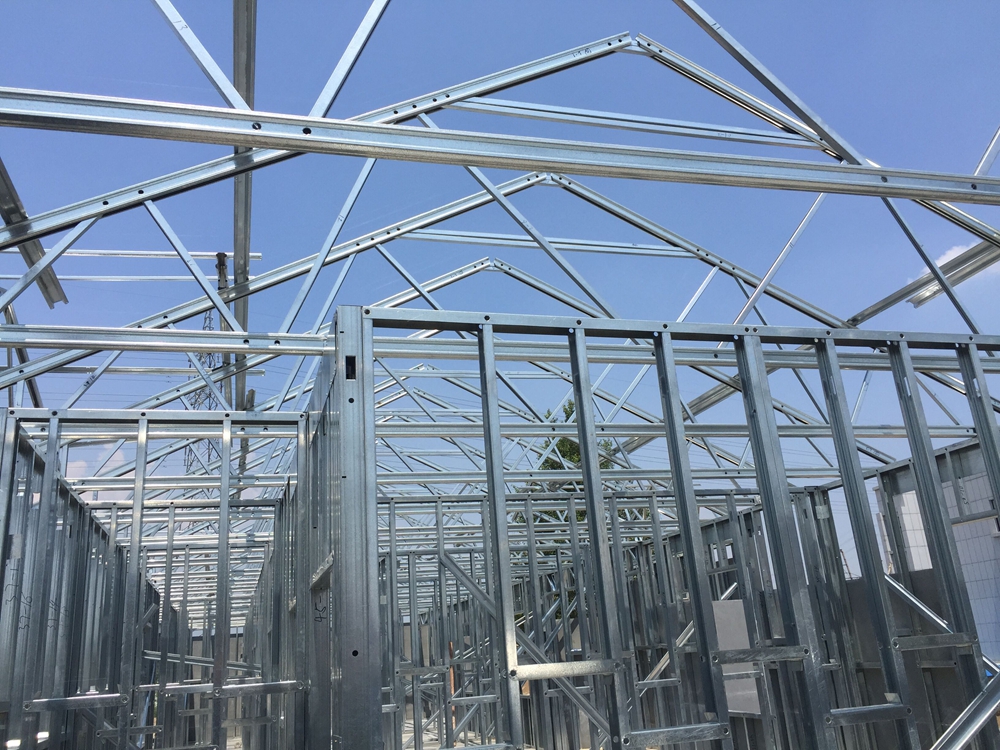
Componenti sciolti, kit di progetto e telai assemblati sono prodotti diversi. La produzione dei componenti termina con i membri accettati e identificati; un kit necessita anche di un'allocazione della distinta base completa, mentre i pannelli a parete e le capriate richiedono attrezzature di assemblaggio, collegamenti, ispezione e movimentazione.
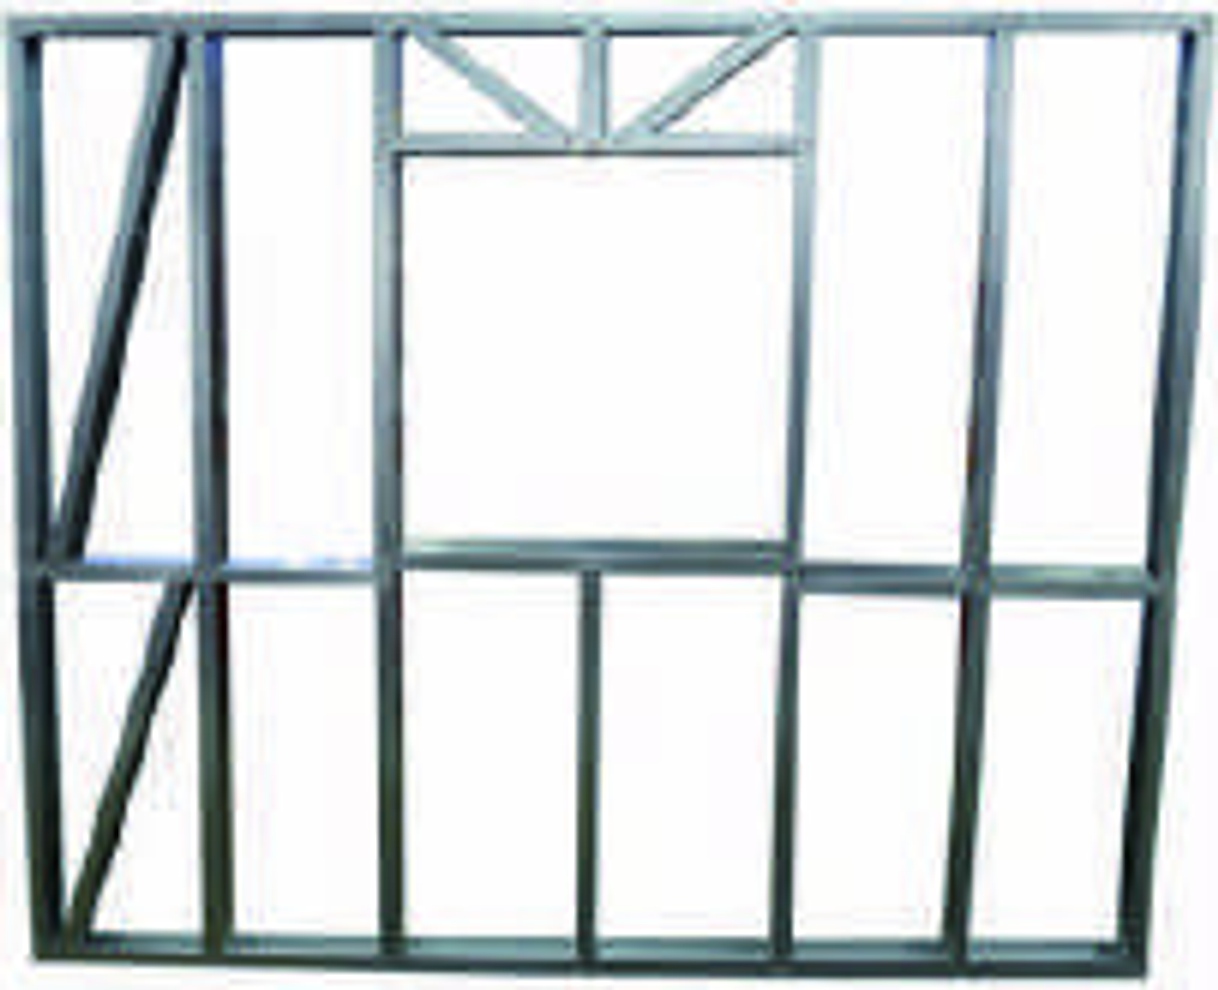
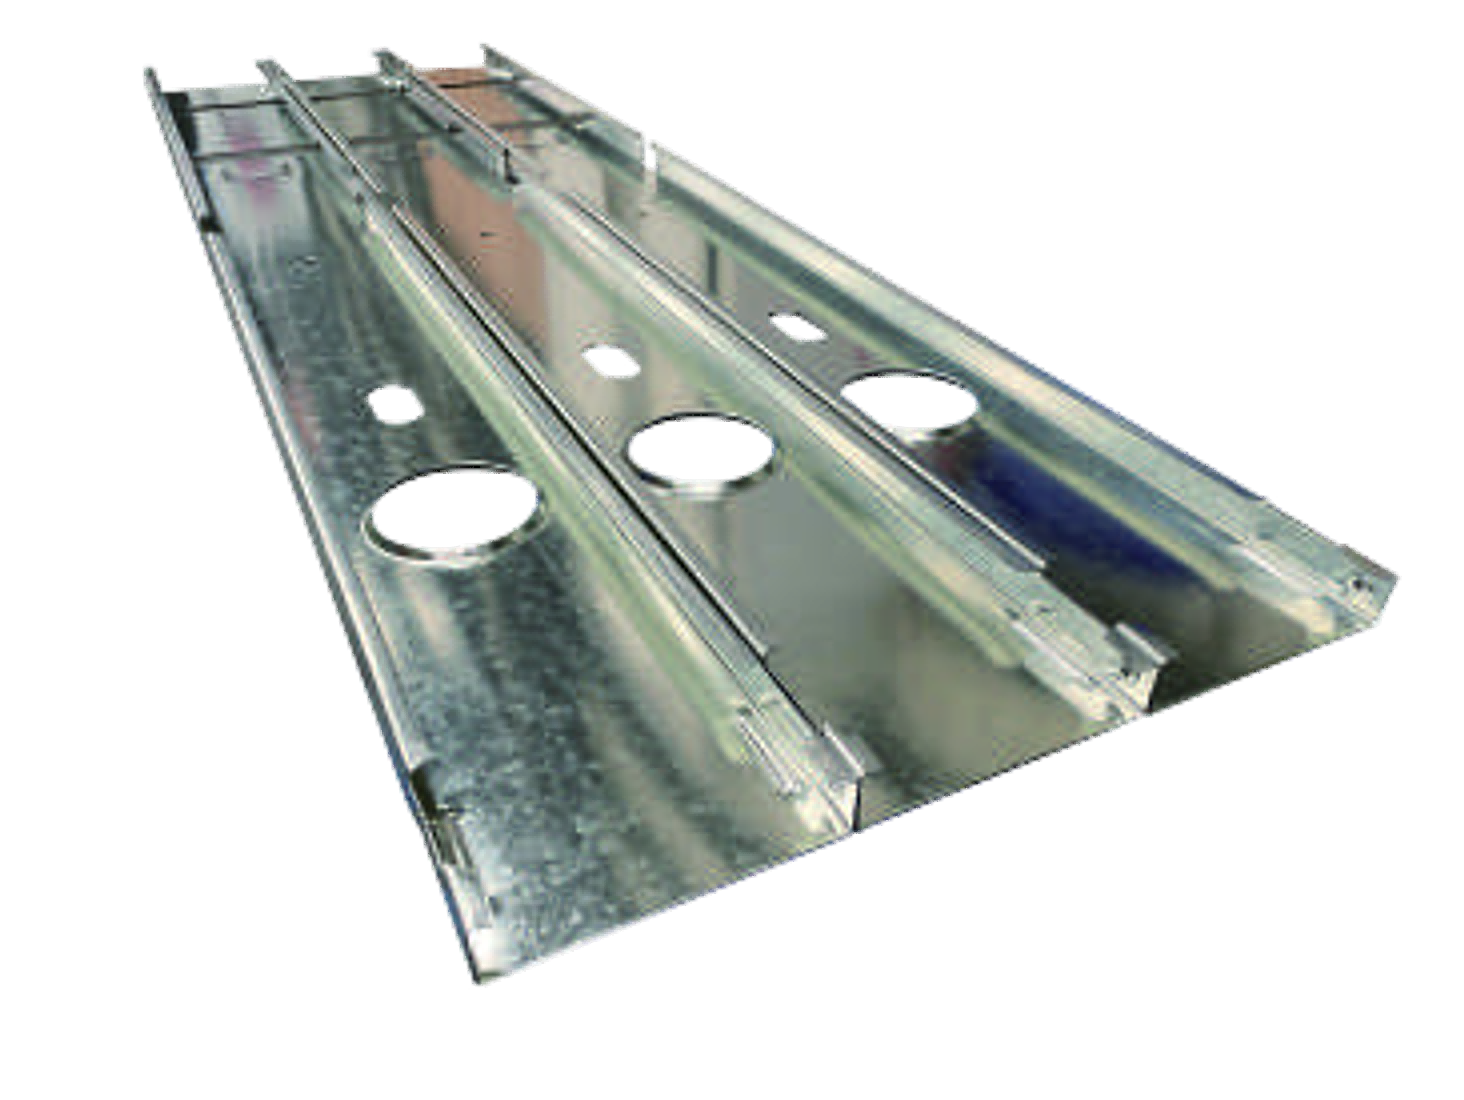 Inizia con componenti accettati e identificati.
Per un mix di sezioni stabile e ad alto volume, confronta un percorso dedicato con una macchina per carpenteria in acciaio multiprofilo. La produzione su commessa tecnica necessita di un confronto più ampio tra modifiche, strumenti, dati e lavoro a valle. Elencare quali travetti, controventi o parti di connessione sono realizzati internamente e quali vengono acquistati.
Sezioni che si adattano al telaio
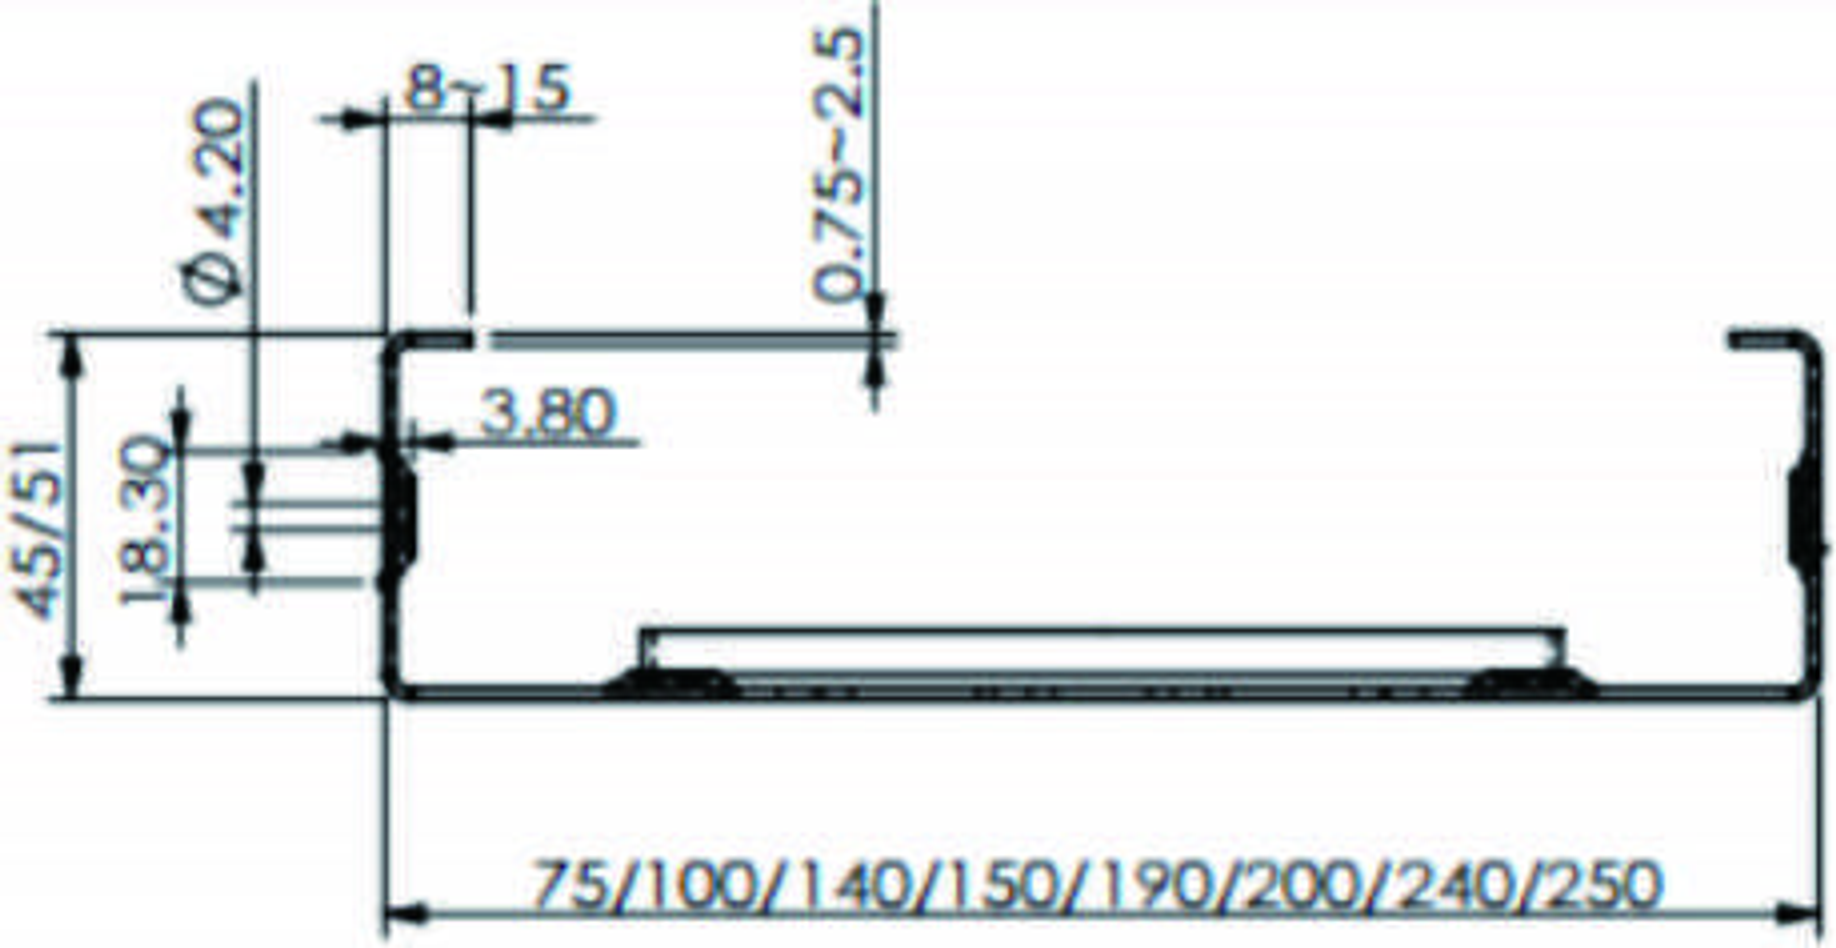
L'adattamento del perno a C e del binario a U dipende dalle dimensioni interne ed esterne effettive, dallo spessore, dal rivestimento, dai raggi e dal gioco. Una larghezza nominale condivisa non è sufficiente: utilizzare le stesse revisioni di sezione e connessione approvate per valutare parti libere, interfacce abbinate e campioni di assemblaggio.
Sezione gratuita
Registra le dimensioni effettive interne ed esterne, la flangia, il labbro, i raggi di curvatura, lo spessore e il rivestimento. Il progettista definisce la sezione richiesta; il fornitore della macchina valuta la producibilità.
Interfaccia di accoppiamento
Utilizzare disegni e autorizzazioni C/U approvati. Direzione di inserimento dello stato, facce di contatto, accesso al fissaggio e revisione della connessione; un '150' nominale non è una specifica adatta.
Campione di assemblaggio
Misurare i componenti liberi, quindi la connessione e il telaio abbinati. Utilizzare il materiale e le revisioni approvati quando si valuta l'intercambiabilità tra i lotti.
Definire qualsiasi conversione di binario a U senza bordino, abbinando geometria e attrezzature come articolo di produzione specifico. Mantenere i dettagli strutturali sotto l'approvazione del progettista piuttosto che alterare una connessione semplicemente per adattarla agli strumenti disponibili.
Abbina il profilo alla bobina
Scegli la sezione e l'acciaio come un'unica combinazione di produzione. Una matrice utilizzabile collega la larghezza effettiva di anima, flangia, labbro e striscia alla base di spessore, qualità, resistenza, rivestimento, lavorazione e tolleranze; le sue combinazioni di confini determinano quali prove e impostazioni sono necessarie.
| Campo di produzione | Riferimento CU75–250 | Base di selezione |
|---|---|---|
| Web | 75, 100, 140, 150, 190, 200, 240, 250 millimetri | Riferimenti discreti; utilizzare le dimensioni interne/esterne effettive e la geometria di piegatura sul CAD approvato. |
| Flangia e labbro | Flangia 45/51mm; labbro 8–15 mm | Specificare la combinazione richiesta. L'adattamento e gli spazi liberi C/U seguono la sezione approvata e i disegni di collegamento. |
| Spessore dell'acciaio | 0,75–2,5 mm | Indicare lo spessore del metallo di base o il rivestimento totale, il grado, la resistenza, il rivestimento e la combinazione sezione/utensile selezionata. |
| Bobina e striscia | Specifico per il lavoro | Definire la larghezza della striscia sviluppata, il peso della bobina e i diametri interni/esterni per l'ambito di alimentazione e movimentazione. |
| Prove di confine | Combinazioni SKU rappresentative | Scegli materiali spessi o ad alta resistenza, rendimenti ridotti e dettagli impegnativi di fori/estremità per testare i limiti di produzione effettivi. |
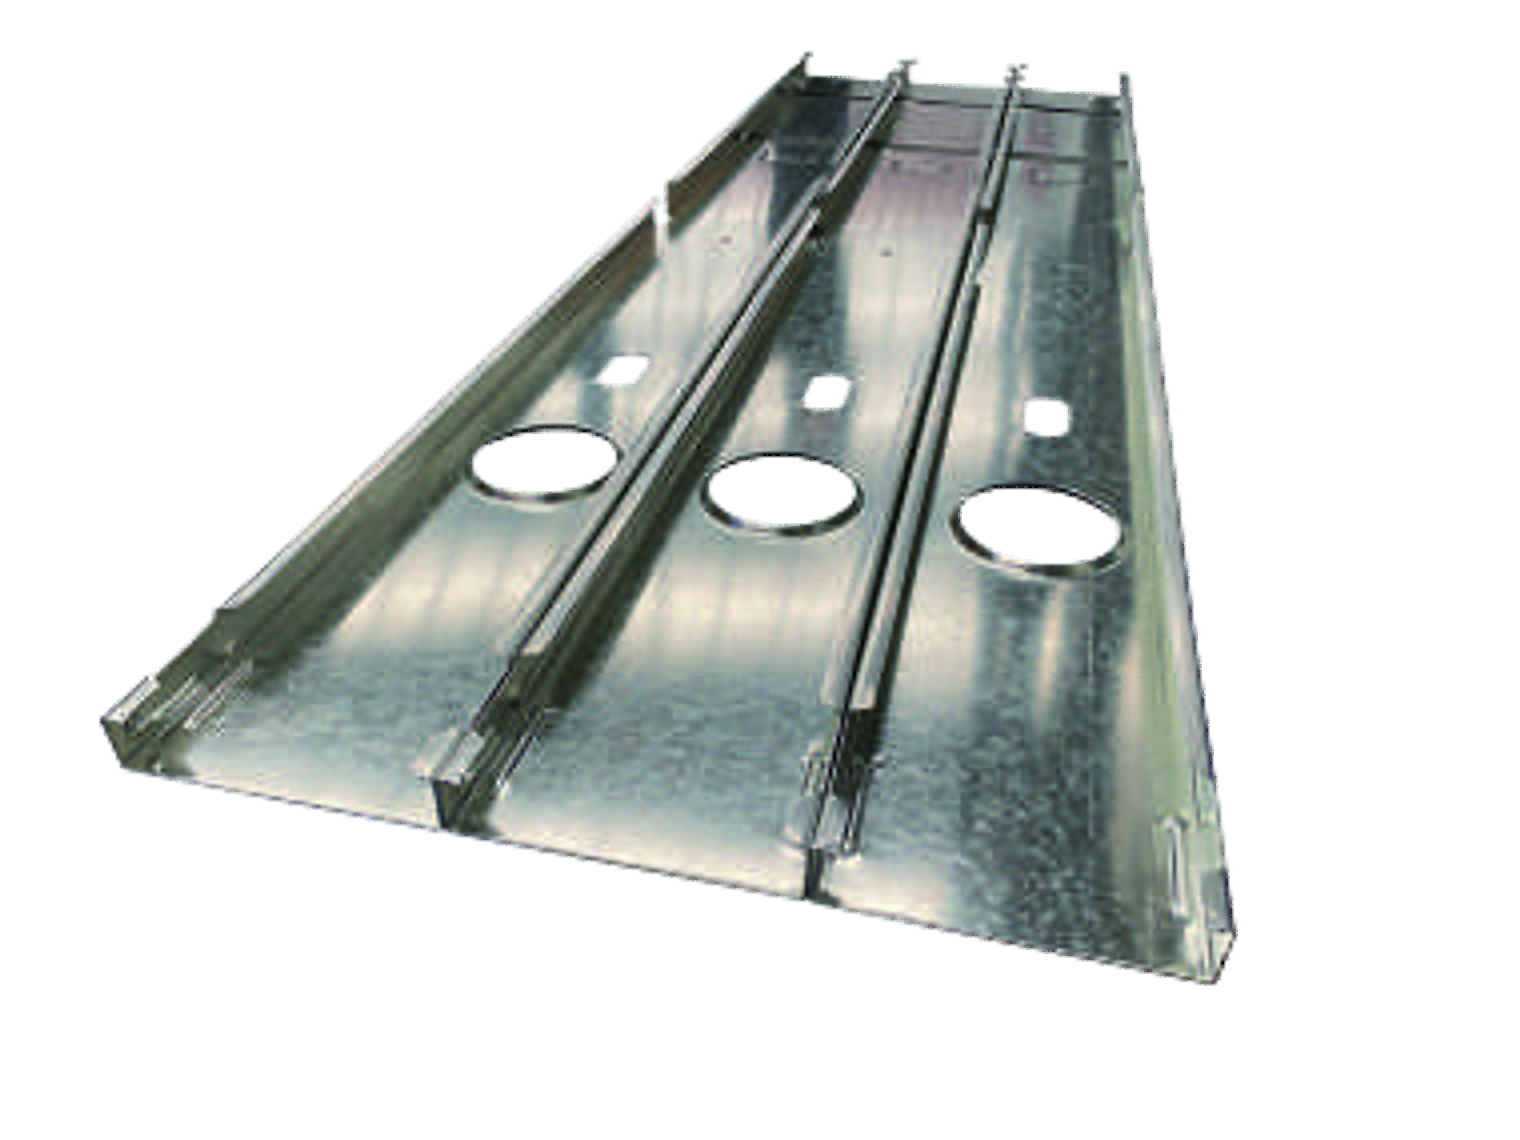
Utilizza un record SKU per la revisione del disegno, il certificato dell'acciaio, la larghezza del nastro, il set di strumenti e le tolleranze di accettazione. Una gamma di spessori e diverse larghezze nominali non stabiliscono che ogni combinazione possa funzionare con le stesse impostazioni.
Cosa cambia quando cambia la dimensione?
Il cambio formato automatico descrive la regolazione dimensionale all'interno della macchina configurata. Confronta un cambio completo da A a B ad A: la larghezza del materiale e della striscia, le guide, le impostazioni dei rulli, gli strumenti di punzonatura e taglio, i dati del lavoro e le impostazioni di marcatura influiscono tutti sulla prima parte accettata.
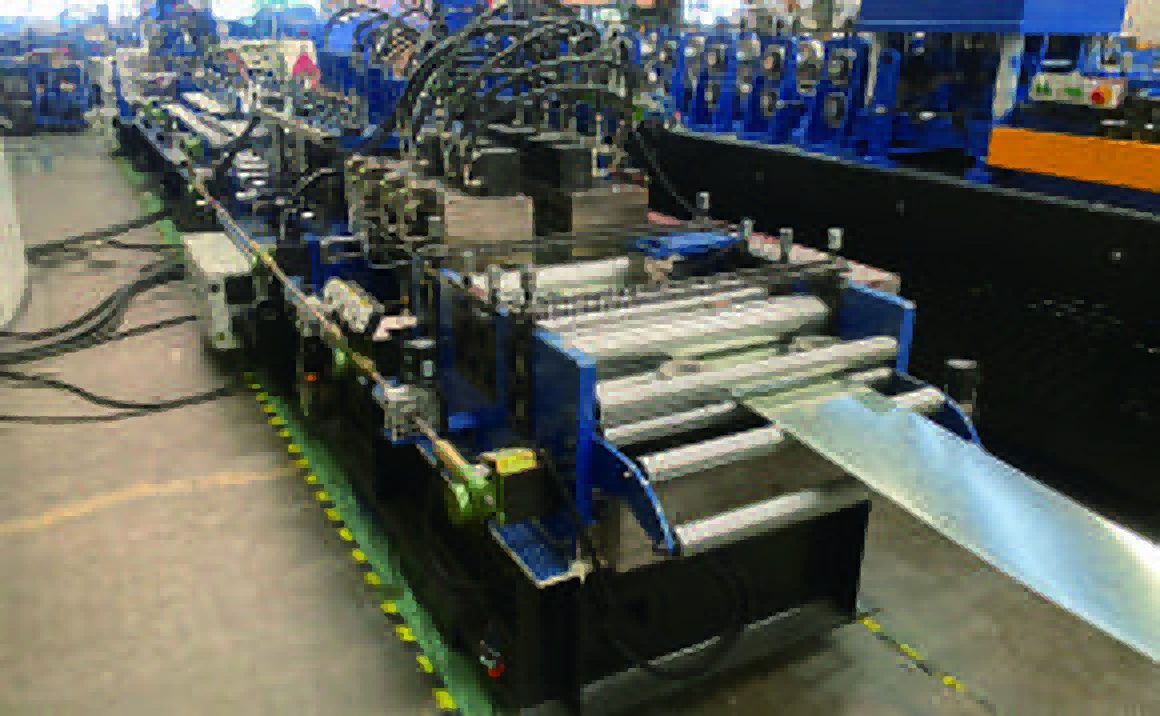
Impostazioni dimensionali
Identificare quali assi di larghezza o dimensione si muovono automaticamente e quali guide richiedono l'impostazione manuale. Associare ad ogni ricetta una combinazione profilo/materiale valida.
Disposizioni per rotoli e tagli
Separare la regolazione o la sostituzione del rullo dalla sostituzione della lama, dall'allineamento della taglierina e dai controlli del gioco finale. Un comando di dimensione non definisce ogni azione meccanica.
Strumenti di punzonatura
Elenca l'installazione dello strumento, l'accesso alle funzionalità, i riferimenti e i limiti della sezione. Una famiglia di fori o un dettaglio finale diverso potrebbero richiedere un altro strumento o un'altra operazione.
Impostazioni dei materiali e del lavoro
Tenere conto della larghezza della striscia, del cambio bobina, del rilascio del lavoro, della mappatura degli strumenti e delle impostazioni di marcatura. Includere il tempo e il materiale di prova necessari per recuperare una prima parte accettata.
Ultimo accettato A
Registra la sezione rilasciata, il materiale, gli strumenti e l'ultimo membro accettato. Avviare l'orologio di cambio qui.
Accettato per la prima volta B
Registra movimenti automatici, lavoro manuale, cambi utensile, pezzi di prova, scarti e ispezione del primo pezzo prima di fermare il tempo.
Ritorna all'A
Ripetere i controlli dopo essere tornati indietro. Confronta la geometria delle parti libere, le posizioni dei fori/delle estremità, la marcatura e l'adattamento abbinato.
La CU75–250 è un tipo a cambio formato automatico. Valutare le modifiche complete nelle larghezze, negli spessori e nei dettagli C/U richiesti; il solo cronometraggio del movimento di un asse non misura il cambio di produzione.
Abbina gli strumenti ai dettagli della connessione
Una caratteristica di connessione necessita di uno strumento, un dato e un'operazione corrispondenti. Definisci fori di servizio, fori di fissaggio, fossette, dettagli finali e requisiti di taglio rispetto a ciascuna sezione e materiale, inclusi accesso, distanza dal bordo, direzione della bava e qualsiasi lavoro eseguito dopo la formatura.
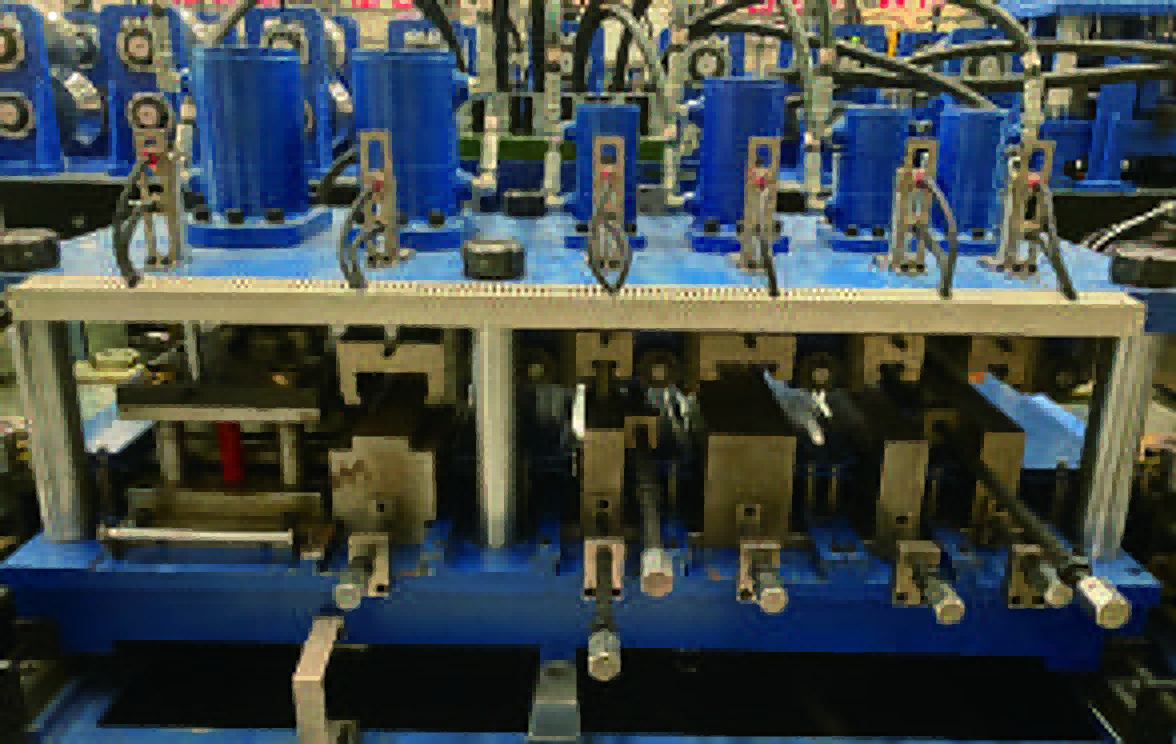
Trasforma ogni dettaglio della connessione in un programma di funzionalità
Registrare il disegno della caratteristica, il codice dell'utensile, il funzionamento, i limiti di posizione, le tolleranze e il campione di ispezione. Fori di servizio, fori di fissaggio, fossette e dettagli finali potrebbero richiedere attrezzature o lavorazioni diverse dopo la formatura. Distinguere le apparecchiature incluse, le opzioni e le operazioni esterne.
Specificare la marcatura, la fossetta e il fissaggio come operazioni separate. Definire le funzionalità hardware di marcatura e di controllo dati nel programma di fornitura; il fissaggio e il fissaggio della scheda rientrano nell'ambito dell'assemblaggio. Impostare la sequenza della stazione e la fornitura degli strumenti rispetto al layout effettivo della linea. Definire il modo in cui i frammenti di perforazione e gli scarti tagliati lasciano l'area di lavoro; verificare la presenza di scarti trattenuti, danni alla superficie e accesso per la pulizia e la manutenzione durante l'analisi del campione.
Dalla progettazione al lavoro meccanico
Un progetto approvato diventa un lavoro di produzione attraverso i dettagli e un percorso di dati specifico della macchina. Assegna la proprietà del modello, della distinta base del membro, del postprocessore, del lavoro del controller e del record di rilascio, in modo che le lunghezze, le caratteristiche e le identità richieste raggiungano correttamente le parti fisiche.
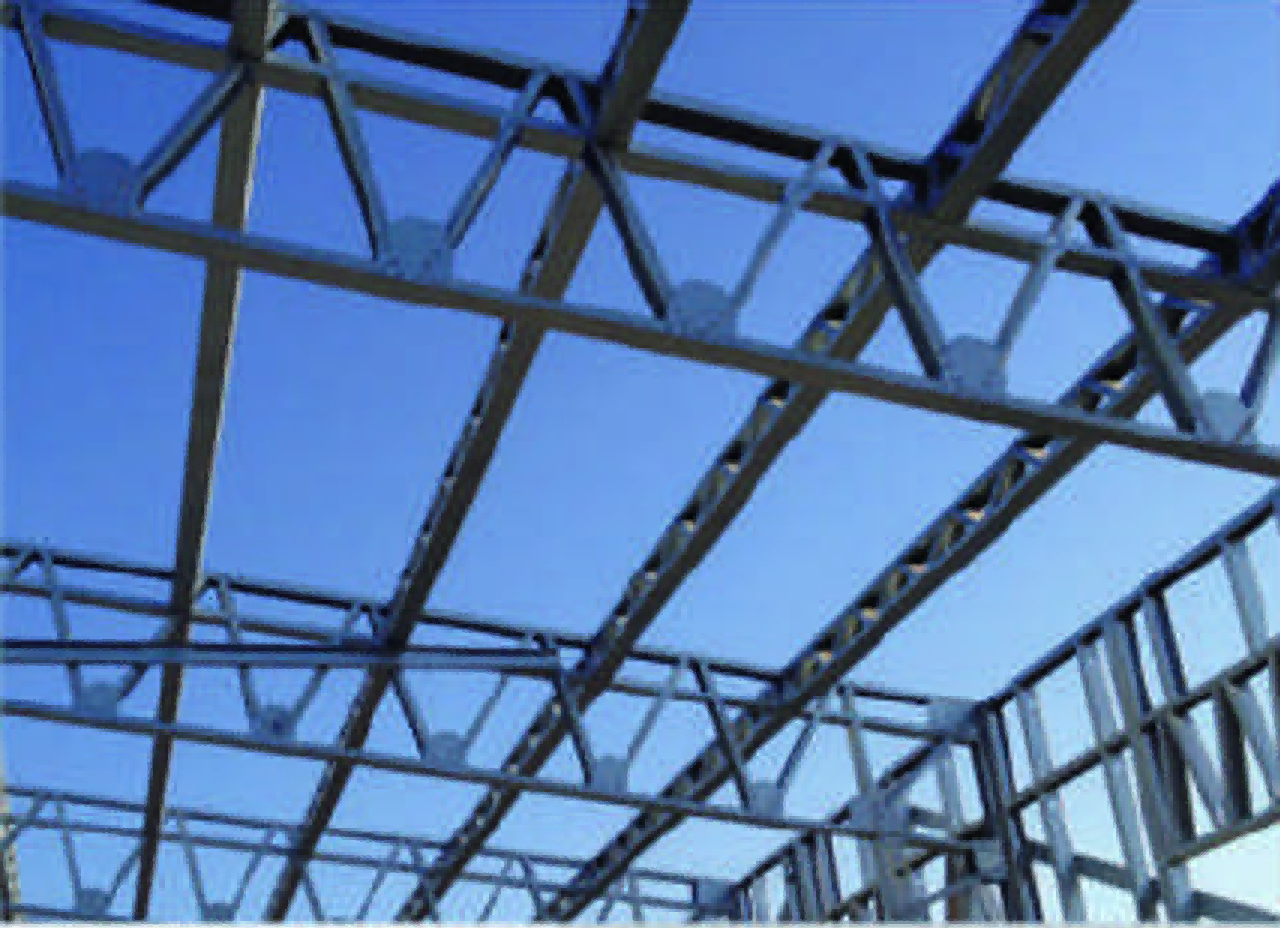
- Progettazione approvata Progettista
Sezione, collegamento e requisiti strutturali a revisione rilasciata.
- Membro del team di dettaglio distinta base
ID dei membri, quantità, lunghezze, orientamenti e riferimenti alle funzionalità.
- Lavoro macchina Proprietario del percorso dati
Postelaborazione specifica per la macchina, mappatura di sezioni/utensili e controllo della versione.
- Parti realizzate Team di produzione
Esecuzione del lavoro rilasciata, identificazione delle parti e registrazioni di ispezione.
- Kit o assemblaggio Team di fabbrica
Assegnazione univoca alla distinta base corrente, all'assemblaggio e alla versione specifica della fase.
Per una macchina per carpenteria in acciaio formata a freddo, un modello CAD/BIM e un lavoro di controllo sono risultati finali diversi. Definisci chi mantiene il postprocessore, convalida le modifiche e autorizza la produzione. Collega ogni livello alla stessa revisione del progetto/membro prima di testare il percorso completo.
Dimostrare il percorso dei dati su parti reali
La compatibilità dei file viene stabilita facendo corrispondere le specifiche dei dati al controller e verificando le parti reali. Testare unità, origine, direzione, codici di sezione e utensile, ID membro e revisioni, quindi confrontare il lavoro, l'esecuzione della macchina e le misurazioni, compresi i lavori che dovrebbero essere rifiutati.
| Gruppo di prova | Parti o lavori rappresentativi | Domanda di accettazione |
|---|---|---|
| Coordinate | Membro corto, funzione quasi finale, membro specchiato | Le unità, il Riferimento, l'orientamento, le estremità e le posizioni dei fori corrispondono al disegno approvato? |
| Mappature | Sezioni C/U, diversi codici utensile e famiglie di caratteristiche | Ogni operazione utilizza la mappa delle sezioni/strumenti corretta e rimane entro i limiti di accesso fisico? |
| Identità | ID membro ripetuti, quantità modificata e revisione sostituita | L'identità, la revisione, il conteggio e la marcatura dei membri sono coerenti dal lavoro alla parte fisica? |
| Rifiuto | Strumento mancante, operazione non supportata o input non valido | Il problema viene identificato prima della produzione, con una correzione controllata e un nuovo test? |
Conserva insieme l'input, l'azione prevista, il risultato dell'esecuzione o del rifiuto, il campione fisico e le misurazioni. Un'anteprima del modello o un'estensione di file condivisa non verifica le posizioni dei fori, le estremità specchiate o le mappature degli strumenti. Risolvi le modifiche attraverso la progettazione approvata e il percorso dei dati.
Mantieni ogni parte alla giusta revisione
Rilasciare parti per progetto, membro e revisione del disegno. Mettere in quarantena lavori e componenti sostituiti prima di ricreare i membri interessati e allocare ciascuna parte accettata una volta nella sua distinta base corrente; la sola lunghezza corrispondente non stabilisce l'identità corrispondente o i dettagli della connessione.
- Rilasciare un lavoro controllato Collegare la revisione del lavoro agli ID membro, alle mappature di sezioni/strumenti e alla distinta base approvata. Utilizzare un record di rilascio esplicito, gestito manualmente o tramite il software selezionato.
- Isolare il lavoro sostituito Eliminare i lavori obsoleti e separare le parti fisiche interessate. Classificare stock utilizzabili, rilavorazioni e scarti rispetto al disegno corrente.
- Rifare e riallocare Produrre solo i membri attuali interessati, ispezionarli e sostituire la loro assegnazione. Controlla gli ID e le quantità duplicati prima di chiudere la carenza.
Record parte illustrativa
- Progetto
- P-014
- Membro
- ST-027 Revisione
- disegno
- C
- Lavoro di produzione
- Lavoro rilasciato C-02
- Materiale
- Bobina/Riferimento calore
- Ispezione
- Quantità accettata e registrazione
- Allocazione
- Muro W-03, un membro fisico
Scegli un'identificazione durevole e leggibile per la movimentazione e il montaggio. Definire il testo, la posizione, l'orientamento e l'associazione richiesti con il lavoro e il record del membro.
Un marchio di stampa è solo un collegamento nell'identità della parte. Specificare separatamente qualsiasi codice a barre, set di caratteri, ristampa, database o funzione di controllo delle revisioni nell'ambito di controllo e marcatura. Non utilizzare mai solo la lunghezza corrispondente per sostituire un elemento sostitutivo.
Software, Licenze e Continuità Produttiva
Trattare le licenze software e il ripristino come voci di acquisto separate. Identificare il controller incluso, qualsiasi software di progettazione o di dettaglio, postprocessori e interfacce, quindi definire utenti, macchine, rinnovi, diritti sui dati e supporto; testare gli scenari concordati di backup, ripristino e offline sulla configurazione selezionata.
Separare gli articoli da acquistare
Controllore
Identificare la versione del controllo macchina, le funzioni di esecuzione del lavoro, la libreria degli strumenti e il software operativo incluso.
Software a monte
Identificare separatamente i pacchetti di progettazione, analisi o dettaglio, insieme al loro fornitore e all'uso autorizzato.
Interfacce dati
Assegnare il postprocessore, la specifica dei dati, la manutenzione della mappatura e la responsabilità per le future modifiche alla versione.
Definire i diritti operativi e il recupero
- Utenti, macchine o posti; periodo di licenza, costi di rinnovo e condizioni di trasferimento.
- Proprietà ed esportazione di modelli, distinte base, lavori e record di produzione.
- Ambito del supporto, versioni supportate e parte responsabile degli aggiornamenti.
- Scenari offline concordati, sostituzione computer e ripristino licenza per la configurazione acquistata.
Eseguire un'esercitazione di ripristino concordata utilizzando il modello di backup, i file di lavoro, la libreria di strumenti, i modelli di marcatura e le relative calibrazioni/impostazioni. Verifica responsabilità, passaggi del ripristino e prima parte verificata dopo il ripristino. Includere solo gli scenari coperti dalle licenze e dal sistema selezionati.
Kitting, Pannelli e Tralicci
Organizzare la ricezione e l'allestimento dell'equipaggiamento in base all'ordine di assemblaggio e al mix di sezioni. Il raggruppamento in batch per dimensione può ridurre i cambi, mentre la sequenziazione del progetto può ridurre la ricerca e il lavoro in corso; il giusto equilibrio dipende dalla distinta base, dai buffer, dagli impianti, dalle persone e dalla sequenza di spedizione.
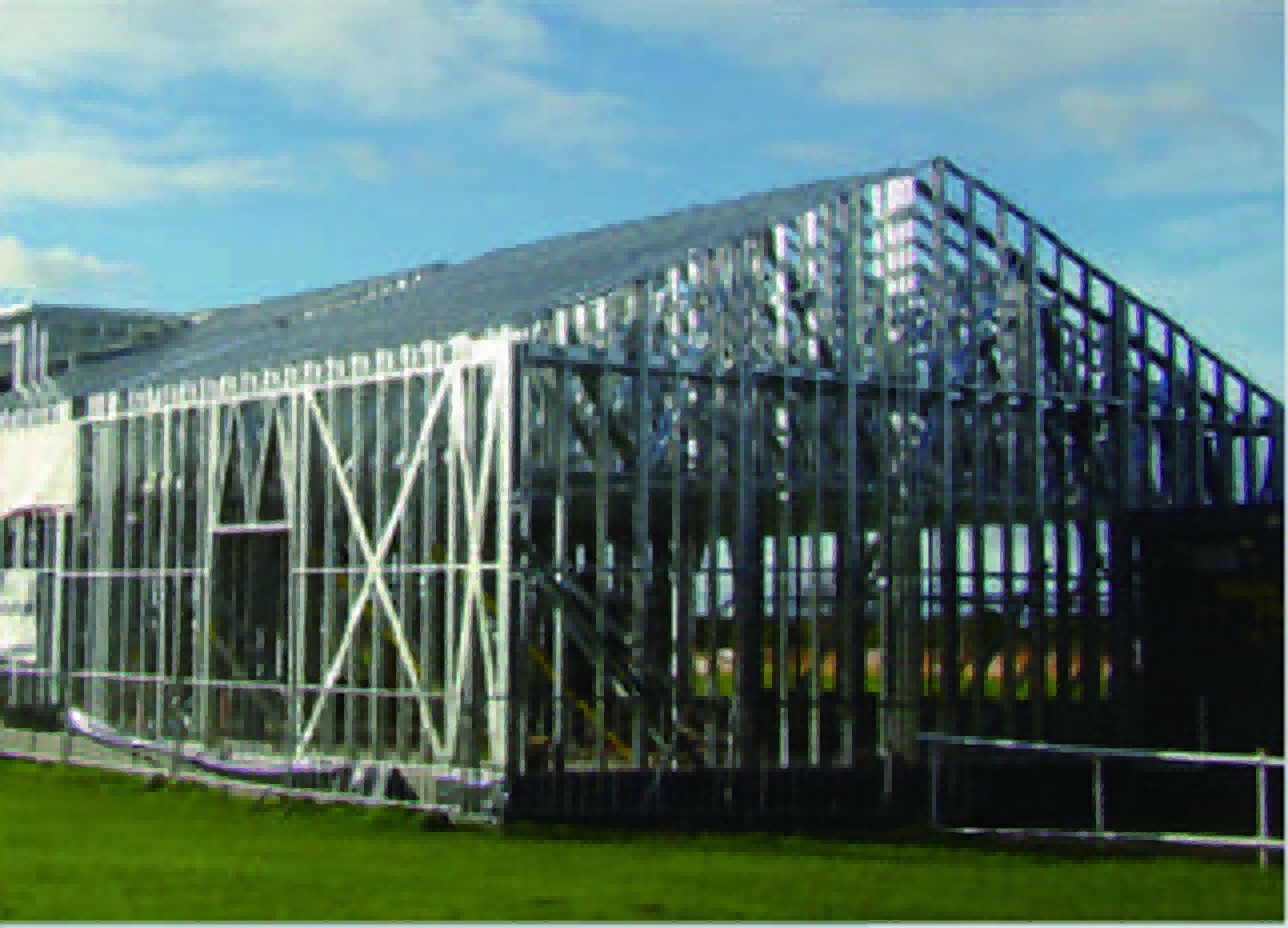
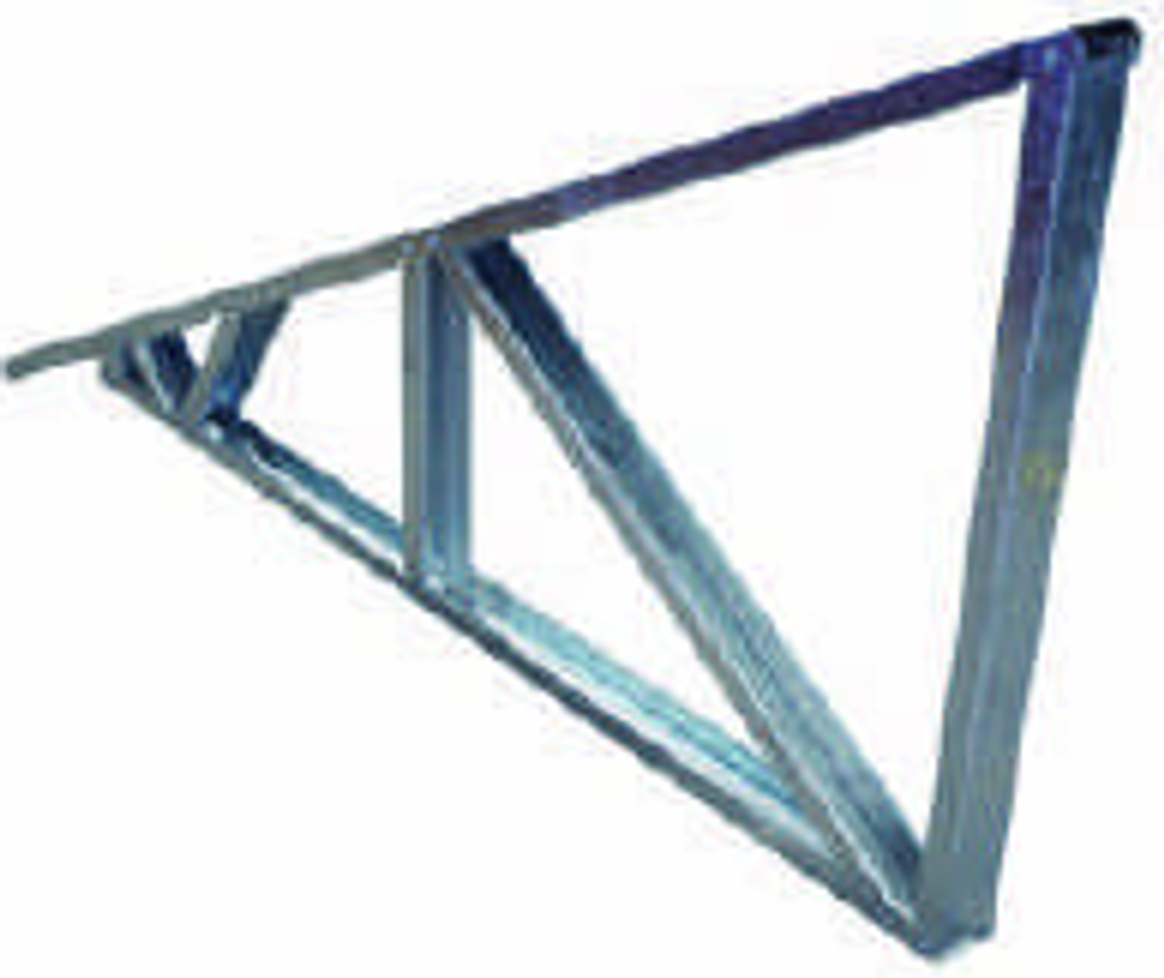
Ricevi e supporta
Supporta le parti lunghe, protegge la loro forma libera e mantiene l'identità visibile dopo il taglio.
Assegnare e kit
Conteggio in base alla distinta base rilasciata. Separare le carenze, i pezzi in eccesso e i membri sostituiti.
Assemblare e ispezionare
Fornire dispositivi, strumenti di fissaggio e spazio per l'ortogonalità, le aperture, le connessioni e i controlli dell'orientamento.
Gestire e spedire
Pianificare la rotazione, il sollevamento, l'imballaggio e la sequenza di carico per i pannelli o le capriate accettate.
Il raggruppamento per sezione può ridurre i cambi formato ma aumentare lo smistamento e il lavoro in corso. La sequenza del progetto può semplificare l'assemblaggio aumentando al tempo stesso gli interruttori. Confronta entrambi con un ordine rappresentativo, i buffer disponibili e l'effettivo team a valle.
Misurare l'output del progetto accettato
Misura i risultati nella fase che prometti di raggiungere. Metri formatori, membri accettati, kit completi, pannelli ispezionati e ordini imballati sono misure diverse; utilizzare una distinta base rappresentativa e la stessa finestra temporale per tenere conto di punzonatura, taglio, modifiche, ispezione, rifacimento e assemblaggio.
- Metri formati
- Membri accettati
- Kit completi
- Assemblee controllate
- Ordini confezionati
| membro della distinta base ripetuto in un kit ripetuto | Richiesto per kit (q) | Accettato e assegnato (G) | Kit interi supportati |
|---|---|---|---|
| Membro A | 4 | 11 | 2 |
| Membro B | 2 | 7 | 3 |
Risultato illustrativo per la distinta base ripetuta sopra
Kit completi = min ⌊Gᵢ / qᵢ⌋ = 2
Qui, un terzo kit necessita di un membro A in più; una B in più non colma questa carenza. Utilizzare questo calcolo solo per un kit ripetuto fisso con ogni quantità richiesta maggiore di zero. Per i progetti misti, assegnare ciascuna parte accettata una volta al progetto, membro e revisione corrente.
I 35 m/min della brochure sono un riferimento per la velocità di formatura. Misura l'output accettato nello stesso periodo di tempo pieno, inclusi punzonatura, taglio, cambi formato, arresti, ispezione e rifacimenti. Aggiungere montaggio e imballaggio quando tali fasi fanno parte della consegna promessa; i metri al minuto non stabiliscono case per turno, tempi di realizzazione del progetto o ritorno sull’investimento.
Ispezionare le parti, l'adattamento e i telai finiti
Controllare i componenti liberi prima di verificare l'adattamento e gli assemblaggi. Utilizzare i riferimenti definiti dal disegno per geometria della sezione, lunghezza, fori, estremità, rettilineità, torsione, superficie e identità, quindi verificare le interfacce C/U approvate e i telai assemblati; un adattamento forzato non deve nascondere un errore di forma libera.
Componenti gratuiti
Controllare la geometria della sezione, la lunghezza, le posizioni dei fori/estremità, la rettilineità, la torsione, le bave, il rivestimento e l'identità nello stato libero specificato.
Interfacce abbinate
Accoppiare gli elementi C/U alla geometria e al gioco approvati. Controllare l'orientamento, il contatto, l'accesso al fissaggio e i dettagli della connessione prima che l'assemblaggio nasconda un errore.
Campiona attraverso bobine, modifiche da A a B ad A e rifacimenti dove l'intercambiabilità è importante. Registrare la revisione del disegno e la combinazione dei materiali per ciascuna coppia.
Assemblee
Ispezionare l'ortogonalità delle pareti, le aperture, i nodi della travatura reticolare, i dispositivi di fissaggio e le condizioni di movimentazione rispetto alle informazioni di assemblaggio rilasciate.
Per ciascuna caratteristica critica per la qualità, concordare il dato, lo stato libero o assemblato, il calibro, il metodo di campionamento, il limite di accettazione e l'approvazione del proprietario. Registrare la rilavorazione e ripetere il test separatamente. Un telaio geometricamente accettato necessita ancora dell'approvazione ingegneristica specifica del progetto.
CU75–250 e percorsi di produzione correlati
La CU75–250 è una corniciatrice multiprofilo con cambio formato automatico. Valutarne la configurazione di formatura, punzonatura e post-taglio rispetto a un profilo a C/U e a una matrice di materiali approvati, con ricezione, marcatura e assemblaggio definiti come elementi di fornitura separati.
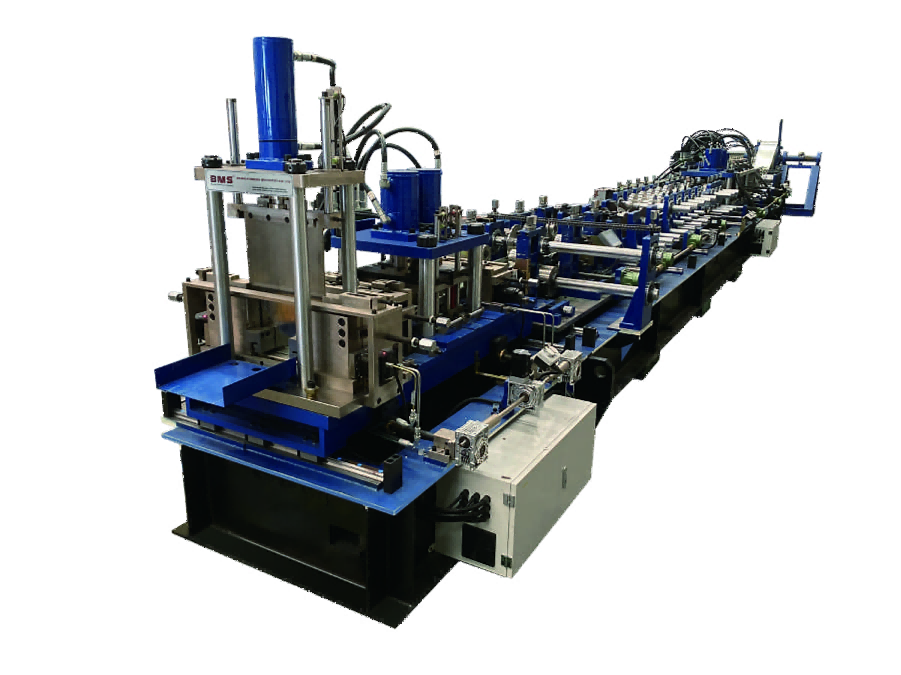
| Stazioni di formatura | 19 |
|---|---|
| Potenza motore | da 22 kW |
| Riferimento di velocità di formatura | da 35 m/min |
| Serbatoio idraulico | 200 L |
| Materiale lama da taglio | Cr12 |
| Riferimento spessore | 0,75–2,5 mm; applicare la matrice del materiale/profilo selezionato |
La potenza del motore è separata dal carico completo installato; la capacità del serbatoio è separata dalla pressione idraulica o dalla forza di punzonatura. Definire svolgitura, punzonatura, taglio, controlli, marcatura, ricezione e assemblaggio come singole voci di fornitura. Confronta una macchina per profilatura a rulli con telaio in acciaio leggero con il lavoro e la configurazione richiesti.
Esplora i percorsi di produzione BMS
Seleziona un percorso in base al profilo, al materiale, agli strumenti e all'ambito della fornitura.
Componenti del progetto C/U
Corniciatore multiprofilo CU75–250
Valutazione della matrice profilo/materiale approvata, cambio formato automatico, punzonatura e post-taglio.
Esamina l'oscilloscopio CU75–250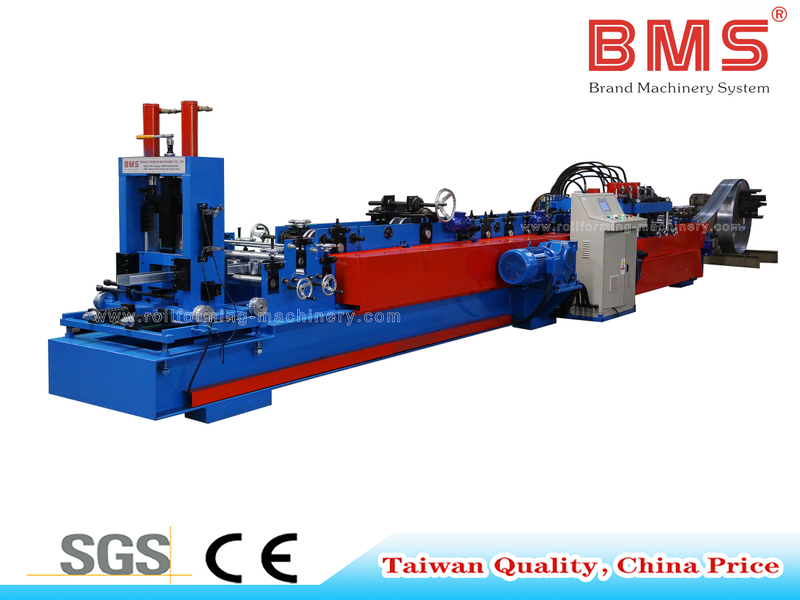
Macchina per pannelli C/U separati
C50–250 / U50–250
Confronta le specifiche di sezione, materiali e attrezzature con le tue esigenze di produzione.
Visualizza i dettagli del prodotto
Percorsi separati e tracciati
Perno e traccia a cambio rapido
Esamina la configurazione della macchina pubblicata e la relativa disposizione di cambio per il tuo mix di sezioni.
Visualizza i dettagli del prodottoAccettazione in fabbrica basata sulla vostra distinta base
Costruisci l'accettazione in fabbrica attorno a un lavoro di progetto controllato. Blocca disegni, materiali, strumenti, versioni software e distinta base, quindi testa parti di confine rappresentative, modifiche da A a B ad A, identità, rifacimenti, errori e assiemi corrispondenti, conservando misurazioni, quantità e l'intero tempo di test.
- Congelare gli input del test Registrare la revisione del disegno/della distinta base, il certificato dell'acciaio effettivo, la bobina, gli strumenti, i dati del lavoro, le versioni del controller/software e le apparecchiature fornite.
- Parti di confine della corsa Includono combinazioni impegnative di profilo/materiale, elementi corti, caratteristiche vicine all'estremità e parti specchiate. Confrontare le dimensioni delle parti libere con i riferimenti e i limiti concordati.
- Cambiare da A a B e viceversa Misurare i cambi completi, le prime parti accettate, il lavoro manuale, i pezzi di prova e gli scarti, quindi ripetere i controlli concordati dopo il ritorno ad A.
- Testare l'identità e le eccezioni Esegui una modifica di revisione, un rifacimento controllato, un lavoro duplicato/obsoleto e uno scenario con strumento mancante o operazione non supportata. Conservare il risultato accettato o il record di rifiuto.
- Chiudi la distinta base del progetto Conta i membri accettati, assegnali ciascuno una volta e dimostra le carenze o i kit completati. Ove incluso, ispezionare le interfacce corrispondenti e gli assiemi rappresentativi.
- Registrare e firmare Conservare le quantità, le misurazioni e l'intero tempo del test. Assegnare difetti, azioni correttive, condizioni di ripetizione del test e approvazione per ciascuna fase fornita.
Impostare i limiti del test di accettazione in fabbrica (FAT) prima della corsa. Un campione lungo e lineare, una corsa scaricata o uno screenshot del software da soli non possono accettare l'intero lavoro. Separare il test dell'apparecchiatura, la qualità dei componenti, la completezza del kit e qualsiasi dimostrazione di assemblaggio nel registro di accettazione.
Dal test in fabbrica alla produzione in loco
L'accettazione del sito ripete il lavoro concordato con i servizi locali, le bobine, le licenze software e il team operativo. La formazione dovrebbe coprire l'alimentazione, il cambio delle prime parti, il rilascio del lavoro, il controllo del rifacimento, l'ispezione, la manutenzione e il ripristino, con azioni in sospeso e nuovi test assegnati prima della produzione di routine.
Preparare il sito
Completare il layout, i servizi, la movimentazione dei coil, le licenze, gli accordi di rete e le responsabilità di installazione prima dell'arrivo della linea.
Ripetere il lavoro concordato
Utilizzare bobine, servizi di pubblica utilità locali e il team operativo per i test di accettazione del sito (SAT). Confronta le parti accettate, l'assegnazione dei kit e qualsiasi fase di assemblaggio inclusa con i criteri concordati.
Rilascio della produzione di routine
Chiudere le azioni di lavoro, manutenzione e formazione in sospeso. Dimostrare il riavvio e le procedure di ripristino concordate, quindi assegnare eventuali nuovi test rimanenti.
Allenati attraverso un ordine completo
Coprono l'alimentazione sicura delle bobine, i cambi dimensionali e di utensile, i controlli del primo pezzo, il rilascio dei lavori, l'identificazione, i rifacimenti, l'ispezione e la manutenzione ordinaria. Gli operatori dovrebbero esercitarsi nei passaggi effettivi tra queste attività.
Metti per iscritto i termini del servizio
Definire la lingua della formazione, i turni, i viaggi, il supporto remoto, la presenza in sede e il periodo di avviamento. L'assistenza remota e la presenza locale hanno impegni logistici e di risposta diversi.
Pianifica il workshop completo
Dimensionare la fabbrica in base al flusso di materiale completo. Lo stoccaggio e il sollevamento dei coil, l'alimentazione, il supporto di pezzi lunghi, i buffer dei kit, l'assemblaggio, la movimentazione dei pannelli, la spedizione e l'accesso per la manutenzione necessitano di spazio; le utenze e i ricambi seguono la configurazione completa anziché il valore di un motore o di un serbatoio.
Fai spazio all'intero flusso
Mappa scarico e stoccaggio coil, svolgitura, alimentazione, formatura, supporto di pezzi lunghi, ispezione, buffer kit, attrezzature, rotazione/sollevamento pannelli e spedizione. Mantenere libero l'accesso al cambio utensile e alla manutenzione in ogni stazione.
La lunghezza del pezzo, la politica del buffer e la gestione del telaio assemblato possono determinare il layout anche quando la macchina di formatura stessa si adatta comodamente.
Utilità e movimentazione
Definire la tensione/frequenza, il carico elettrico completo installato, i requisiti idraulici ed eventuali requisiti di aria, la rete, le condizioni del pavimento/carico, le condizioni ambientali e il fornitore di ciascun dispositivo di movimentazione. Utilizzare la scheda completa dell'apparecchiatura anziché una classificazione del motore.
Strumenti, ricambi e manutenzione
Identifica lame, punzoni, guide e materiali di consumo per codice utensile/parte. Concordare attività di ispezione e lubrificazione, ricambi critici, tempi di sostituzione e copertura del servizio. Ripristinare le condizioni accettate della prima parte dopo la manutenzione o la sostituzione dell'utensile.
Chi possiede ogni decisione di progetto?
L'accettazione della macchina verifica l'ambito di produzione concordato. I progettisti del progetto approvano i requisiti strutturali e costruttivi, la fabbrica rilascia componenti e assiemi e gli installatori seguono le informazioni di installazione approvate; le impostazioni della macchina, i documenti materiali o le fotografie incorniciate non sostituiscono tali responsabilità.
Design e dettagli
Approvare i requisiti strutturali del progetto, i disegni degli elementi e delle connessioni, le norme/edizioni pertinenti e le revisioni rilasciate.
Fornitura attrezzature
Definire e dimostrare la configurazione di produzione, gli strumenti, l'ambito di controllo/dati e i test di accettazione contrattualizzati.
Produzione e assemblaggio
Controllare materiale, lavori, parti, allocazione dei kit e qualità dell'assemblaggio; elaborare le modifiche attraverso il percorso di approvazione assegnato.
Installazione
Seguire le informazioni di installazione approvate, i requisiti di connessione, le responsabilità di gestione e ispezione del sito.
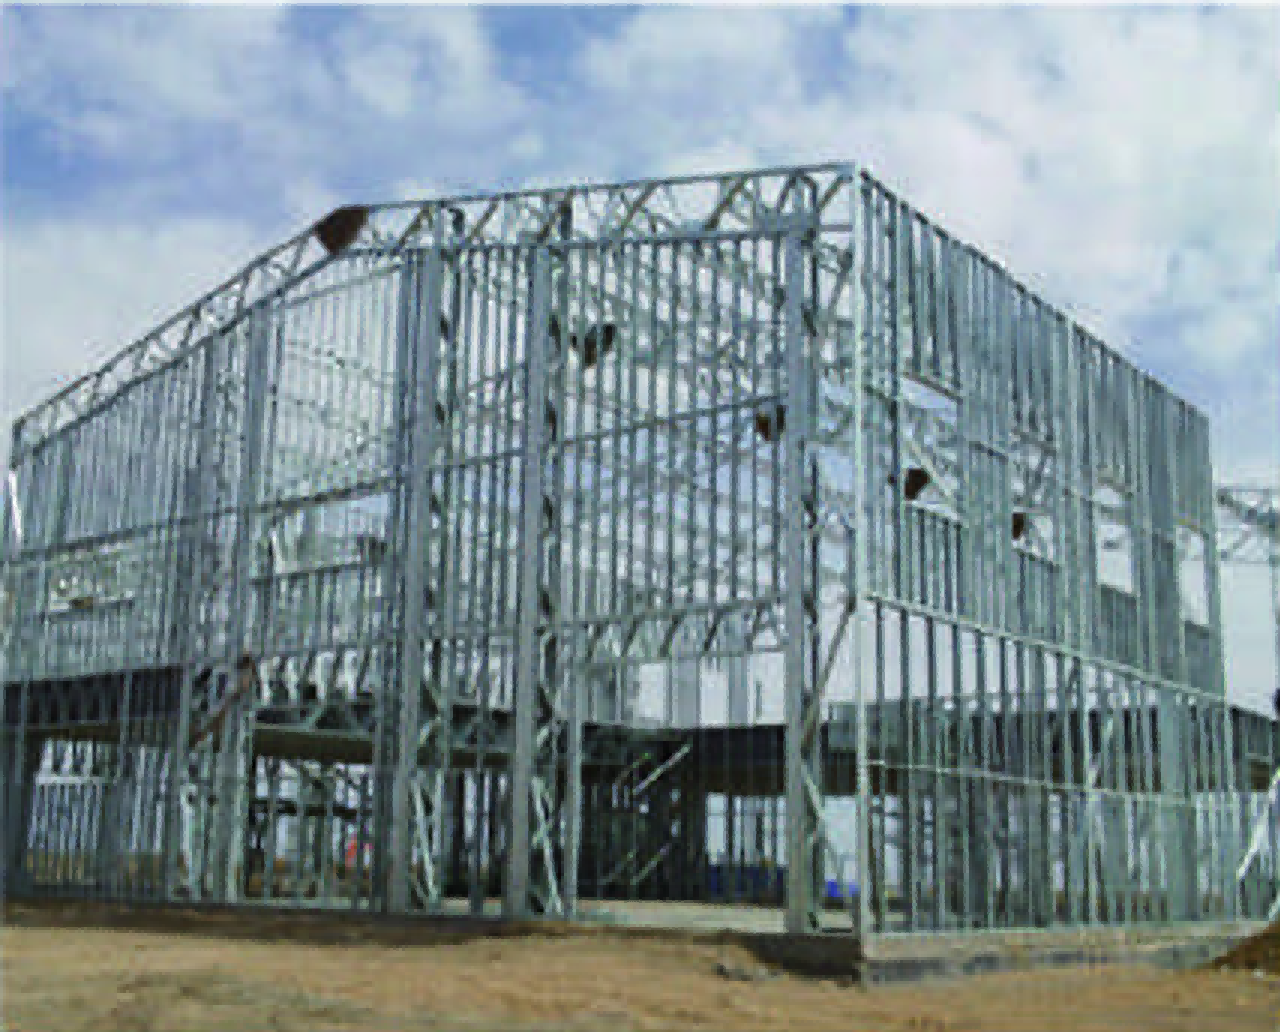
Per progetti negli Stati Uniti, Arabia Saudita, Russia, India o Messico, includere nel brief la destinazione, la base di progettazione, i requisiti di materiale/rivestimento, i dettagli di connessione e il documento/linguaggio della formazione. L'accettazione della macchina, la documentazione dei materiali e l'approvazione del sistema costruttivo hanno ciascuna il proprio ambito e la propria parte responsabile.
Portare un ordine rappresentativo
Inizia la tua richiesta con la fase di consegna, la destinazione, le sezioni rappresentative, il mix di ordini e il collo di bottiglia attuale. Seguire i disegni approvati, la revisione della distinta base, il certificato dei materiali, i dettagli delle caratteristiche e il percorso dei dati di produzione, in modo che il preventivo possa definire insieme attrezzature, attrezzature, software, lavoro a valle e accettazione.
Inizia con cinque input pratici
- Fase di consegna: componenti sfusi, kit di progetto, pannelli a parete o capriate.
- Destinazione: paese del progetto e ubicazione dello stabilimento proposto.
- Sezioni rappresentative: disegni C/U e acciaio previsto.
- Mix di ordini: quantità dei membri, lunghezze e frequenza di modifica.
- Collo di bottiglia attuale: formatura, utensileria, dati, smistamento, assemblaggio o qualità.
Costruisci il pacchetto di revisione tecnica
Aggiungere le revisioni del disegno/della distinta base approvate, il certificato dei materiali, la pianificazione delle caratteristiche e delle connessioni, il percorso previsto dei dati di produzione, l'output accettato richiesto, il layout/servizi di fabbrica e i criteri FAT/SAT.
Articoli separati inclusi con la macchina, attrezzature opzionali, licenze di terze parti e attrezzature di assemblaggio o movimentazione fornite dall'acquirente. Condividi i file di progetto attraverso un percorso autorizzato e utilizza un ordine rappresentativo per mantenere concreta la revisione.
Domande sulla produzione dell'inquadratura
Produce componenti di strutture a C/U all'interno della configurazione di profilo, materiale e utensileria selezionata. Un kit di progetto necessita inoltre di un'allocazione della distinta base completa e controllata dalla revisione. I pannelli a parete e le capriate aggiungono infissi, fissaggi, ispezione e movimentazione del montaggio; includere tali operazioni separatamente nell'ambito della produzione.
Confronta le fasi di consegna →Il cambio formato automatico si riferisce alla regolazione dimensionale all'interno della macchina configurata. Le impostazioni dei rulli, gli utensili di punzonatura, gli utensili da taglio, la larghezza della striscia e i dati del lavoro necessitano del proprio metodo di cambio. Valutare una sequenza da A a B ad A dall'ultima parte accettata alla prima parte accettata successiva, compreso il lavoro manuale e il materiale di prova.
Rivedere il passaggio completo →La brochure CU75-250 fornisce otto riferimenti nastro: 75, 100, 140, 150, 190, 200, 240 e 250 mm, più riferimenti flangia di 45/51 mm, un riferimento labbro di 8–15 mm e spessore di 0,75–2,5 mm. Selezionare le combinazioni effettive utilizzando disegni in sezione approvati, base di spessore, resistenza, rivestimento, larghezza della striscia e attrezzature; le cifre non definiscono ogni possibile combinazione.
Rivedi profili e materiali →L'adattamento dipende dalle dimensioni interne ed esterne effettive, dallo spessore, dal rivestimento, dai raggi di curvatura e dallo spazio libero. Controllare prima i componenti liberi, poi un'interfaccia C/U abbinata e un assemblaggio realizzato secondo la revisione della connessione approvata. Un assemblaggio forzato può nascondere un errore di forma della sezione.
Controllare l'interfaccia C/U →Definire ciascuna caratteristica e operazione nel programma dell'apparecchiatura. Il percorso CU75–250 include le apparecchiature configurate di alimentazione, punzonatura, formatura e post-taglio; le famiglie di fori e i dettagli finali dipendono dagli strumenti selezionati. Specificare la marcatura delle funzioni hardware e dati separatamente. La fossettatura, il fissaggio e il fissaggio della scheda necessitano ciascuno del proprio strumento concordato o del proprio ambito di assemblaggio.
Esamina strumenti e funzionalità →Utilizza un percorso dati definito per il controller, il postprocessore e la mappa strumenti selezionati. Un modello di progettazione, una distinta base membro e un lavoro macchina hanno scopi diversi. Unità di prova, origine, orientamento, codici di sezione, codici utensile, identità e revisioni rispetto a parti reali; un'estensione di file o un'anteprima del modello da sola non stabilisce la compatibilità.
Testare il percorso dei dati di produzione →Rilascio per progetto, ID membro e revisione del disegno. Ritira i lavori sostituiti, separa le parti vecchie e rimappa i membri interessati prima di un rifacimento. Collegare le parti di ricambio accettate alla distinta base corrente e allocare ciascuna parte fisica una volta; lunghezze identiche possono comunque avere fori, estremità o orientamenti diversi.
Revisione del controllo di revisione e rifacimento →Separare il controller dal software di progettazione o di dettaglio, dai postprocessori e dalle interfacce. Il programma di acquisto dovrebbe identificare il fornitore, la versione, gli utenti o le macchine, la durata della licenza, i rinnovi, la proprietà dei dati, il supporto e gli scenari di backup e ripristino concordati. Definire il funzionamento offline o il trasferimento della licenza solo per la specifica configurazione acquistata.
Definire il software e l'ambito del ripristino →Utilizzare le quantità accettate da una distinta base rappresentativa in un intervallo di tempo concordato. Per un kit ripetuto, dividere la quantità di ciascun membro accettato per la quantità richiesta e prendere il numero intero più basso, contando ciascuna parte una volta. La velocità di formatura non include l'effetto completo di punzonatura, taglio, modifiche, controlli di qualità, rifacimenti o assemblaggi.
Misura uscita accettata →L'accettazione in fabbrica testa l'attrezzatura e il lavoro concordati con input controllati. L'accettazione del sito ripete il lavoro concordato utilizzando i servizi locali, le bobine, le licenze e il team operativo e chiude le azioni di installazione, formazione e ripristino. Mantieni i risultati di parti, interfacce, kit e assiemi separati dall'approvazione della progettazione strutturale.
Esaminare l'accettazione della fabbrica e del sito →Inizia con la fase di consegna, la destinazione, le sezioni C/U rappresentative, il mix di ordini e il collo di bottiglia attuale. Aggiungi le revisioni del disegno e della distinta base, il certificato del materiale, la pianificazione delle caratteristiche e il percorso previsto dei dati di produzione per la revisione tecnica. Questi input aiutano a definire attrezzature, strumenti, software, operazioni a valle e accettazione in un unico preventivo.
Prepara il brief del tuo progetto →Pianifica la produzione di cornici con BMS
Porta un ordine di struttura rappresentativo: le sezioni C/U, l'acciaio, la distinta base e la fase di consegna richiesta. Valuta la macchina, gli strumenti, il percorso dei dati di produzione, le responsabilità di assemblaggio e il piano di accettazione rispetto al lavoro che devi consegnare.