

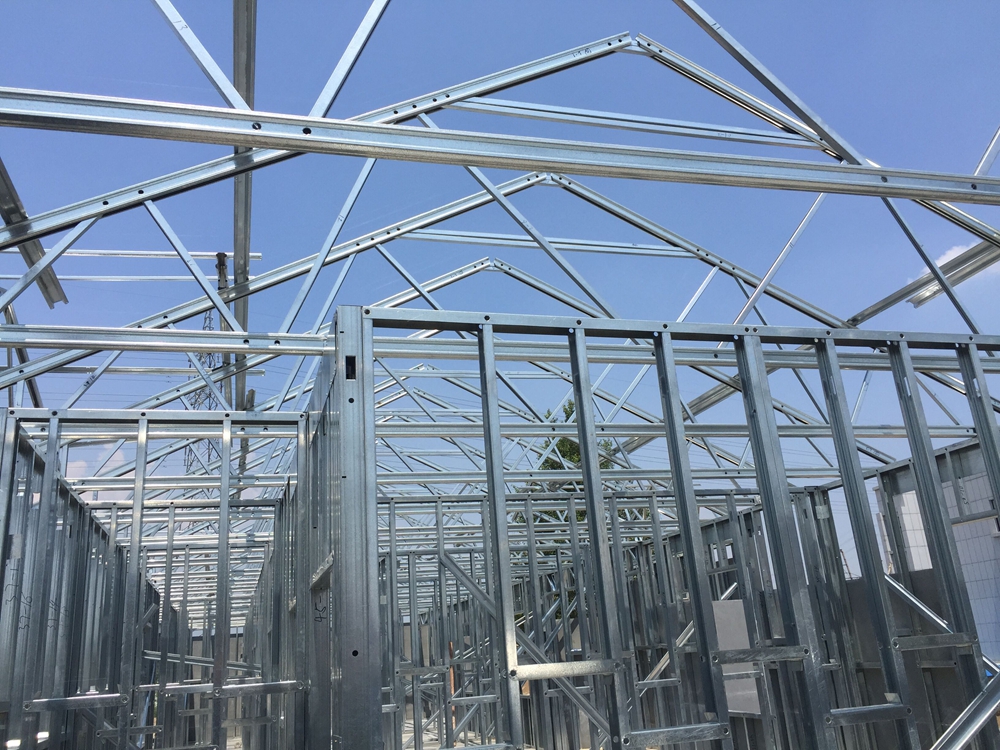
CU75–250 · MALŜTALA KADRA PRODUCTO
MALŜTALA FRAMING
ROLL FORMING MACHINO
Produktado de C/U-komponentoj por ŝtalaj kadroj kaj projektkompletoj.
Malpeza ŝtala enkadriga maŝino por komponentaj procesoroj kaj projekt-movitaj framfabrikoj. Agordu sekciojn, ilojn kaj fabrikajn datumojn ĉirkaŭ la partoj kaj iloj, kiujn via mendo postulas.
De Komponantoj al Projektaj Ilaroj
Lozaj komponantoj, projektaj ilaroj kaj kunvenitaj kadroj estas malsamaj liveraĵoj. Komponaĵproduktado finiĝas kun akceptitaj, identigitaj membroj; ilaro ankaŭ bezonas kompletan BOM-asignon, dum murpaneloj kaj herniobandaĝoj postulas muntajn fiksaĵojn, ligojn, inspektadon kaj uzadon.
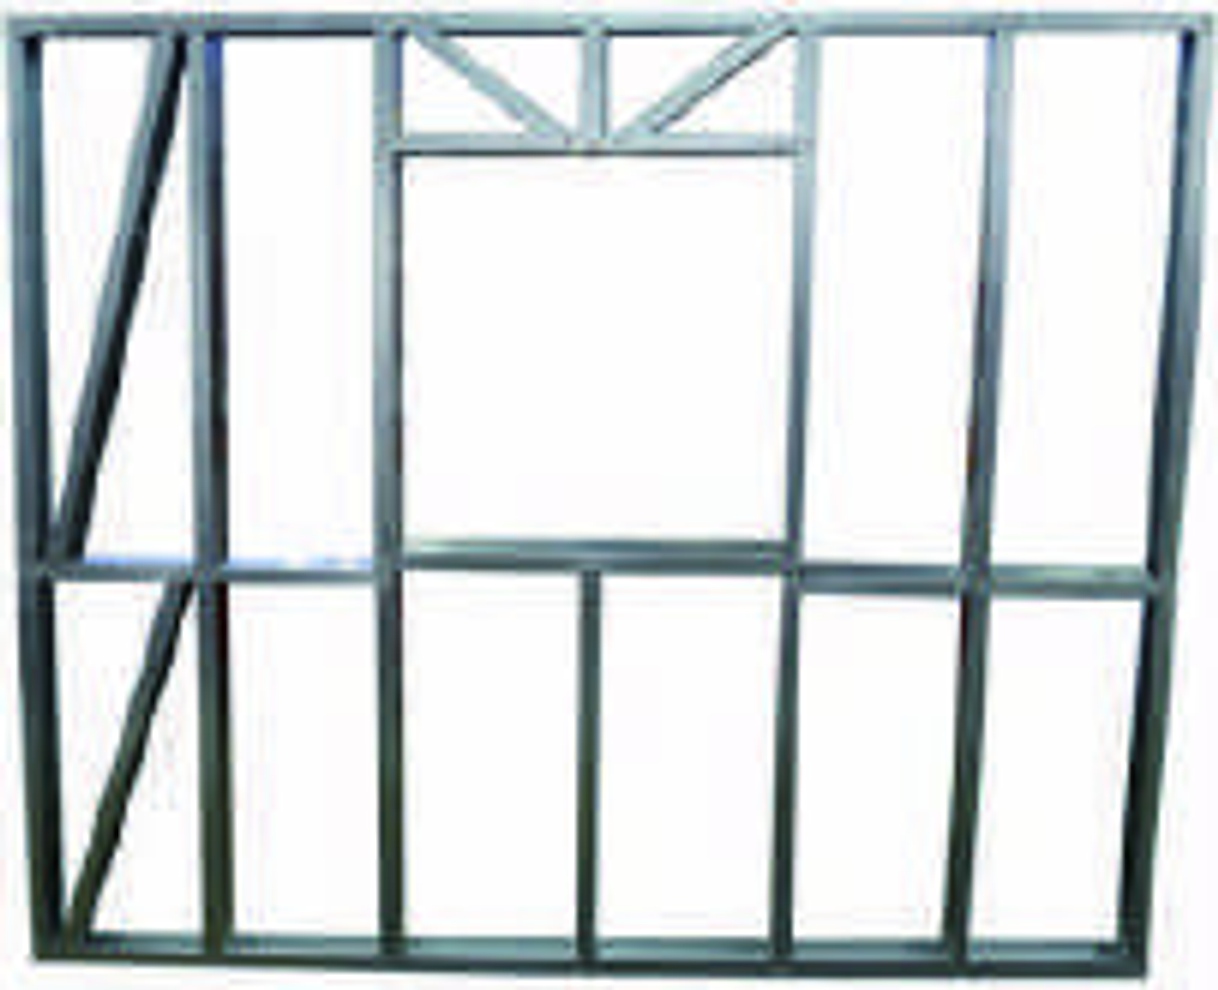
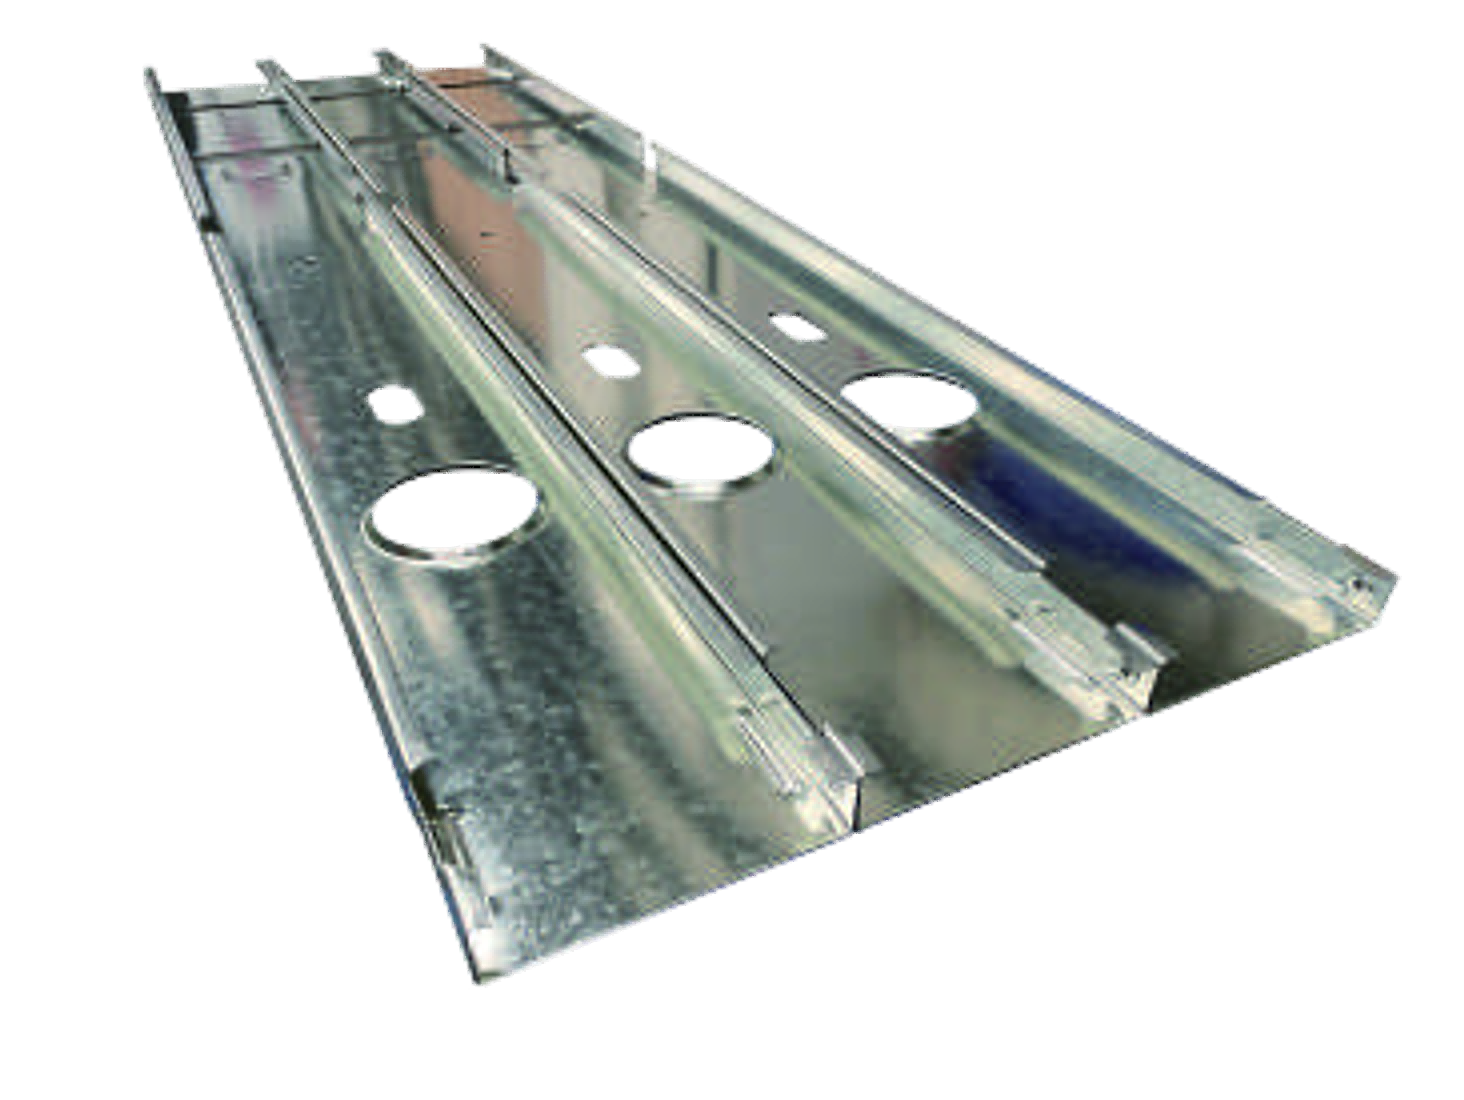 Komencu kun akceptitaj, identigitaj komponantoj.
Por stabila, altvoluma sekcia miksaĵo, komparu dediĉitan itineron kun multprofila ŝtala enkadriga maŝino. Inĝenieristiko-orda produktado bezonas pli larĝan komparon de ŝanĝoj, iloj, datumoj kaj laŭflua laboro. Listigu, kiuj traboj, krampoj aŭ ligpartoj estas faritaj interne kaj kiuj estas aĉetitaj.
Sekcioj Kiu Konformas la Kadron
C-studo kaj U-trako taŭgas dependas de realaj internaj kaj eksteraj dimensioj, dikeco, tegaĵo, radiusoj kaj senigo. Komuna nominala larĝo estas nesufiĉa: uzu la samajn aprobitajn sekcion kaj konektajn reviziojn por taksi senpagajn partojn, kongruajn interfacojn kaj kunigspecimenojn.
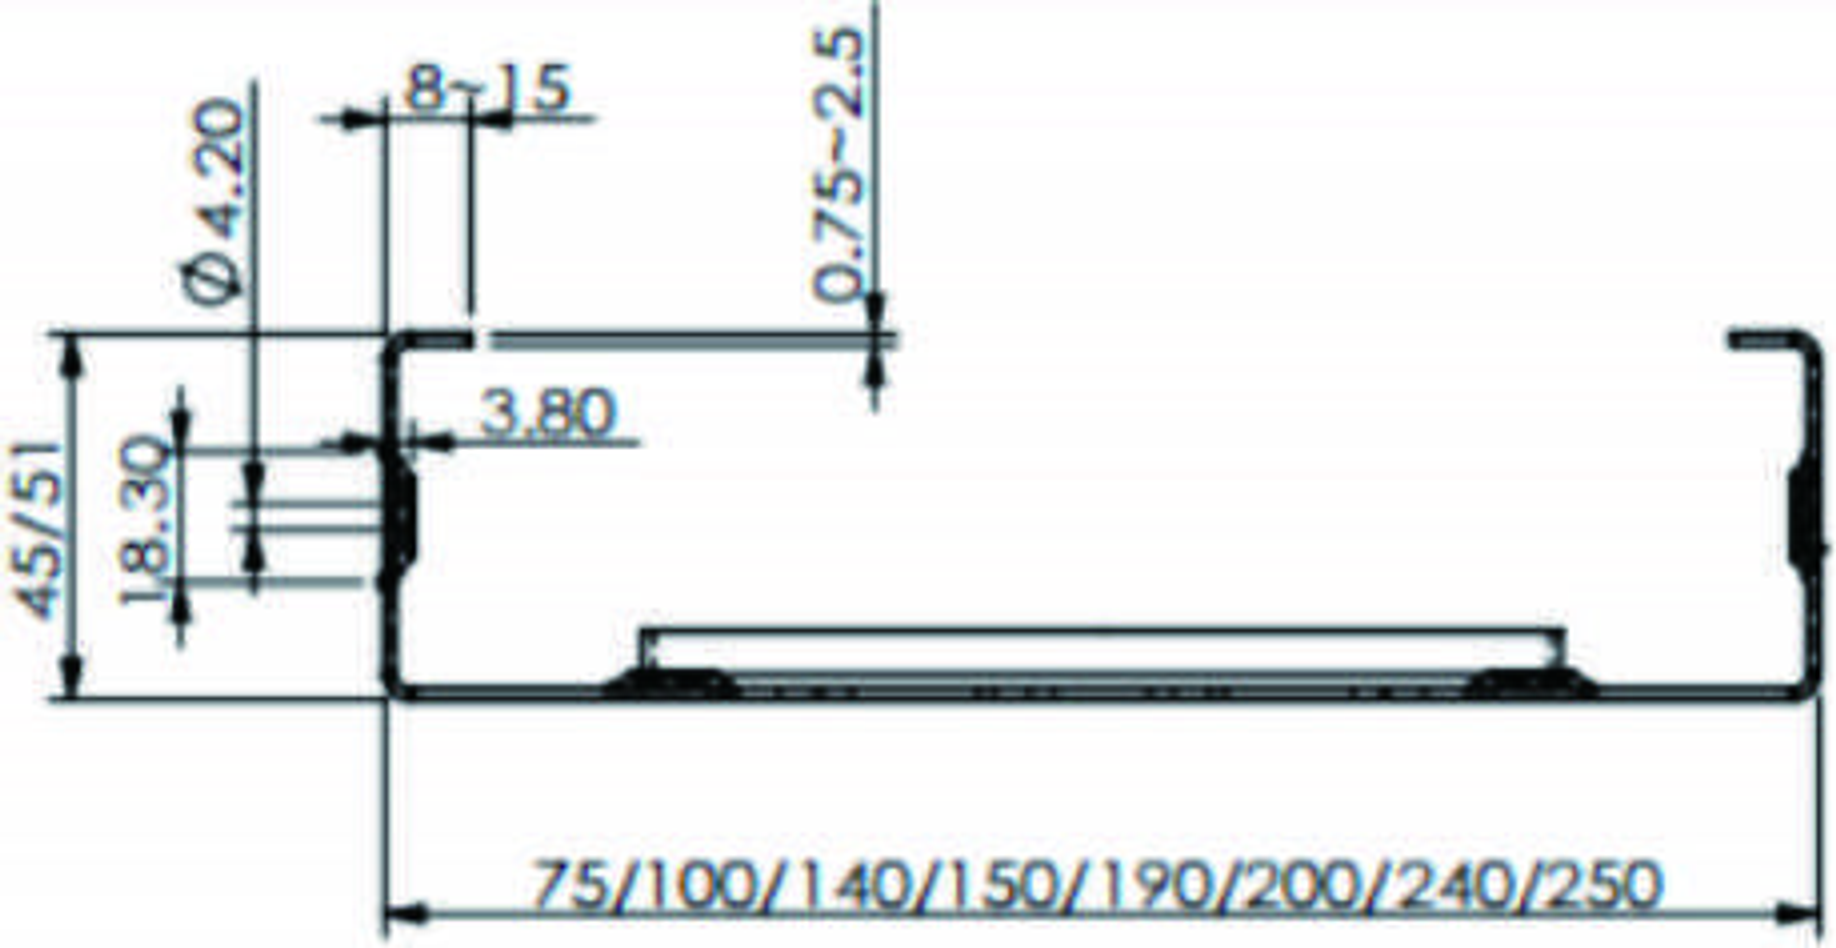
Senpaga sekcio
Registru realajn internajn kaj eksterajn dimensiojn, flanĝon, lipon, kurbradiojn, dikecon kaj tegaĵon. La dezajnisto difinas la bezonatan sekcion; la maŝinprovizanto taksas fabrikeblecon.
Pariĝa interfaco
Uzu aprobitajn C/U-desegnojn kaj permeson. Ŝtata enmetodirekto, kontaktovizaĝoj, fiksa aliro kaj konektorevizio; nominala '150' ne estas taŭga specifo.
Asemblea specimeno
Mezuru liberajn komponantojn, poste la kongruan konekton kaj kadron. Uzu la aprobitan materialon kaj reviziojn dum taksado de interŝanĝebleco inter aroj.
Difinu ajnan nelipitan U-trakan konvertiĝon, kongruante geometrion kaj ilaron kiel specifan produktan objekton. Konservu strukturajn detalojn sub la aprobo de la projektdizajnisto prefere ol ŝanĝi konekton simple por konveni disponeblajn ilojn.
Kongruu la Profilon al la Bobeno
Elektu la sekcion kaj ŝtalon kiel unu produktadkombinaĵo. Uzebla matrico ligas realan reton, flanĝon, lipon kaj strian larĝon al dikbazo, grado, forto, tegaĵo, ilado kaj toleremoj; ĝiaj limkombinaĵoj determinas kiuj provoj kaj agordoj estas bezonataj.
| Produktada kampo | CU75–250-referenco | Elektobazo |
|---|---|---|
| Retejo | 75, 100, 140, 150, 190, 200, 240, 250 mm | Diskretaj referencoj; uzu la realajn internajn/eksterajn dimensiojn kaj fleksu geometrion sur la aprobita CAD. |
| Flanĝo kaj lipo | Flanĝo 45/51 mm; lipo 8–15 mm | Indiku la bezonatan kombinaĵon. C/U-taŭgeco kaj permesoj sekvas la aprobitajn sekciojn kaj konektajn desegnaĵojn. |
| Ŝtalo dikeco | 0,75–2,5 mm | Ŝtata baza metalo aŭ totala kovrita dikeco, grado, forto, tegaĵo kaj la elektita sekcio/ilo kombinaĵo. |
| Bobeno kaj strio | Labor-specifa | Difinu evoluintajn strian larĝon, bobenan pezon kaj internajn/eksterajn diametrojn por la nutrado kaj manipulado. |
| Limaj provoj | Reprezentaj SKU-kombinaĵoj | Elektu dikan aŭ alt-fortan materialon, streĉajn revenojn kaj postulantajn truajn/finajn detalojn por testi la realajn produktadlimojn. |
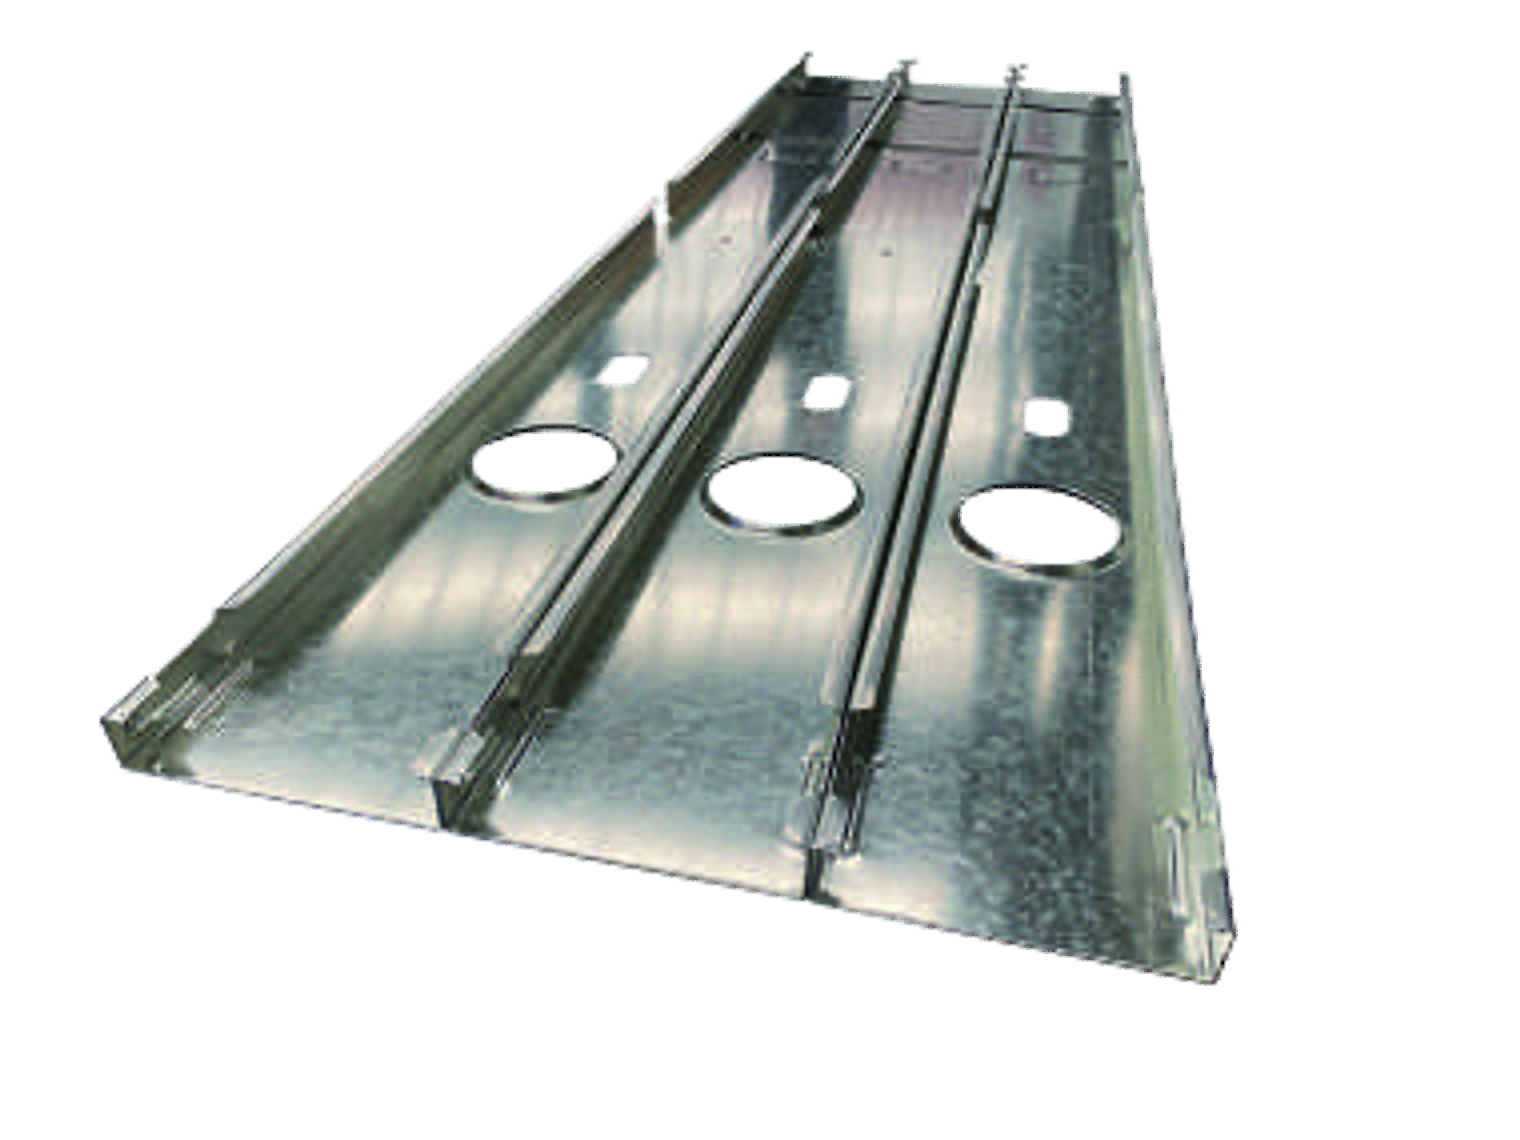
Uzu unu SKU-rekordon por la desegna revizio, ŝtala atestilo, striolarĝo, ilaro kaj akceptaj toleremoj. Dikeca gamo kaj pluraj nominalaj larĝoj ne establas, ke ĉiu kombinaĵo povas funkcii per la samaj agordoj.
Kio Ŝanĝas Kiam la Grandeco Ŝanĝas?
Aŭtomata grandoŝanĝo priskribas dimensian ĝustigon ene de la agordita maŝino. Komparu kompletan ŝanĝon de A-al-B-al-A: larĝo de materialo kaj strio, gvidiloj, rulaj agordoj, truado- kaj tranĉaj iloj, labordatumoj kaj markadaj agordoj ĉiuj influas la unuan akceptitan parton.
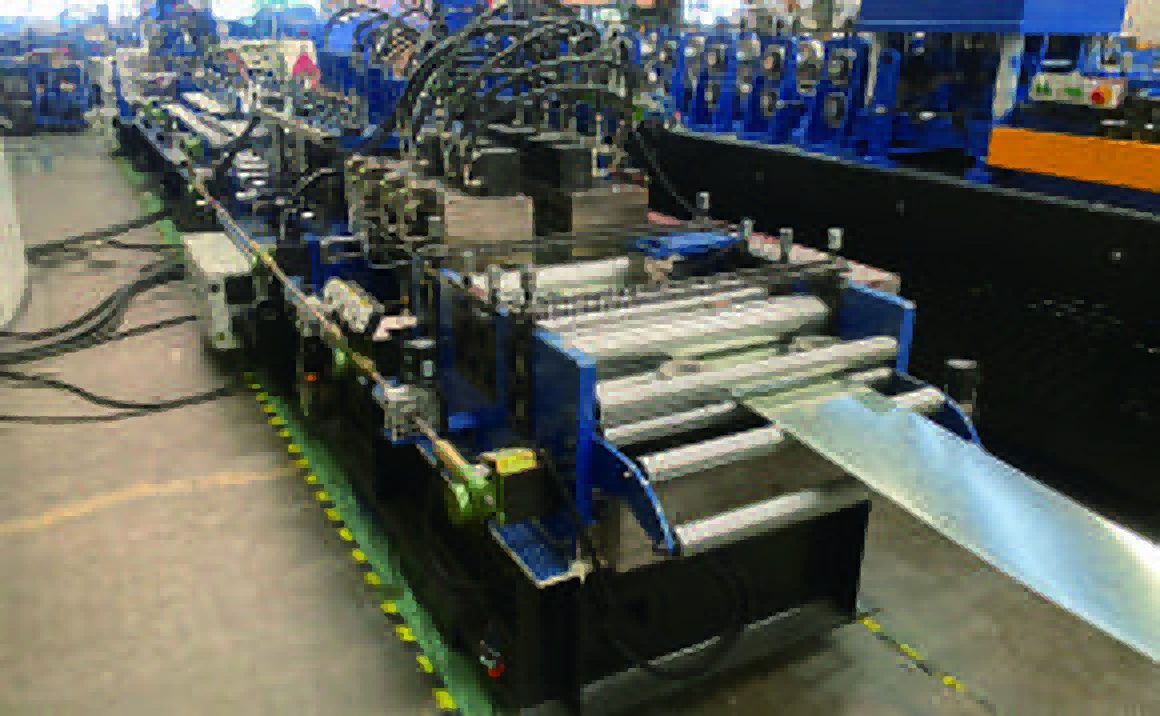
Dimensiaj agordoj
Identigu, kiuj larĝo aŭ grando aksoj moviĝas aŭtomate kaj kiuj gvidiloj postulas manan agordon. Asociu ĉiun recepton kun valida profilo/materiala kombinaĵo.
Ruli kaj tranĉi aranĝojn
Aparta rulĝustigo aŭ anstataŭigo de klingoŝanĝoj, tranĉilo-vicigo kaj fin-libera kontrolo. Grandeca komando ne difinas ĉiun mekanikan agon.
Pugni iloj
Listigi ilinstaladon, aliron al funkcioj, datumojn kaj sekciajn limojn. Malsama trua familio aŭ fina detalo povas postuli alian ilon aŭ operacion.
Agordoj de materialo kaj laboro
Kontu pri striolarĝo, bobenŝanĝo, laboro-liberigo, ilo-mapado kaj markado-agordoj. Inkluzivi la tempon kaj provan materialon necesan por reakiri akceptitan unuan parton.
Laste akceptita A
Registru la liberigitan sekcion, materialon, ilojn kaj lastan akceptitan membron. Komencu la ŝanĝan horloĝon ĉi tie.
Unue akceptis B
Ensalutu aŭtomatajn movojn, manlaboron, ilajn ŝanĝojn, provajn pecojn, pecetojn kaj unuapecan inspektadon antaŭ haltigi la horloĝon.
Reiru al A
Ripetu la kontrolojn post reveni. Komparu senpagan geometrion, truojn/finajn lokojn, markadon kaj kongruan taŭgecon.
La CU75-250 estas aŭtomata grandŝanĝa tipo. Taksi kompletajn ŝanĝojn tra la bezonataj larĝoj, dikecoj kaj C/U-detaloj; tempigi aksan movadon sole ne mezuras produktan ŝanĝon.
Kongruu Ilojn al Konektaj Detaloj
Konekta funkcio bezonas kongruan ilon, datumon kaj operacion. Difinu servajn truojn, fiksajn truojn, kavetojn, finajn detalojn kaj tranĉajn postulojn kontraŭ ĉiu sekcio kaj materialo, inkluzive de aliro, randdistanco, burrdirekto kaj ajna laboro farita post formado.
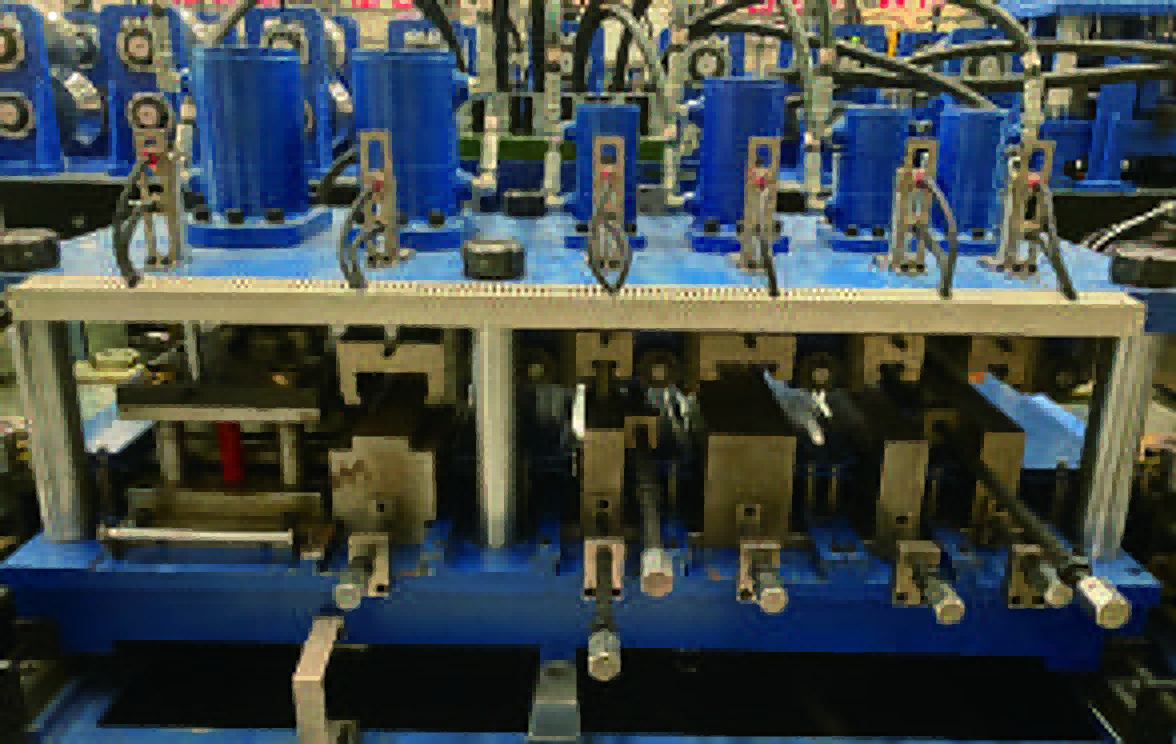
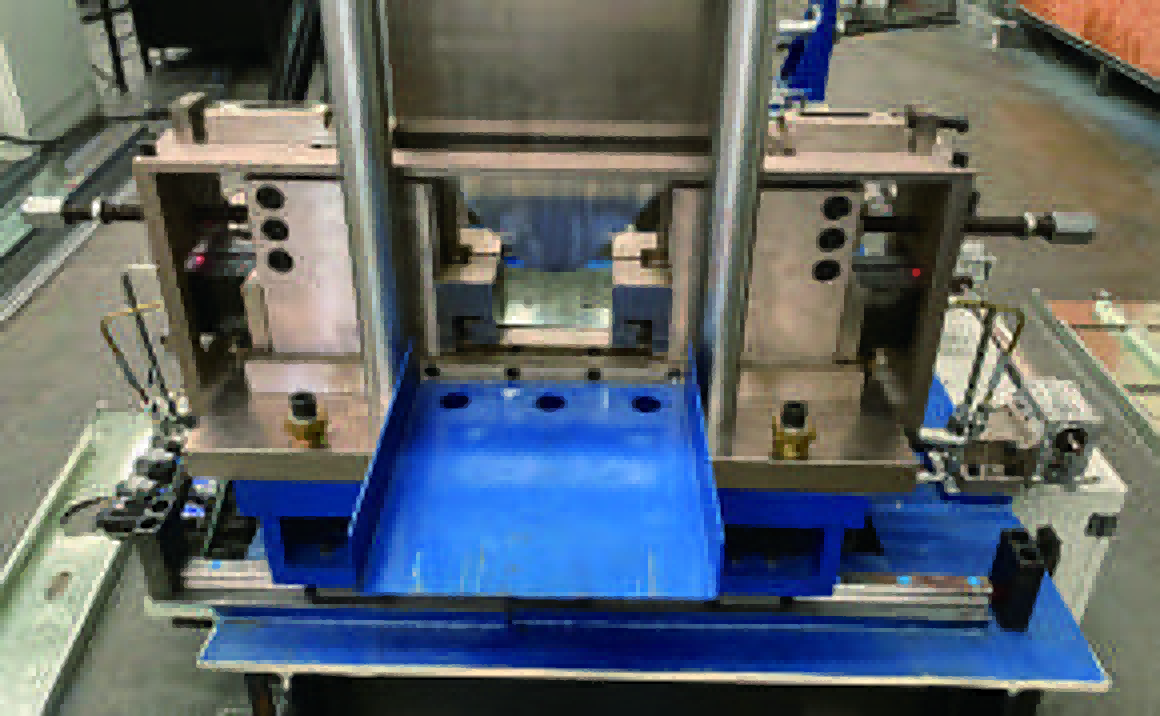
Turnu ĉiun konektan detalon en funkcio-horaron
Registru la karakterizan desegnaĵon, ilan kodon, operacion, poziciolimojn, toleremojn kaj inspektan specimenon. Servaj truoj, fiksaj truoj, kavetoj kaj finaj detaloj povas bezoni malsamajn ilojn aŭ labori post formado. Distingu inkluditajn ekipaĵojn, opciojn kaj eksterajn operaciojn.
Specifu markadon, kaveton kaj fiksadon kiel apartajn operaciojn. Difinu markajn aparataron kaj datumkontrolajn funkciojn en la provizohoraro; fiksado kaj tabulo fiksado apartenas al la amplekso. Agordu la stacian sekvencon kaj ilan provizon kontraŭ la reala linio-aranĝo. Difinu kiel pugnolimakoj kaj tranĉitaj ruboj forlasas la laborareon; kontrolu por retenita peceto, surfaca damaĝo kaj aliro por malplenigo kaj prizorgado dum la specimena kuro.
De Dezajno al Maŝina Laboro
Aprobita dezajno iĝas produktadlaboro per detaligado kaj maŝin-specifa datumvojo. Asignu proprieton de la modelo, membro-BOM, postprocesoro, regilo-laboro kaj eldonrekordo, tiel ke la postulataj longoj, trajtoj kaj identecoj atingas la fizikajn partojn ĝuste.
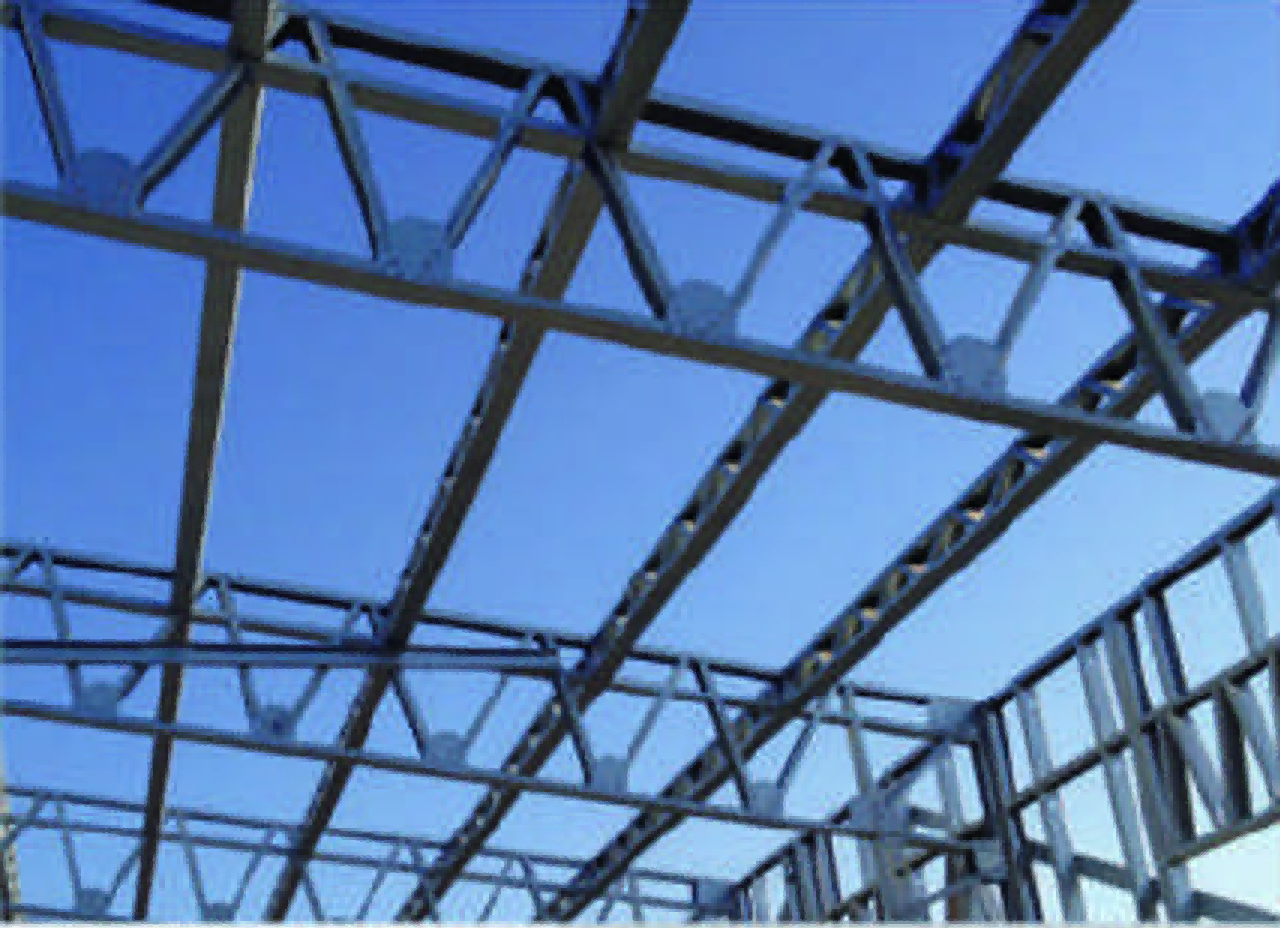
- Aprobita dezajno Projekto dezajnisto
Sekcio, konekto kaj strukturaj postuloj ĉe publikigita revizio.
- Membro BOM Detaliganta teamo
Membro-identigiloj, kvantoj, longoj, orientiĝoj kaj ĉefreferencoj.
- Maŝinlaboro Datum-itinero posedanto
Maŝin-specifa posttraktado, sekcio/ilmapado kaj versiokontrolo.
- Faritaj partoj Produkta teamo
Liberigitaj labor-ekzekutoj, partaj identigo kaj inspektado-rekordoj.
- Ilaro aŭ asembleo Fabrika teamo
Unika asigno al la nuna BOM, kunigo kaj fazespecifa eldono.
Por malvarme formita ŝtala enkadriga maŝino, CAD/BIM-modelo kaj regila laboro estas malsamaj liveroj. Difinu kiu konservas la postprocesoron, validas ŝanĝojn kaj rajtigas produktadon. Ligu ĉiun tavolon al la sama projekto/membro-revizio antaŭ provi la kompletan itineron.
Pruvu la Datuman Itineron pri Realaj Partoj
Dosiera kongruo estas establita kongruante la datumspecifon al la regilo kaj kontrolante realajn partojn. Testunuoj, origino, direkto, sekcio kaj ilokodoj, membro-identigiloj kaj revizioj, tiam komparu la laboron, maŝinan ekzekuto kaj mezuradoj, inkluzive de laborpostenoj kiuj devus esti malakceptitaj.
| Testgrupo | Reprezentaj partoj aŭ laborpostenoj | Akceptdemando |
|---|---|---|
| Koordinatoj | Mallonga membro, preskaŭ-fina trajto, spegula membro | Ĉu unuoj, datumo, orientiĝo, finoj kaj truolokoj kongruas kun la aprobita desegnaĵo? |
| Mapoj | C/U-sekcioj, malsamaj ilkodoj kaj ĉeffamilioj | Ĉu ĉiu operacio uzas la ĝustan sekcion/ilan mapon kaj restas ene de siaj fizikaj alirlimoj? |
| Identeco | Ripetaj membroidentigoj, ŝanĝita kvanto kaj anstataŭita revizio | Ĉu membroidenteco, revizio, kalkulo kaj markado estas konsekvencaj de laboro ĝis fizika parto? |
| Malakcepto | Mankas ilo, nesubtenata operacio aŭ nevalida enigo | Ĉu la problemo estas identigita antaŭ produktado, kun kontrolita korekto kaj retesto? |
Konservu la enigaĵon, atendatan agon, ekzekuton aŭ malakceptan rezulton, fizikan specimenon kaj mezurojn kune. Modela antaŭrigardo aŭ komuna dosier-etendaĵo ne kontrolas truopoziciojn, spegulajn finojn aŭ ilajn mapojn. Solvu ŝanĝojn per la aprobita dezajno kaj datumvojo.
Konservu Ĉiun Parton sur la Ĝusta Revizio
Liberigu partojn laŭ projekto, membro kaj desegna revizio. Kvaranteno anstataŭis laborlokojn kaj komponentojn antaŭ refarado de la tuŝitaj membroj, kaj asignu ĉiun akceptitan parton unufoje al ĝia nuna BOM; kongrua longo sole ne establas kongruajn identecon aŭ konektajn detalojn.
- Liberigu kontrolitan taskon Ligu la laborrevizion al membroidentigoj, sekcio/ilmapadoj kaj la aprobita BOM. Uzu eksplicitan eldonrekordon, ĉu administrita permane aŭ per la elektita programaro.
- Izolu anstataŭitan laboron Forigu malnoviĝintajn laborojn kaj apartigu tuŝitajn fizikajn partojn. Klasifiku uzeblajn stokojn, relaboru kaj forĵetu kontraŭ la nuna desegnaĵo.
- Refari kaj reasigni Produktu nur la tuŝitajn nunajn membrojn, inspektu ilin kaj anstataŭigu ilian atribuon. Kontrolu duplikatajn identigilojn kaj kvantojn antaŭ fermi la mankon.
Ilustra parto-rekordo
- Projekto
- P-014
- Membro
- ST-027
- Desegno-
- Revizio C
- Produktada laboro
- Liberigita C-02
- Materialo
- Bobeno/varmo-referenco
- Inspektado
- Akceptata kvanto kaj rekordo
- Atribuo
- Muro W-03, unu fizika membro
Elektu daŭran, legeblan identigon por pritraktado kaj kunigo. Difinu la bezonatan tekston, lokon, orientiĝon kaj asocion kun la laboro kaj membro-rekordo.
Presaĵmarko estas nur unu ligo en parto identeco. Specifu ajnan strekkodon, signaron, represon, datumbazon aŭ revizi-kontrolan funkcion aparte en la kontrolo kaj markado. Neniam uzu kongruan longon sole por anstataŭigi anstataŭan membron.
Programaro, Licencoj kaj Produktado-Kontinueco
Traktu programarajn licencojn kaj reakiron kiel apartajn aĉetaĵojn. Identigu la inkluzivitan regilon, ajnan dezajnon aŭ detalan programaron, postprocesorojn kaj interfacojn, tiam difinu uzantojn, maŝinojn, renovigojn, datumrajtojn kaj subtenon; testi la interkonsentitajn sekurkopion, restarigon kaj eksterretejn scenarojn pri la elektita agordo.
Apartigu la aĉetaĵojn
Regilo
Identigu la maŝinkontrolan version, labor-ekzekutajn funkciojn, ilan bibliotekon kaj inkluzivitan operacian programon.
Kontraŭflua programaro
Identigu desegnajn, analizojn aŭ detalajn pakaĵojn aparte, kune kun ilia provizanto kaj rajtigita uzo.
Datumaj interfacoj
Asignu la postprocesilon, datumspecifon, mapan prizorgadon kaj respondecon pri estontaj versioŝanĝoj.
Difinu operaciajn rajtojn kaj reakiron
- Uzantoj, maŝinoj aŭ sidlokoj; licenca periodo, renovigkostoj kaj translokaj kondiĉoj.
- Posedo kaj eksportado de modeloj, BOMoj, laborpostenoj kaj fabrikado-rekordoj.
- Subtena amplekso, subtenataj versioj kaj la partio respondeca pri ĝisdatigoj.
- Interkonsentitaj eksterrete, anstataŭiga komputila kaj permesil-restariga scenaroj por la aĉetita agordo.
Rulu interkonsentitan reakigan borilon uzante la sekurkopitan modelon, labordosierojn, ilbibliotekon, markajn ŝablonojn kaj koncernajn alĝustigojn/agordojn. Kontrolu respondecojn, restarigajn paŝojn kaj kontrolitan unuan parton post reakiro. Inkluzivi nur la scenarojn kovritajn de la elektitaj permesiloj kaj sistemo.
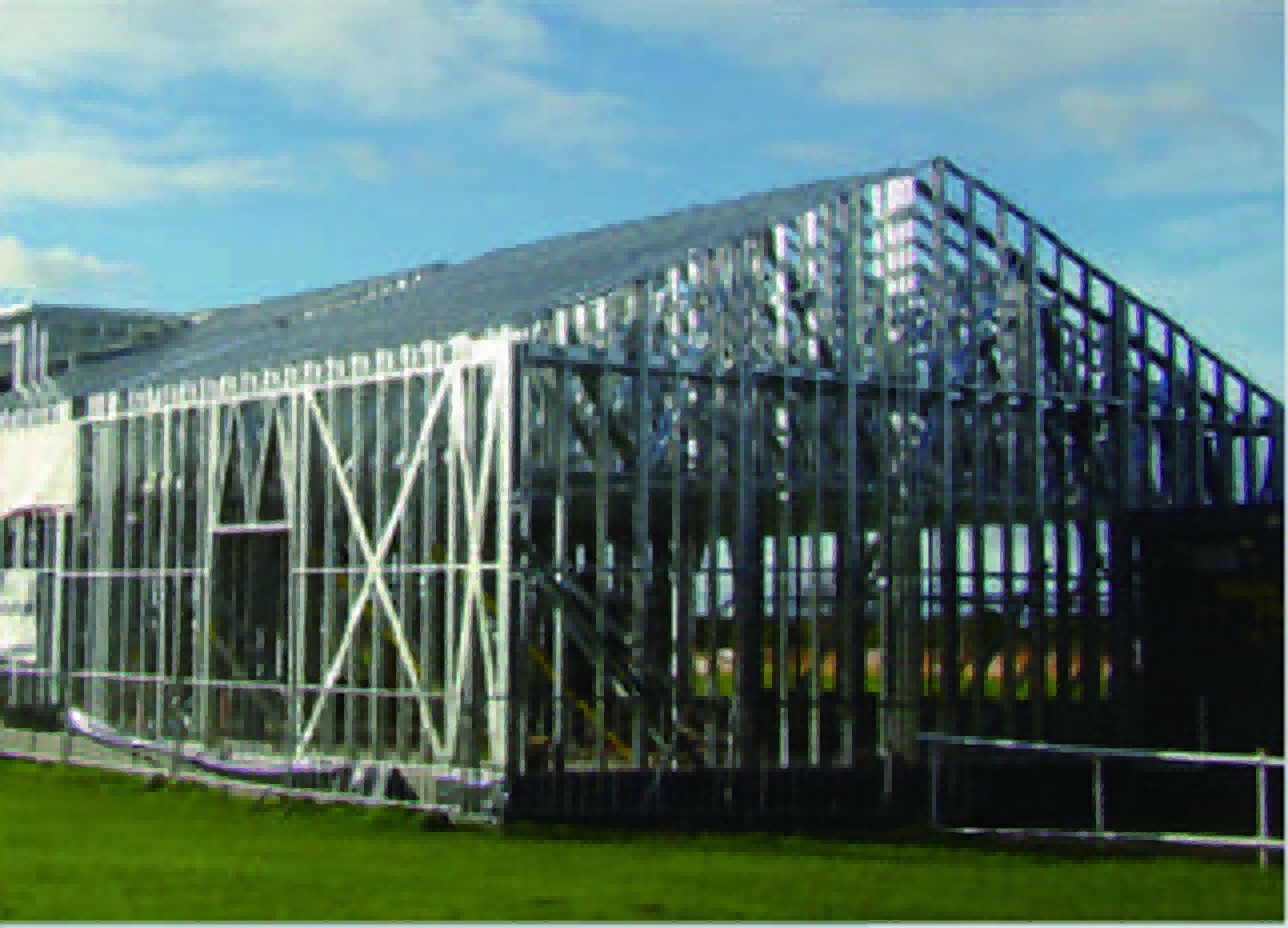
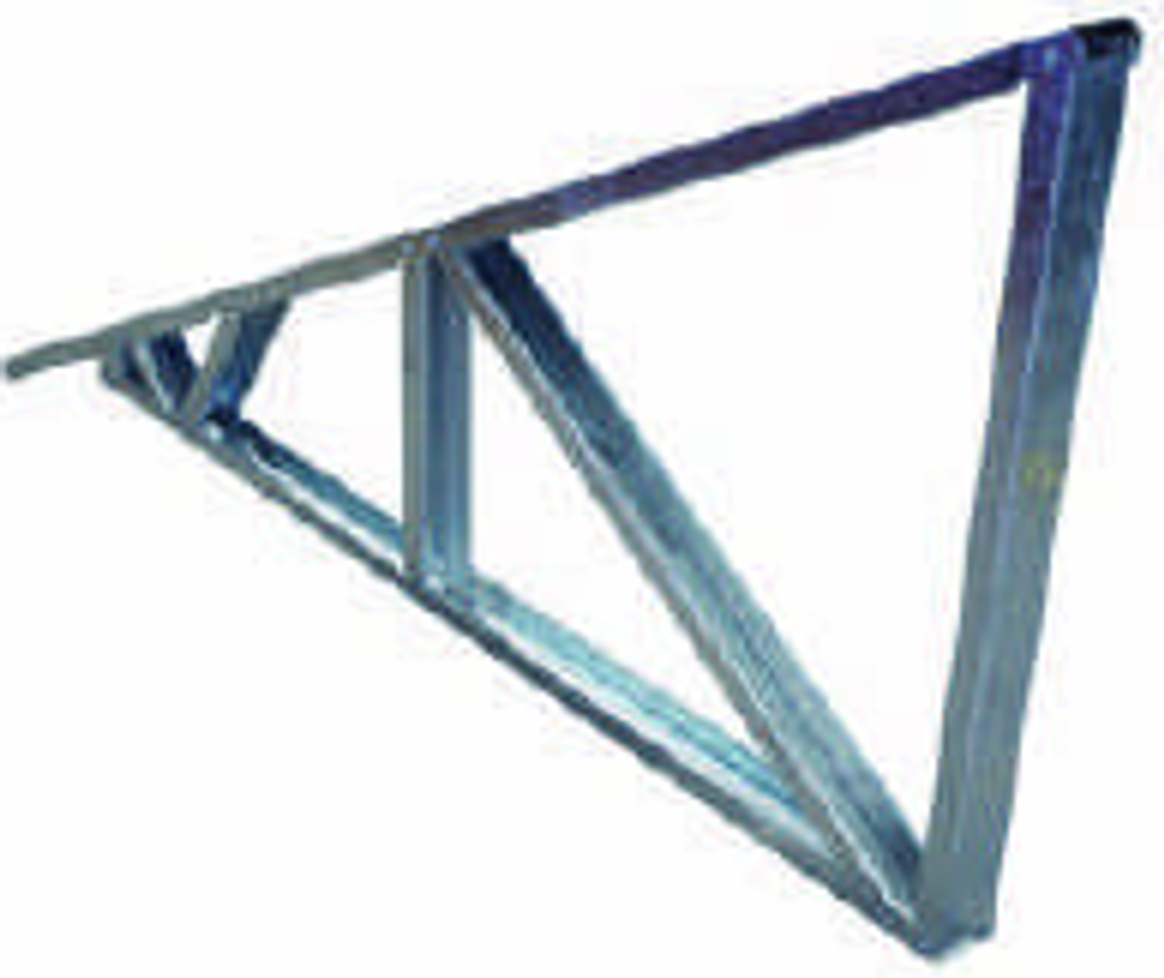
Kitting, Paneloj kaj Trusses
Organizu ricevadon kaj kitadon ĉirkaŭ la kunvena ordo kaj ankaŭ la sekcian miksaĵon. Batiĝado laŭ grandeco povas redukti ŝanĝojn, dum projektosekvencado povas redukti serĉadon kaj laboron en progreso; la ĝusta ekvilibro dependas de via BOM, bufroj, fiksaĵoj, homoj kaj forsenda sekvenco.
Ricevu kaj subtenu
Subtenu longajn partojn, protektu ilian liberan formon kaj tenu identecon videbla post tranĉado.
Asigni kaj kit
Kalkulo laŭ la eldonita BOM. Apartaj mankoj, troaj pecoj kaj anstataŭitaj membroj.
Kunvenigu kaj inspektu
Provizu fiksaĵojn, fiksilojn kaj spacon por kvadrateco, malfermaĵoj, konektoj kaj orientiĝaj kontroloj.
Pritraktu kaj sendu
Planu turnadon, leviĝon, pakadon kaj la ŝarĝan sinsekvon por akceptitaj paneloj aŭ trusoj.
Batado laŭ sekcio povas redukti ŝanĝojn sed pliigi ordigon kaj laboron en progreso. Projektsekvencado povas simpligi kunigon dum pliigo de ŝaltiloj. Komparu ambaŭ kontraŭ unu reprezenta ordo, la disponeblaj bufroj kaj la reala kontraŭflua teamo.
Mezuri Akceptitan Projektan Eligon
Mezuru produktadon ĉe la stadio, kiun vi promesas liveri. Formado de metroj, akceptitaj membroj, kompletaj ilaroj, inspektitaj paneloj kaj pakitaj mendoj estas malsamaj mezuroj; uzu reprezentan BOM kaj la saman tempan fenestron por kalkuli pri truado, tranĉado, ŝanĝoj, inspektado, refilmigoj kaj muntado.
- Formitaj metroj
- Akceptitaj membroj
- Kompletaj kits
- Inspektitaj asembleoj
- Plenplenaj mendoj
| Membro en unu ripeta ilaro | Bezonata per ilaro (q) | Akceptitaj kaj asignitaj (G) | Tutaj ilaroj subtenataj |
|---|---|---|---|
| Membro A | 4 | 11 | 2 |
| Membro B | 2 | 7 | 3 |
Ilustra rezulto por la ripeta BOM supre
Kompletaj ilaroj = min ⌊Gᵢ / qᵢ⌋ = 2
Ĉi tie, tria ilaro bezonas unu pli A-membron; kroma B ne fermas tiun mankon. Uzu ĉi tiun kalkulon nur por fiksa ripeta ilaro kun ĉiu postulata kvanto pli granda ol nulo. Por miksitaj projektoj, asignu ĉiun akceptitan parton unufoje al la nuna projekto, membro kaj revizio.
La 35 m/min de la broŝuro estas formi-rapida referenco. Mezuru akceptitan produktaĵon dum la sama plentempa fenestro, inkluzive de truado, tranĉado, ŝanĝoj, haltoj, inspektado kaj refilmigoj. Aldonu muntadon kaj pakadon kiam tiuj etapoj estas parto de la promesita livero; metroj por minuto ne establas domojn por deĵoro, projektan plumbotempon aŭ revenon de investo.
Inspekti Partojn, Fit kaj Finitaj Kadroj
Kontrolu senpagajn komponantojn antaŭ kontroli taŭgecon kaj asembleojn. Uzu desegno-difinitajn datumojn por sekcia geometrio, longo, truoj, finoj, rekteco, tordaĵo, surfaco kaj identeco, tiam kontrolu la aprobitajn C/U-interfacojn kaj kunmetitajn kadrojn; trudita alĝustigo ne devas kaŝi liberforman eraron.
Senpagaj komponantoj
Kontrolu sekcian geometrion, longon, truon/finajn poziciojn, rektecon, tordiĝon, svingojn, tegaĵon kaj identecon en la specifita libera stato.
Kongruaj interfacoj
Parigu C/U-membrojn al la aprobita geometrio kaj senigo. Kontrolu orientiĝon, kontakton, fiksan aliron kaj konektajn detalojn antaŭ ol muntado kaŝas eraron.
Specimeno trans bobenoj, A-al-B-al-A ŝanĝoj kaj refilmigoj kie interŝanĝebleco gravas. Notu la desegnaĵrevizion kaj materialan kombinaĵon por ĉiu paro.
Asembleoj
Inspektu murkvarecon, malfermaĵojn, herniobandaĝajn nodojn, fiksaĵojn kaj pritraktan kondiĉon kontraŭ la publikigitaj kunvenaj informoj.
Por ĉiu kritik-al-kvalita karakterizaĵo, konsentu la datumon, liberan aŭ kunmetitan staton, mezurilon, specimenan metodon, akceptlimon kaj subskriban posedanton. Registru relaboron kaj retestu aparte. Geometrie akceptita kadro ankoraŭ bezonas sian projekt-specifan inĝenieristikan aprobon.
CU75-250 kaj Rilataj Produktado-Itineroj
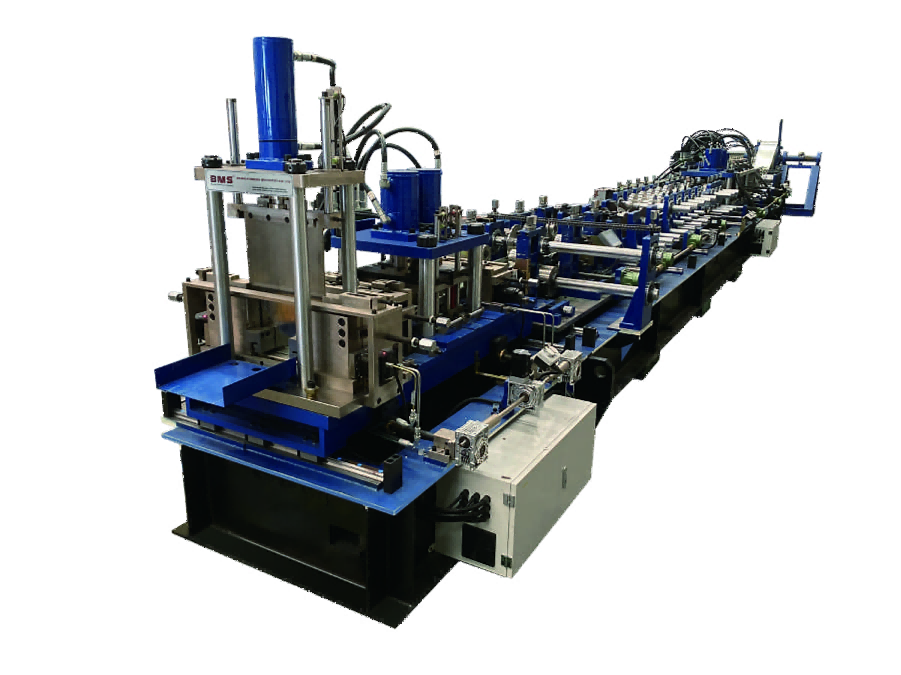
La CU75-250 estas plurprofila kadro kun aŭtomata grandŝanĝo. Taksi ĝian formadon, truadon kaj posttranĉan agordon kontraŭ aprobita C/U-profilo kaj materiala matrico, kun ricevado, markado kaj kunigo difinitaj kiel apartaj provizoj.
| Formado de stacioj | 19 |
|---|---|
| Motorpotenco | 22 kW |
| Form-rapida referenco | 35 m/min |
| Hidraŭlika tanko | 200 L |
| Tranĉklinga materialo | Cr12 |
| Referenco de dikeco | 0,75–2,5 mm; apliki la elektitan materialon/profilan matricon |
Motora potenco estas aparta de la kompleta instalita ŝarĝo; tankkapacito estas aparta de hidraŭlika premo aŭ pugnoforto. Difinu senvolvadon, truadon, tranĉadon, kontrolojn, markadon, ricevadon kaj muntadon kiel individuajn provizojn. Komparu malpezan ŝtalan framan rulforman maŝinon kontraŭ la postulata laboro kaj agordo.
Esploru BMS-Produktadajn Itinerojn
Elektu vojon laŭ sia propra profilo, materialo, ilaro kaj provizo.
C/U-projektaj komponantoj
CU75–250 multi-profila kadro
Taksi la aprobitan profilon/materialan matricon, aŭtomatajn grandŝanĝojn, truadon kaj posttranĉadon.
Revizio CU75–250 Amplekso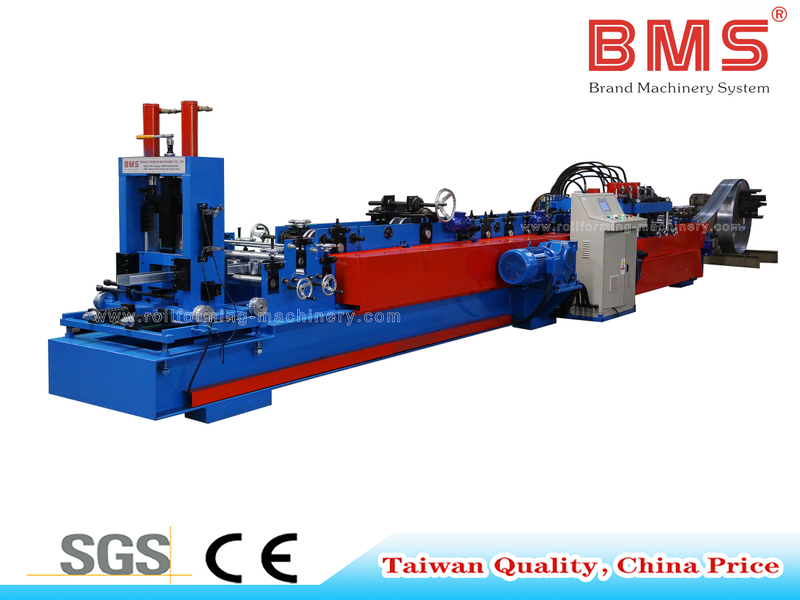
Aparta C/U-panela maŝino
C50–250 / U50–250
Komparu ĝian propran sekcion, materialon kaj ilan specifon kun viaj produktadpostuloj.
Rigardu Produktajn Detalojn
Aparta bredvirĉevalo kaj traka itinero
Rapidŝanĝa Stud kaj Track
Revizu la publikigitan maŝinan agordon kaj ĝian ŝanĝiĝan aranĝon por via sekcia miksaĵo.
Rigardu Produktajn DetalojnFabrika Akcepto Konstruita Ĉirkaŭ Via BOM
Konstruu fabrikan akcepton ĉirkaŭ unu kontrolita projekta laboro. Ŝlosu la desegnaĵojn, materialon, ilojn, programajn versiojn kaj BOM, tiam provu reprezentajn limajn partojn, ŝanĝojn de A-al-B-al-A, identecojn, refilmigojn, erarojn kaj kongruajn asembleojn, konservante mezurojn, kvantojn kaj la plenan testan tempon.
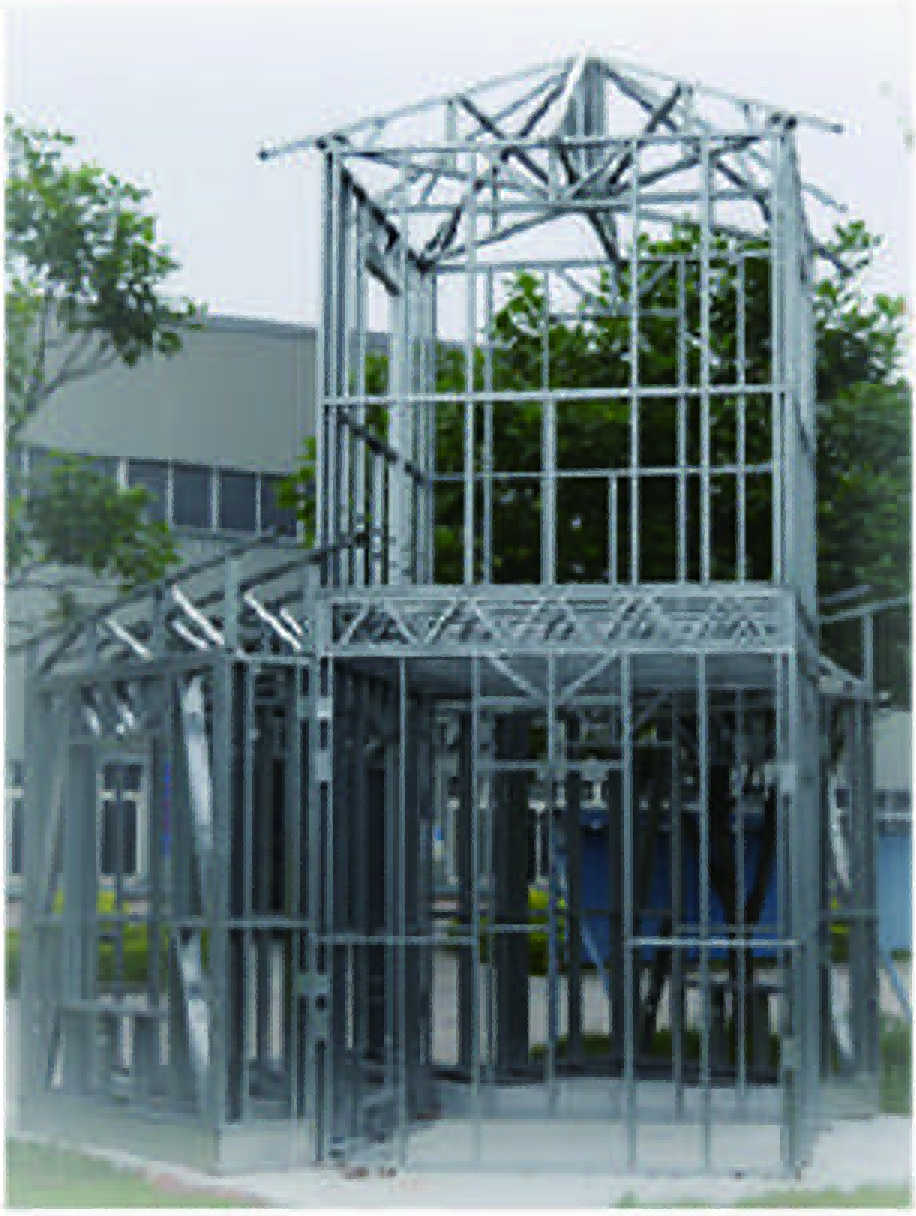
- Frostigu la testajn enigojn Registri la desegnaĵon/BOM-revizion, realan ŝtalatestilon, bobenon, ilojn, labordatumojn, regilon/programarajn versiojn kaj provizitajn ekipaĵojn.
- Kuru limpartojn Inkluzivi postulemajn profilon/materialajn kombinaĵojn, mallongajn membrojn, proksimajn ecojn kaj spegulitajn partojn. Komparu liberpartajn dimensiojn al la interkonsentitaj datumoj kaj limoj.
- Ŝanĝu A al B kaj reen Mezuru kompletajn ŝanĝojn, akceptitajn unuajn partojn, manlaboron, provpecojn kaj pecetojn, poste ripetu la interkonsentitajn kontrolojn post reveno al A.
- Testu identecon kaj esceptojn Efektivigu revizian ŝanĝon, kontrolitan refilmigon, duplikatan/malnoviĝintan taskon kaj mankantan ilon aŭ nesubtenitan operacian scenaron. Konservu la akceptitan rezulton aŭ malakceptan rekordon.
- Fermu la projekton BOM- kalkulu akceptitajn membrojn, asignu ĉiun unufoje kaj pruvu mankojn aŭ kompletigitajn ilarojn. Kie inkluzivita, inspektu kongruajn interfacojn kaj reprezentajn asembleojn.
- Registri kaj subskribi Konservu kvantojn, mezuradojn kaj la plenan testotempon. Asignu difektojn, korektajn agojn, retestajn kondiĉojn kaj subskribon por ĉiu provizita etapo.
Fiksu fabrikajn akcepttestojn (FAT) limojn antaŭ la kuro. Longa rekta specimeno, malŝarĝita kuro aŭ programara ekrankopio sole ne povas akcepti la tutan laboron. Apartigu la ekipaĵan teston, komponan kvaliton, ilaron-kompletecon kaj ajnan muntan pruvon en la akcepta rekordo.
De Fabrika Testo ĝis Eja Produktado
Reteja akcepto ripetas la interkonsentitan laboron kun la lokaj utilecoj, bobenoj, programaraj licencoj kaj operacia teamo. Trejnado devas kovri nutradon, transigajn unuajn partojn, laborliberigon, refari kontrolon, inspektadon, prizorgadon kaj reakiron, kun elstaraj agoj kaj retestoj asignitaj antaŭ rutina produktado.
Preparu la retejon
Kompletigu la aranĝon, servojn, bobenan uzadon, licencojn, retajn aranĝojn kaj instalajn respondecojn antaŭ ol la linio alvenos.
Ripetu la interkonsentitan laboron
Uzu lokajn bobenojn, servaĵojn kaj la operacian teamon por ejo-akceptotestado (SAT). Komparu akceptitajn partojn, ilaron kaj ajnan inkluzivitan kunvenstadion kun la interkonsentitaj kriterioj.
Liberigu rutinan produktadon
Fermu elstarajn agojn pri laboro, prizorgado kaj trejnado. Montru rekomencon kaj la kontraktajn reakirajn procedurojn, tiam asignu ajnan restantan reteston.
Trejnu per kompleta ordo
Kovru sekuran bobenan nutradon, dimensiajn kaj ilajn ŝanĝojn, unuapecan kontrolojn, laborliberigon, identigon, refilmigojn, inspektadon kaj rutinan bontenadon. Funkciistoj devus ekzerci la realajn transdonojn inter ĉi tiuj taskoj.
Metu servokondiĉojn skribe
Difinu trejnan lingvon, deĵorojn, vojaĝojn, malproksiman subtenon, surlokan ĉeeston kaj la periodon de pliiĝo. Fora asistado kaj loka partopreno havas malsamajn loĝistikajn kaj respondengaĝiĝojn.
Planu la Kompletan Laborrenkontiĝon
Grandu la fabrikon ĉirkaŭ la kompleta materiala fluo. Stokado kaj levado de bobenoj, nutrado, longparta subteno, ilaj bufroj, muntado, panelo uzado, sendo kaj bontenado aliro ĉiuj bezonas spacon; servaĵoj kaj rezervaĵoj sekvas la kompletan konfiguracion prefere ol unu motoro aŭ tankvaloro.
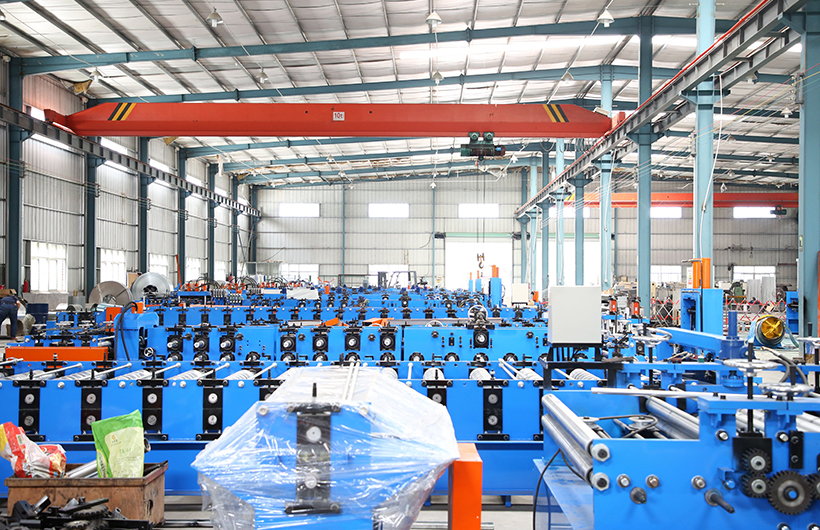
Faru lokon por la tuta fluo
Mapo de bobenoj malŝarĝo kaj stokado, senvolvado, manĝado, formado, long-parta subteno, inspektado, ilaj bufroj, fiksaĵoj, panelturnado/levo kaj sendo. Tenu iloŝanĝadon kaj prizorgan aliron klara ĉe ĉiu stacio.
Partolongo, bufropolitiko kaj kunmetita-kadra uzado povas determini la aranĝon eĉ kiam la formanta maŝino mem konvenas komforte.
Utilaĵoj kaj uzado
Difinu tension/frekvencon, la kompletan instalitan elektran ŝarĝon, hidraŭlikajn kaj aerajn postulojn, reton, plankon/ŝarĝajn kondiĉojn, mediajn kondiĉojn kaj la provizanton de ĉiu pritrakta aparato. Uzu la kompletan ekipaĵan horaron, prefere ol unu motorrangigon.
Iloj, rezervaj kaj bontenado
Identigu klingojn, stampilojn, gvidilojn kaj konsumeblajn per ilo/partkodo. Interkonsentu pri inspektado kaj lubrikado taskoj, kritikaj rezervaĵoj, anstataŭaj plumbotempoj kaj serva priraportado. Restarigu la akceptitan unuapartan kondiĉon post prizorgado aŭ anstataŭigo de ilo.
Kiu Posedas Ĉiun Projektan Decidon?
Maŝina akcepto kontrolas la interkonsentitan fabrikan amplekson. Projektdizajnistoj aprobas strukturajn kaj konstruajn postulojn, la fabriko liberigas komponentojn kaj kunigojn, kaj instalistoj sekvas la aprobitajn instalinformojn; maŝinaj agordoj, materialaj dokumentoj aŭ enkadraj fotoj ne anstataŭas tiujn respondecojn.
Dezajno kaj detaligo
Aprobu la strukturajn postulojn de la projekto, membro- kaj konektodesegnaĵojn, koncernajn normojn/eldonojn kaj publikigitajn reviziojn.
Ekipaĵoprovizo
Difinu kaj pruvu la kontraktitan fabrikadon, ilojn, kontrolon/datuman amplekson kaj akceptajn provojn.
Fabrikado kaj muntado
Kontrolu materialon, laborpostenojn, partojn, ilaron-asignon kaj asemblean kvaliton; procezŝanĝoj tra la asignita aprobitinero.
Instalado
Sekvu la aprobitajn instalinformojn, konektopostulojn, pritraktadon kaj ejon-inspektadrespondecojn.
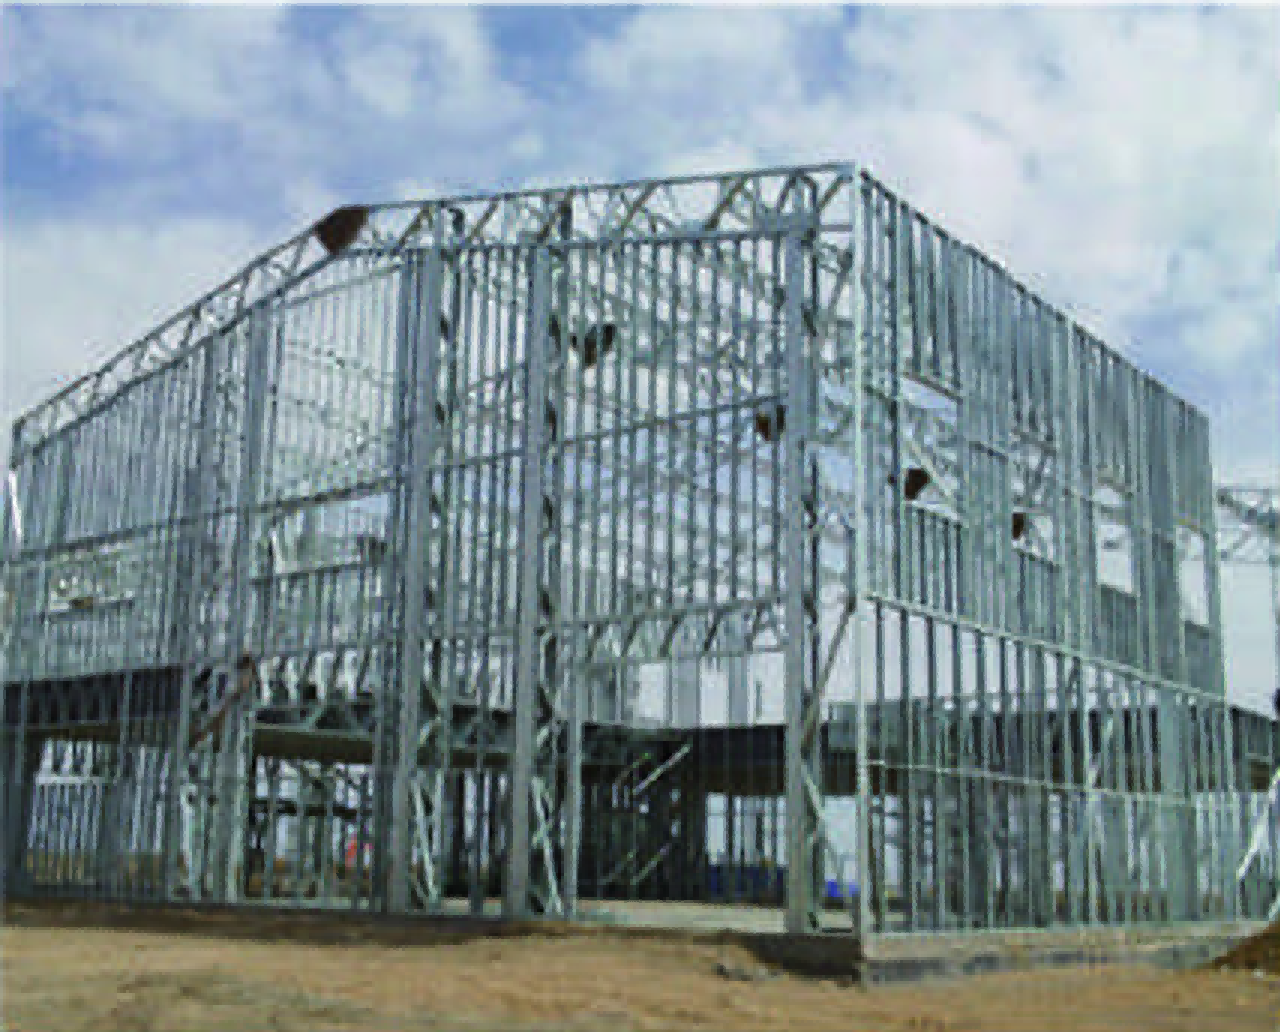
Por projektoj en Usono, Saud-Arabio, Rusio, Hindio aŭ Meksiko, inkluzivu la celon, projektdezajnbazon, materialajn/tegaĵojn, konektodetalojn kaj dokumenton/trejnan lingvon en la koncizo. Maŝina akcepto, materiala dokumentado kaj konstrusistemo-aprobo ĉiu havas sian propran amplekson kaj respondecan partion.
Alportu Unu Reprezentan Ordon
Komencu vian enketon per la livera etapo, celloko, reprezentaj sekcioj, menda miksaĵo kaj nuna botelo. Sekvu la aprobitajn desegnaĵojn, BOM-revizion, materialan atestilon, karakterizajn detalojn kaj produktadajn itinerojn, por ke la citaĵo povu difini ekipaĵon, ilaron, programaron, laŭfluan laboron kaj akcepton kune.
Komencu per kvin praktikaj enigaĵoj
- Livera etapo: malfiksaj komponantoj, projektaj kompletoj, murpaneloj aŭ trusoj.
- Celo: projektlando kaj proponita fabrikloko.
- Reprezentaj sekcioj: C/U-desegnaĵoj kaj la celita ŝtalo.
- Ordomiksaĵo: membrokvantoj, longoj kaj ŝanĝfrekvenco.
- Nuna proplemkolo: formado, ilado, datumoj, ordigo, muntado aŭ kvalito.
Konstruu la inĝenieran revizian pakon
Aldonu la aprobitajn desegnaĵon/BOM-reviziojn, materialan atestilon, funkcion kaj konektan horaron, celitan fabrik-datuman itineron, postulatan akceptitan eligon, fabrikan aranĝon/servojn kaj FAT/SAT-kriteriojn.
Apartaj aĵoj inkluzivitaj kun la maŝino, laŭvola ekipaĵo, triaj licencoj kaj aĉetanto-provizita kunigo aŭ pritraktado ekipaĵo. Kunhavigu projektdosierojn per rajtigita itinero kaj uzu unu reprezentan ordon por konservi la revizion konkreta.
Enkadrigi Produktadajn Demandojn
Ĝi produktas C/U-enkadrajn komponentojn ene de la elektita profilo, materialo kaj ilara agordo. Projekta kompleto ankaŭ bezonas kompletan, revizi-kontrolitan BOM-asignon. Murpaneloj kaj trusoj aldonas fiksaĵojn, fiksadon, muntan inspektadon kaj uzadon; inkludu tiujn operaciojn aparte en la produktadkampon.
Komparu liverajn etaĝojn →Aŭtomata grandoŝanĝo rilatas al dimensia ĝustigo ene de la agordita maŝino. Rulaj agordoj, trunĉaj iloj, tranĉiloj, striolarĝo kaj labordatumoj bezonas sian propran ŝanĝmetodon. Taksi A-al-B-al-A sekvencon de la lasta akceptita parto ĝis la sekva akceptita unua parto, inkluzive de manlaboro kaj prova materialo.
Revizu la kompletan transiron →La CU75-250-broŝuro donas ok retreferencojn: 75, 100, 140, 150, 190, 200, 240 kaj 250 mm, plus flanĝreferencojn de 45/51 mm, lipreferencon de 8–15 mm kaj dikeco de 0,75–2 mm. Elektu realajn kombinaĵojn uzante aprobitajn sekciodesegnaĵojn, dikecbazon, forton, tegaĵon, striolarĝon kaj ilaron; la figuroj ne difinas ĉiun eblan kombinaĵon.
Revizu profilojn kaj materialojn →Taŭgeco dependas de realaj internaj kaj eksteraj dimensioj, dikeco, tegaĵo, kurbradioj kaj senigo. Kontrolu senpagajn komponantojn unue, poste kongruan C/U-interfacon kaj aron faritan al la aprobita koneksa revizio. Devigita asembleo povas kaŝi sekcioforman eraron.
Kontrolu la interfacon C/U →Difinu ĉiun funkcion kaj operacion en la ekipaĵa horaro. La CU75-250-itinero inkluzivas la agordita nutrado, truado, formado kaj post-tranĉa ekipaĵo; truaj familioj kaj finaj detaloj dependas de la elektitaj iloj. Specifu markada aparataro kaj datumfunkcioj aparte. Dimpling, fiksado kaj tabulo-riparado ĉiu bezonas sian propran interkonsentitan ilon aŭ amplekson.
Revizii ilojn kaj funkciojn →Uzu datumvojon difinitan por la elektita regilo, postprocesoro kaj ilmapo. Dezajnmodelo, membro BOM kaj maŝinlaboro servas malsamajn celojn. Testunuoj, origino, orientiĝo, sekciokodoj, ilkodoj, identecoj kaj revizioj kontraŭ realaj partoj; dosiera etendo aŭ modela antaŭrigardo sole ne establas kongruecon.
Testu la produktad-datuman itineron →Liberigo per projekto, membro-identigilo kaj desegna revizio. Retiru anstataŭitajn laborojn, apartigu malnovajn partojn kaj remapu tuŝitajn membrojn antaŭ refilmigo. Ligu akceptitajn anstataŭaĵojn al la nuna BOM kaj asignu ĉiun fizikan parton unufoje; identaj longoj ankoraŭ povas havi malsamajn truojn, finojn aŭ orientiĝojn.
Revizia revizio kaj refari kontrolo →Apartigu la regilon de dezajno aŭ detala programaro, postprocesoroj kaj interfacoj. La aĉethoraro devus identigi la provizanton, version, uzantojn aŭ maŝinojn, licencperiodon, renovigojn, datumposedon, subtenon kaj interkonsentitajn rezervajn kaj reakirajn scenarojn. Difinu eksterrete operacion aŭ permesilon transdonon nur por la specifa aĉetita agordo.
Difinu programaron kaj reakivan amplekson →Uzu akceptitajn kvantojn de reprezenta BOM dum interkonsentita tempofenestro. Por unu ripeta ilaro, dividu ĉiun akceptitan membrokvanton per ĝia postulata kvanto kaj prenu la plej malsupran tutan nombron, kalkulante ĉiun parton unufoje. Forma rapideco ne inkluzivas la plenan efikon de truado, tranĉado, ŝanĝoj, kvalito-kontroloj, refilmigoj aŭ muntado.
Mezuri akceptitan eliron →Fabriko-akcepto testas la interkonsentitan ekipaĵon kaj laboron per kontrolitaj enigaĵoj. Reteja akcepto ripetas la interkonsentitan laboron uzante lokajn servaĵojn, bobenojn, licencojn kaj la operacian teamon, kaj fermas instalaĵojn, trejnadojn kaj reakirajn agojn. Konservu partojn, interfacon, ilaron kaj kunigrezultojn apartaj de struktura dezajnoaprobo.
Revizu fabrikon kaj ejan akcepton →Komencu kun la livera etapo, celloko, reprezentaj C/U-sekcioj, mendo-miksaĵo kaj nuna botelo. Aldonu la reviziojn de desegno kaj BOM, atestilon pri materialo, horaron de funkcioj kaj intencitan produktad-datuman itineron por revizio de inĝenieristiko. Ĉi tiuj enigaĵoj helpas difini ekipaĵon, ilojn, programaron, kontraŭfluajn operaciojn kaj akcepton en unu citaĵo.
Preparu vian projektan resumon →Planu Vian Kadran Produktadon kun BMS
Alportu unu reprezentan enkadran mendon: viaj C/U-sekcioj, ŝtalo, BOM kaj bezonata livera stadio. Taksi la maŝinon, ilojn, produktad-datuman itineron, asembleajn respondecojn kaj akceptplanon kontraŭ la laboro, kiun vi devas liveri.