


Citatfälla: endast rubrikpris
Ett lågt initialpris kan se attraktivt ut när utvärderingen ignorerar livscykelkostnad, saknad omfattning och kriterier som inte är mätbara.

Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 30-11-2026 Ursprung: Plats

Jämför offerter för rullformningsmaskiner genom att först låta varje leverantör lämna samma linjeomfattning: spolmatning, formningsstativ, verktyg, cutoff och all inline stansning, hackning, prägling, slitsning eller krökning. Utvärdera sedan anbuden med tydliga, mätbara kriterier och livscykelkostnadstänkande, snarare än att belöna projektet till lägsta maskinpris enbart. För kapitalutrustning, inkludera leverantörsrisk och totalkostnadsfaktorer såsom frakt, tariffer, längre ledtider, lager, omkostnader och affärsrisk.
Den snabbaste rättvisa jämförelsen är att konvertera varje erbjudande till samma RFQ-omfattning och sedan jämföra mätbara tekniska, kommersiella, säkerhets- och leverantörsriskkriterier.
Ett lågt initialpris kan se attraktivt ut när utvärderingen ignorerar livscykelkostnad, saknad omfattning och kriterier som inte är mätbara.
En normaliserad omfattning ber varje leverantör att ange samma linjefunktioner, inklusive spolmatning, formning, skärning till längd och eventuella inline-processer som profilen kräver.
Ett rullformningscitat bör jämföras som en komplett linjekonfiguration, eftersom processen matar platt remsa genom på varandra följande parade rullar och kan innefatta uppströms-, formnings-, cutoff- och inline-operationer.
| Offertrad | Vad ska jämföras | Varför det ändrar offerten |
|---|---|---|
| Utrustning för spiralmatning och ingång | Ansvar för hantering, matning, guidning och förberedelse av remsor | En kontinuerlig rullformningslinje kan innefatta spolmatning före formningssektionen. |
| rullformningsställ | Antal stativ, stationsavstånd, schaktstorlek och justeringsmetod | Antalet valspar eller stativ beror på materialkvalitet, profilkomplexitet och valsdesign. |
| Verktyg och profiluppsättning | Inkluderade rullverktyg, profilgränser, växlingsantaganden och reservverktygsalternativ | Verktygsslitage, återfjädring, formningsbelastning och underhållsantaganden kan påverka konstruktionen. |
| Cutoff och inline processer | Kapning till längd plus stansning, hackning, prägling, slitsning eller böjning vid behov | rullformningslinjer kan innehålla valfria inline-operationer, så saknade funktioner kan flytta kostnaden utanför maskinofferten. |
Använd AHSS Guidelines förklaring av rullformning som processreferens när man beslutar om två offerter beskriver samma tillverkningslinje, men behandlar inte en generell processguide som bevis på en enskild leverantörs prestation.
Två leverantörer kan citera olika stativ eller verktygskonstruktioner för samma profil eftersom materialkvalitet, färdigkomponents komplexitet, formningsbelastning, återfjädring, smörjning, underhåll, axeldiameter och verktygsslitage alla påverkar formningsplanen.
De AHSS Guidelines rullformningsvägledning förklarar att antalet rullpar eller ställ beror på plåtkvaliteten, den färdiga delens komplexitet och valskonstruktionen, och att stål med högre hållfasthet kan kräva större formningsbelastningar och uppmärksamhet på underhåll och verktygsslitage.
| Antagande att begära | Bra offertsvar | Jämförelsesrisk om oklart |
|---|---|---|
| Materialkvalitet och tjocklek | Leverantören anger det antagna kvalitetsintervallet och tjockleksintervallet som används för formningskonstruktionen. | Stål med högre hållfasthet kan ändra formningsbelastningar och passera krav. |
| Profilkomplexitet och toleransgrund | Leverantören förklarar varför stativet och rullsekvensen passar profilens geometri. | Delkomplexitet kan påverka antalet rullpar eller stativ. |
| Återfjädring och slitagetillägg | Leverantören beskriver hur verktygsdesign och justering hanterar återfjädring och underhåll. | Återfjädring, slitage på verktyg, smörjning och underhåll påverkar långsiktiga produktionsantaganden. |
Den billigaste offerten bör inte vinna automatiskt, eftersom den totala ägandekostnaden kan inkludera kostnader utöver inköpspriset, inklusive frakt, tariffer, längre ledtider, lager, omkostnader och affärsrisker.
| Utvärderingskategori | Vad man ska fråga | Hur man gör poäng |
|---|---|---|
| Mätbara tilldelningskriterier | Är kriterierna tydliga, specifika, proportionerliga och relaterade till maskinköpet? | Poäng endast dokumenterade svar, inte försäljningsvisningar. |
| Livscykelkostnad | Vilka drift-, verktygs-, underhålls-, utbildnings-, acceptans- och supportartiklar ingår eller exkluderas? | Jämför kostnaden för att äga och använda linjen, inte bara att köpa den. |
| Leverantörsrisk | Vilken leverantörsutvärdering, urval, mätvärden och riskkontroller kommer ditt team att tillämpa? | Få bevis på lyhördhet, dokumentation, leveranskontinuitet och supportgränser. |
| Total ägandekostnad | Vilka frakt-, tariffer, långa ledtidseffekter, lager, omkostnader och affärsrisker kan gälla? | Lägg till kända kostnadskategorier på köparsidan innan du rangordnar slutliga erbjudanden. |
Offentlig upphandling vägledning om bedömning av konkurrensutsatta anbud stöder med användning av tydliga, mätbara kriterier och beaktande av livscykelkostnader för icke-grundläggande inköp; privata köpare kan använda samma disciplin samtidigt som de följer sina egna inköpsregler.
Innan du accepterar en offert för en rullformningsmaskin, klargör skyddet, kontrollåtgärderna, riskbedömningsansvaret, installationens omfattning, idrifttagningskontroller och det lokala ansvaret för efterlevnad.
Hälso- och säkerhetsdirektörens utrustning och maskinvägledning betonar maskinsäkerhet, lämpliga maskiner, riskbedömning och kontrollåtgärder; köpare bör bekräfta de lagliga skyldigheterna och antagna kraven för landet eller platsen där maskinen ska användas.
En viktad modell hjälper ditt team att jämföra offerter konsekvent genom att poängsätta mätbar teknisk passform, livscykelkostnad, säkerhetsomfattning och leverantörsrisk innan de förhandlar fram slutgiltiga villkor.
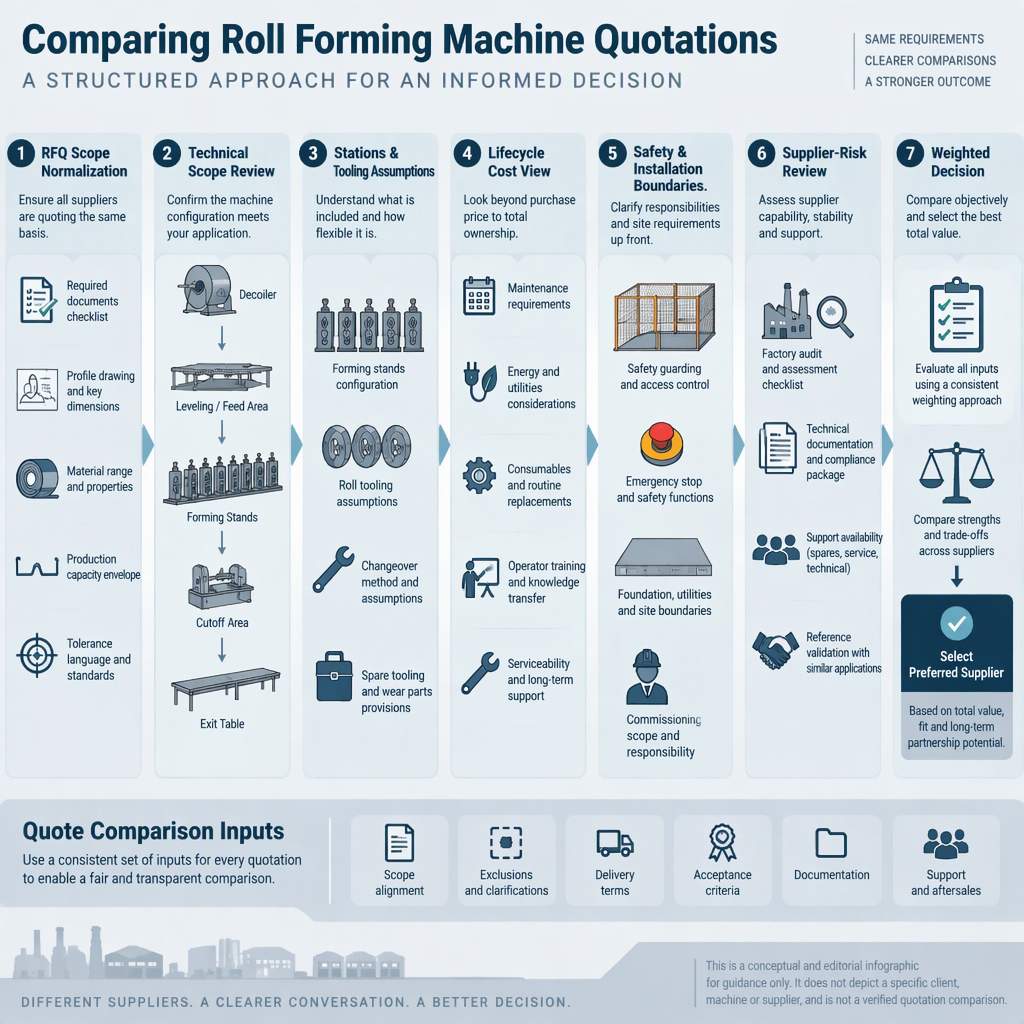
| Kriterium | Föreslagna bevis för att begära | Skäl för att väga det |
|---|---|---|
| Linjeomfångsmatchning | Omfattningsmatris som täcker matning, formning, bearbetning, cutoff och inline-operationer | Förhindrar att jämföra en komplett linje med en partiell maskinomfattning. |
| Material och verktyg passar | Materialantaganden, beståndsräkningsförklaring, verktygsplan och underhållsantaganden | Kopplar offerten till själva profil- och stålutmaningen. |
| Säkerhet och installation | Bevakning, kontroller, ansvar för riskbedömning och driftsättningsomfattning | Minskar oklarheter innan maskinen når installationsplatsen. |
| Leverantörs- och TCO-risk | Leverantörsutvärderingssvar, logistikantaganden, supportgränser och TCO-kategorier | Redogör för kostnads- och kontinuitetsrisker utöver köpeskillingen. |
För en komplex profil eller snäva projektrestriktioner, tilldela högre vikt åt de kriterier som är mest relaterade till föremålet för köpet.
Leverantörsstyrkort, leverantörsutvärdering och leverantörsval fungerar bäst när köparen ber om jämförbara dokument och mätvärden.
Innan du lägger en inköpsorder, bekräfta att den vinnande offerten är tekniskt fullständig, kommersiellt jämförbar, säkerhetsgranskad och stöds av en leverantörsrisk- och livscykelkostnadsbedömning.
Välj den offert för rullformningsmaskinen som ger den tydligaste passformen till din profil, material, linjeomfattning, säkerhetsansvar, livscykelkostnad och leverantörsriskkrav.
För en metallbyggnadsproduktfabrik eller ingenjörsteam för kallvalsformning är det praktiska beslutet inte bara vilken leverantör som skriver det minsta antalet på första sidan.
Det starkaste beslutet är offerten som synliggör teknisk omfattning, ägandekostnad och leveransrisk innan inköpsordern undertecknas.
Dessa snabba svar hjälper köpare att utmana oklara offertartiklar innan de rangordnar leverantörer.
Börja med att normalisera den tekniska omfattningen så att varje offert täcker samma spolmatning, formning, cutoff och nödvändiga inline-operationer.
Antalet stativ kan variera eftersom plåtkvalitet, profilkomplexitet, formningsbelastning, fjädring, slitage på verktyg, underhåll och valsdesign alla påverkar formningsplanen.
Inte automatiskt. Jämför total ägandekostnad och leverantörsrisk samt inköpspris, särskilt när frakt, tariffer, ledtider, lager, omkostnader eller affärsrisker kan vara väsentliga.
Kontrollera om stansning, hackning, prägling, slitsning, böjning och längdskärning ingår, exkluderas eller prissätts som tillval.
Fråga om bevakning, kontrollåtgärder, riskbedömningsansvar, installationskontroller, idrifttagningsgränser och de lokala maskinsäkerhetsregler som gäller på installationsplatsen.
Använd tydliga, mätbara, specifika och proportionerliga kriterier knutna till köpet och poängsätt sedan dokumenterade svar för teknisk passform, livscykelkostnad, säkerhetsomfattning och leverantörsrisk.
Bekräfta den antagna stålkvaliteten, tjockleksintervallet, formningsbelastningar, smörjbehov, axel- eller verktygsöverväganden, återfjädring och underhållsförväntningar.


