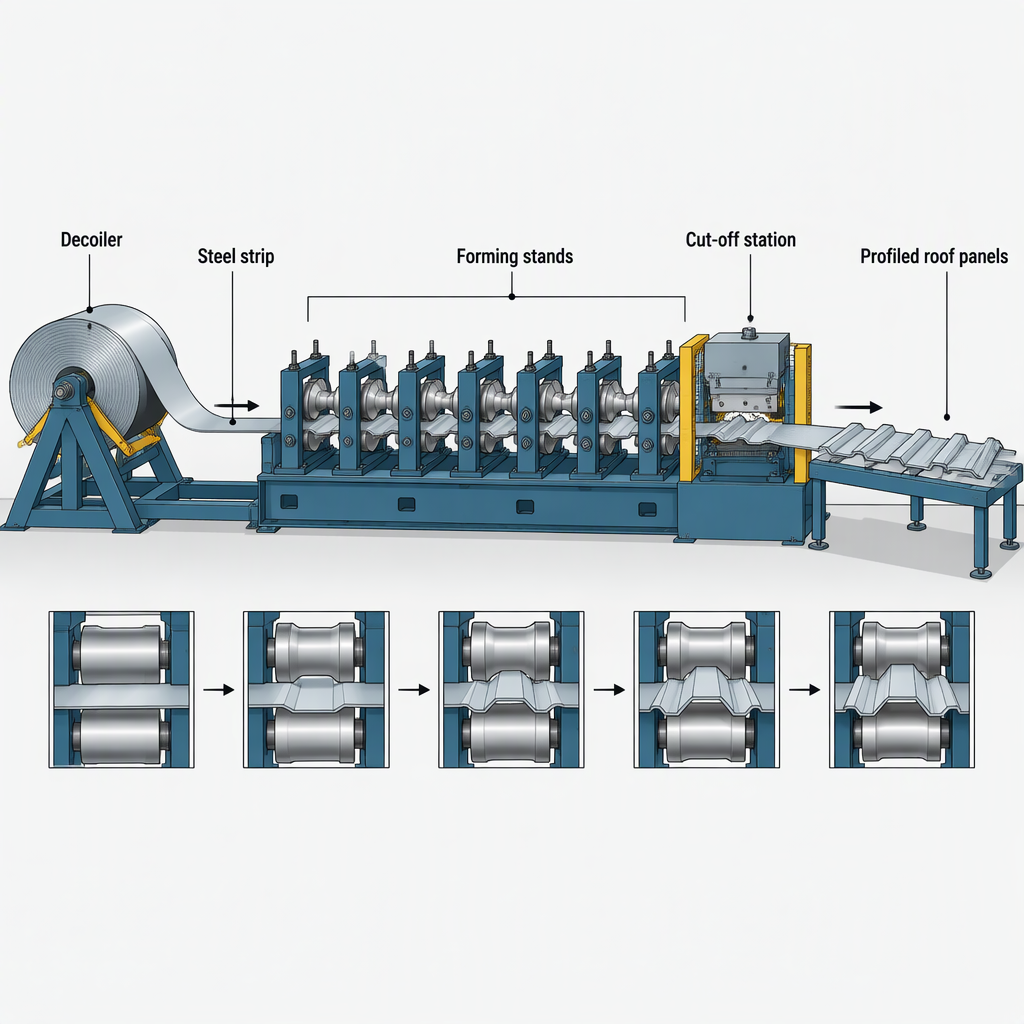
Metalliset kattovalssikoneistot tekevät litteän teräskelan valmiiksi kattopaneeleiksi: kela syötetään telojen sarjan läpi, jotka muotoilevat sen asteittain toisiinsa lukittuvaksi profiiliksi, ja sitten linja leikkaa ja juoksee ulos jokaisen paneelin. Tämä muotoilutehtävä ohjaa jokaista myöhempää valintaa, joten aloita paneeli- ja kelavaatimuksista, yhdistä ne kokoonpanoon, selvitä suojaus ja vaatimustenmukaisuus ja vertaa sitten tarjouksia yhdestä mittakaavasta.
- Kelan käsittely — teräsnauha ladataan kelauskoneeseen; Xiamen BMS Groupin metallikattoteollisuudelle julkaisema konevalikoima sisältää hydrauliset purkukoneet, sähköleikkauskoneet ja sähkösaumat.
- Muovaus – nauhaa ajetaan useiden rullien läpi, jotka muotoilevat sen lukittuun paneeliprofiiliin.
- Ohjaus ja profiilin vaihto — Xiamen BMS Group ilmoittaa, että sen seisomasaumakoneet toimivat PLC-ohjaimella, jossa on nopeasti vaihdettava rakenne ja tarjoavat lisävarusteena moniprofiilisen mahdollisuuden.
Mitä paneelissa ja kelassa pitäisi korjata ennen koneiden vertailua?
Korjaa ensin neljä syöttöä: kattoprofiili ja sauman yksityiskohta, teräspohja ja sen paksuusalue, kelan leveys ja enimmäispaino, jonka linjan on hyväksyttävä, sekä myytävien paneelien pituudet. Linja muotoilee yhden profiilin yhdestä nauhasta, joten epämääräinen aluslevy tuottaa kaksi erilaista konetta.
- Profiilipiirustukset jokaisesta paneelista, jonka aiot myydä, mukaan lukien sauman yksityiskohdat ja mitat, jotka on toistettava.
- Terässubstraatti ja koko paksuusalue, jonka aiot käyttää.
- Kelan leveysalue ja kelan enimmäispaino, joten kela ja sisääntuloohjaimet voidaan mitoittaa.
- Paneelin pituusalue lyhyimmästä pisimpään ja kunkin paneelin leikkaus.
- Pintakäsittely – maalattu, galvanoitu, pinnoitettu tai paljas – ja sen tarvitsema käsittely.
- Sivuston rajoitukset: lattian pituus, sisäkorkeus, perustus tai konttityyny ja tarjoamasi virtalähde.
- Tavoiteteho ilmaistaan vuoroa kohden tarvitsemillasi paneeleilla ja metreillä, ei koneen nopeudella.
Paneeli- ja saumapäätökset tulevat katolta, joten aloita siitä, kuinka metalliset kattopaneelit asennetaan ja tarkastetaan. The Metallirakennusliitto julkaisee metallikaton asennusoppaan, katon sertifiointiohjelman ja alan keskimääräiset ympäristötuoteselosteet, jotka ovat hyödyllinen riippumaton referenssi, kun sovitat saumojen yksityiskohdista asiakkaidesi kanssa.
Miten nämä vaatimukset muuttuvat koneen spesifikaatioiksi?
Muunna jokainen kirjallinen vaatimus konekenttään ja pyydä sitten jokaista toimittajaa ilmoittamaan tarjouksessa taattu arvo. Profiilipiirustus rajoittaa telasarjaa, muovaustelineiden paksuusaluetta, kelan painoa, joten tarjouksia voidaan verrata kentältä.
Vaatimuksesta konekenttään ja mitä vahvistetaan kirjallisesti
| Kirjallinen vaatimuksesi |
Mitä se rajoittaa rivillä |
Mitä vahvistetaan kirjallisesti |
| Paneeliprofiili ja saumayksityiskohdat |
Rullasarja ja profiili, jonka linja voi muodostaa |
Että toimittaja voi muodostaa profiilipiirustuksesi ja mitkä mitat viiva kestää |
| Terässubstraatti ja paksuusalue |
Muotoilutelineet, akselit ja käyttömitoitus |
Taattu paksuusalue sen kattamilla materiaalilaaduilla |
| Kelan leveys ja enimmäispaino |
Syöttöohjaimet, kelauslaitteen kapasiteetti ja nauhan kohdistus |
Kelan leveysalue ja kelan maksimipaino, jonka decoiler hyväksyy |
| Paneelin pituusalue ja leikkausmenetelmä |
Katkaisuyksikkö, poistotuki ja pinoaminen |
Paneelin pituusalue, leikkausmenetelmä ja pituuden tarkkuus on esitetty kuvana |
| Teho per vuoro |
Ajo, ohjaus ja linjanopeus |
Taatut tuotantoluvut vaihteluvälinä niissä olosuhteissa, joissa ne mitattiin |
| Pintakäsittely ja ohjauspaketti |
Rulla- ja ohjausviimeistely sekä PLC-ohjain, jossa on nopeasti vaihdettava rakenne, jonka Xiamen BMS Group ilmoittaa seisomasaumakoneissaan, lisävarusteena tarjolla olevalla moniprofiilitoiminnolla |
Pinnoitteeseesi suositeltu telan viimeistely, joka profiloi kaikki moniprofiilivaihtoehdot |
Kiinteä tehdaslinja vai konttiin asennettu mobiililinja: mikä kokoonpano sopii projektiisi?
Päätä paneelilogistiikasta. Kiinteä linja sopii toistettavaan tuotantoon, jossa kela saapuu irtotavarana ja valmiit paneelit kuljetetaan paikalle maanteitse; konttiin asennettava linja sopii hankkeisiin, joissa pitkien paneelien siirtäminen on rajoitteena — Xiamen BMS Group ilmoittaa, että sen seisovat saumakoneet voidaan asentaa 20 jalan tai 40 jalan konttiin paikan päällä tapahtuvaa tuotantoa varten.
Kiinteä tehdaslinja
Paras istuvuus: vakaa, toistettava tuotanto vakaata paneeliluetteloa vastaan.
Vahvuudet: käämi käsitellään yhdessä paikassa ja linja pysyy oman huoltorutiinisi sisällä.
Varo: paneelin pituus on rajoitettu sen mukaan, kuinka pitkälle valmiita paneeleja voidaan kuljettaa.
Varmista: lattian pituus, korkeustila, perustus ja linjan tarvitsema virtalähde.
Konttiin asennettu mobiililinja
Paras istuvuus: projektit, joissa pitkiä paneeleja on vaikea kuljettaa tai joissa rakennuksessa muodostuminen vähentää paneelien käsittelyä.
Vahvuudet: paneelin pituus määräytyy katon eikä kuorma-auton mukaan, koska linja kulkee työmaalle.
Varotoimenpiteet: sinun on järjestettävä tasainen alusta, paikan päällä oleva virta, kelan toimitus, purkaminen ja säiliön turvallinen varastointi.
Vahvista: onko linja rakennettu 20 vai 40 jalan kontille ja mitä palveluita toimittaja odottaa.
Moniprofiilinen linja
Paras istuvuus: luettelo, jossa on useampi kuin yksi kattoprofiili, tai projektityyppien yhdistelmä.
Vahvuudet: yksi rivi kattaa suuremman osan luettelosta, koska Xiamen BMS Group tarjoaa lisävarusteena moniprofiiliset saumakoneet.
Varo: profiilin vaihto vie aikaa ja saattaa vaatia lisätelasarjoja tai työkaluja.
Vahvista: mitä profiileja vaihtoehto kattaa, mitä muutoksia jokaisessa vaihdossa tapahtuu ja mitä vaihtoehto sisältää.
Selvitä tukilaitteet linjalla: Xiamen BMS Groupin julkaisema metallikattosarja sisältää hydrauliset irrottimet, sähköleikkauskoneet ja sähkösaumat sekä orret, metallikansi, nasta ja tela, kouru- ja harjakansilinjat; ne päättävät kuinka kela ladataan ja saumat suljetaan.
Mitkä turvallisuus- ja vartiointikysymykset kuuluvat valintaprosessiin?
Pyydä vartiointijärjestelyä ennen kuin hyväksyt suunnittelun, ei asennuksen jälkeen. Yhdistyneen kuningaskunnan terveys- ja turvallisuusviranomainen tunnistaa telojen sekä hihnan ja hihnapyörien väliin jäämisen koneiden vaaroiksi ja asettaa ensisijaisen suojausjärjestyksen: kiinteät suojukset mahdollisuuksien mukaan, sitten lukitukset, sitten laukaisulaitteet, kuten valosuojat, sitten jigit ja pidikkeet, ja jäljellä olevaa riskiä hallitaan tietojen, koulutuksen ja valvonnan avulla.
Esitä vartiointikysymykset kullekin toimittajalle kirjallisesti: mitkä vyöhykkeet peitetään kiinteillä suojuksilla, mitkä lukituksella, mitä tapahtuu käytölle, kun suojus avataan, missä hätäpysäyttimet sijaitsevat ja mitkä toimenpiteet perustuvat kuljettajan koulutukseen tai valvontaan vartijan sijaan.
Tukkeutuneen nauhan poistaminen, telojen puhdistus tai ohjaimen säätäminen tuo kädet muodostusalueelle. Kytke johto pois päältä ja irrota tai lukitse virtalähde ennen manuaalista pääsyä, ja käytä sitten vain koneen käsikirjan sallimaa pääsyä. HSE neuvoo virran katkaisemista tai lukitsemista ennen tukosten poistamista, koneiden puhdistamista tai säätämistä, ja muodostusvyöhyke ja käytöt pysyvät vartioituina linjan ollessa käynnissä.
Suojamääräys ja eristysodotus tulevat sääntelijän omasta ohjeesta: työturvallisuusjohtajan Koneiden turvallisuuden johdannossa esitetään kiinteä suojus, lukitus ja laukaisulaitejärjestys sekä vaatimus sähkön katkaisemisesta ennen tukosten poistamista tai koneen säätämistä.
Mitä vaatimustenmukaisuusasiakirjoja sinun tulee odottaa ja miten tarkistat ne?
Odota vaatimustenmukaisuusvakuutusta, teknistä tiedostoa, jota valmistaja säilyttää ja voi tuottaa, ohjeet, joita käyttäjät voivat lukea, ja merkintää, joka koskee koneen ensimmäistä sijoituspaikkaa. EU:ssa konedirektiivi 2006/42/EY yhdenmukaistaa tällä hetkellä koneiden olennaisia terveys- ja turvallisuusvaatimuksia. 14.6.2023 hyväksytty koneasetus (EU) 2023/1230 on voimassa pakollisena 20.1.2027 alkaen, joten ennen tätä päivämäärää EU:n markkinoille saatetun koneen on oltava direktiivin mukainen.
Testausyrityksen todistus ei sinänsä todista vaatimustenmukaisuutta. Euroopan komissio toteaa, että sääntelemättömät tai vapaaehtoiset sertifikaatit eivät ole tunnustettu tapa osoittaa vaatimustenmukaisuus, että CE-merkintä voidaan kiinnittää vasta määrätyn vaatimustenmukaisuuden arvioinnin jälkeen ja että ilmoitetun laitoksen sertifikaatti lasketaan vain sillä alueella, jolle kyseinen laitos on ilmoitettu. Kysy, mihin lainsäädäntöön julistuksessa viitataan ja mitä arviointireittiä käytettiin, sen sijaan, että käsittelisit todistusta vastauksena.
Isossa-Britanniassa markkinoille saatetulle koneelle HSE toteaa, että uusissa koneissa on oltava UKCA- tai CE-merkitty, vaatimustenmukaisuusvakuutus ja englanninkieliset ohjeet. Muut markkinat asettavat omat sijoitustehtävänsä, joten varmista vaatimukset, missä konetta käytetään.
Pyydettävät asiakirjat, mitä heidän pitäisi kertoa sinulle ja miten ne seulotaan
| Asiakirja |
Mitä sen pitäisi kertoa |
Kuinka seuloa |
| Vaatimustenmukaisuusvakuutus |
Lainsäädäntö, jonka vastainen kone on, ja valmistaja tai valtuutettu edustaja |
Tarkista, että siinä on nimetty mallisi ja kokoonpanosi, viitataan sovellettavaan lainsäädäntöön ja että se on allekirjoitettu ja päivätty |
| Tekninen tiedosto |
Piirustukset, vartiointiasetelma, sähkö- ja hydraulikaaviot ja komponenttiluettelo |
Sovi mitkä piirustukset luovutetaan koneen mukana ja mitkä jäävät valmistajalle |
| Ohjeet ja käsikirja |
Asennus, käyttö, säätö, huolto ja sallittu tapa poistaa tukos |
Vahvista kieli ja että käsikirja kattaa tilaamasi kokoonpanon |
| Vartiointi piirustus |
Vartiointijärjestely ja miten suojamääräystä sovellettiin muodostusvyöhykkeelle ja ajot |
Vertaa piirustusta koneeseen ennen hyväksymistä, ei asennuksen jälkeen |
| Ilmoitetun laitoksen todistus, jos arviointireitti käyttää yhtä |
Mitä vaatimustenmukaisuuden arviointireittiä käytettiin ja mille koneelle |
Tarkista laitoksen tunnusnumero ja että kone kuuluu kyseisen laitoksen ilmoitetun piiriin |
| Merkintä |
CE- tai UKCA-merkki ja sen sijainti koneessa |
Varmista, että merkki on koneessa ja että se on vakuutuksen mukainen |
Vaatimusten noudattamista koskeva kanta julkaistaan suoraan: Euroopan komission konelainsäädäntö-sivulla esitetään direktiivin siirtymäpäivämäärät asetukseen, CE-merkinnän kiinnittämisen perusteet ja sen asema vapaaehtoisissa todistuksissa.
Miten vastaanotto, käyttöönotto ja huolto tulee suunnitella ennen koneen toimitusta?
Sovi sopimuksessa, mitä testataan, keitä osallistuu, mitä koulutusta operaattorit saavat ja miten linjaa ylläpidetään ensimmäisestä viikosta lähtien. Isossa-Britanniassa voimassa olevien Provision and Use of Work Equipment Regulations 1998 (PUWER) -säännösten mukaan työvälineet on pidettävä tehokkaassa kunnossa, tehokkaassa kunnossa ja hyvässä kunnossa, huoltopäiväkirja, jossa sitä pidetään, on oltava ajan tasalla ja huolto on suoritettava turvallisesti – joten huoltosuunnitelma kuuluu ostoasiakirjoihin eikä käyttöönottoviikkoon.
HSE ryhmittelee tämän ohjeistuksen tarkastukseen, kunnossapitoon, koulutukseen ja osaamiseen sekä liikkuviin työvälineisiin, joihin luovutuksen tulee kattaa.
- Tehdashyväksyntä: suorita tilatut profiilit ja paksuusalueet ja kirjaa ylös toimittajan ilmoittamat takuuluvut.
- Ennen toimitusta näyttö: varmista merkintä, vaatimustenmukaisuusvakuutus ja manuaalinen kulku koneen kanssa ja että suojaus vastaa sovittua piirustusta.
- Kohteen valmistelu: tarkista perustus tai konttityyny, virtalähde ja tasoolosuhteet toimittajan piirustuksesta ennen linjan saapumista.
- Käynnistys- ja toimintatesti: tarkista jokainen suojattu alue, hätäpysäytys ja ohjauskytkimet toimittajan insinöörin läsnä ollessa.
- Koulutus- ja huoltoluovutus: junankuljettajat tilatulla kokoonpanolla, mukaan lukien sallittu tapa poistaa tukos, ja sopivat käsikirjasta otetun tarkastus- ja voiteluaikataulun, kuka kirjaa sen ja missä lokia pidetään.
Suunnittele huoltotyöt valmistajan ohjeiden mukaan, ajoita ne seisokkeihin, eristä ja lukitse virta sekä vapauta varastoitua energiaa, kuten paineilmaa tai hydraulipainetta ennen töiden aloittamista – HSE neuvoo näitä varotoimia velvollisuuden lisäksi pitää laitteet hyvässä kunnossa.
- Valmistajan ohjeiden mukaan rakennettu huoltosuunnitelma, ei yleinen intervalli.
- Huoltopäiväkirjan nimetty omistaja ja kiinteä säilytyspaikka.
- Eristyspisteet tunnistettu ja merkitty, ja saatavilla on lukot tai tunnisteet.
- Varaosien ja kulutusosien luettelo toimittajan vaihtosuosituksella.
- Palvelun yhteydenottojärjestelyt on kirjattu sopimukseen.
Huoltovelvollisuus ja eristystoimet tulevat sääntelijältä: työterveys- ja turvallisuusjohtajalta työvälineiden kunnossapito -opastus kattaa tehokkaan tilan vaatimuksen, huoltopäiväkirjan ja varastoidun energian vapauttamisen ennen työn aloittamista.
Miten kilpailevat konetarjoukset tehdään vertailukelpoisiksi?
Lähetä jokaiselle toimittajalle sama kirjallinen vaatimuslista ja pyydä jokaista vastaamaan siihen samassa järjestyksessä. Kun yksi tarjous ilmoittaa kelan painon ja toinen jättää sen pois, sulje aukko ennen kokonaismäärien vertailua.
- Profiilipiirustukset tarjouksen kattaa ja profiilit kaikki moniprofiilivaihtoehdot lisäävät.
- Taattu paksuusalue sen kattamilla materiaalilaaduilla.
- Kelan leveysalue ja kelan enimmäispaino.
- Paneelin pituusalue, leikkausmenetelmä ja pituuden tarkkuus on ilmoitettu kuvana.
- Taatut tuotantoluvut vaihteluvälinä niissä olosuhteissa, joissa ne mitattiin.
- Vartiointijärjestely ja mitä turvamääräyksen osia sovellettiin.
- Merkinnät, vaatimustenmukaisuusvakuutus, ohjekieli ja piirustukset luovutettu.
- Virtalähde, jalanjälki, paino ja perusta tai säiliövaatimukset.
- Mitä toimitukseen, asennukseen, käyttöönottoon ja koulutukseen sisältyy ja mitä ei.
- Vara- ja kulutusosat sekä toimittajan suosittelemat huoltotarvikkeet.
- Toimitus-, asennus- ja koulutuspäivämäärät, joihin kukin toimittaja sitoutuu sopimuksessa.
Säilytä vastaukset yhdellä arkilla, jossa on sarake toimittajaa kohti. Jos kenttään vastataan yleisellä lausunnolla luvun tai asiakirjan sijaan, merkitse se ratkaisemattomaksi ja kysy uudelleen ennen summien vertailua.
Johtopäätös: valitse kone, joka vastaa kirjallista vaatimuslistaa
Kirjoita ensin paneeli- ja kelavaatimukset, muunna ne konekentiksi, valitse paneelilogistiikkaasi sopiva konfiguraatio, selvitä vartiointi ja vaatimustenmukaisuus, suunnittele hyväksyntä ja huolto ja vertaa sitten tarjouksia yhdestä mittakaavasta.
- Vaatimusluettelo ensin: profiilin ja sauman yksityiskohdat, substraatti ja paksuusalue, kelan leveys ja paino, paneelin pituus, viimeistely ja paikkarajoitukset.
- Suojaus ja eristys valintakriteereinä: suojaus seuraa kiinteitä suojuksia, sitten lukitukset, sitten laukaisulaitteet ja tyhjennys, puhdistus tai säätö alkaa virran katkaisemisesta ja lukitsemisesta.
- Vaatimustenmukaisuus asiakirjatarkastuksena: vahvista vaatimustenmukaisuusvakuutus ja arviointireitti vapaaehtoisen todistuksen hyväksymisen sijaan.
- Luovutuksessa suunniteltu huolto: valmistajan ohjeista otettu suunnitelma, jossa eristys ja varastoidun energian vapautus ennen työn aloittamista.
Vertaile tarjouksia vasta, kun jokainen toimittaja on vastannut samaan vaatimuslistaan, ja säilytä sovitut luvut, piirustukset ja asiakirjat sopimuksessa, jotta hyväksyntä on verrattavissa.
Usein kysytyt kysymykset
Nämä ovat kysymykset, jotka ostajat jättävät useimmiten myöhään.
Onko konttiin asennettu liikkuva rullamuovauslinja parempi kuin kiinteä tehdaslinja?
Kumpikaan ei ole yleisesti ottaen parempi; ne ratkaisevat erilaisia ongelmia. Konttiin kiinnitettävä linja sopii projekteihin, joissa pitkien paneelien siirtäminen on rajoituksena, koska siima kulkee rakennukseen – Xiamen BMS Groupin mukaan sen seisovat saumakoneet voidaan asentaa 20 jalan tai 40 jalan konttiin, joten paneelit valmistetaan paikan päällä. Kiinteä linja sopii toistettavaan bulkkikelalla toimitettavaan kasvituotantoon.
Voiko yksi kone tuottaa useamman kuin yhden kattoprofiilin?
Kyllä, lisävarusteena eikä vakiona. Xiamen BMS Group tarjoaa moniprofiilivalmiuden lisävarusteena pystysaumakoneisiinsa. Kysy, mitä profiilipiirroksia lisävaruste kattaa, mitä muutoksia jokaisessa vaihdossa tarvitaan ja tarvitaanko ylimääräisiä rullasarjoja tai työkaluja, ja vahvista sitten jokainen profiili kirjallisesti.
Todistaako testausyrityksen myöntämä CE-sertifikaatti, että kone on vaatimustenmukainen?
Ei yksinään. Euroopan komissio toteaa, että vapaaehtoiset tai sääntelemättömät sertifikaatit eivät ole tunnustettu tapa osoittaa vaatimustenmukaisuus ja että CE-merkintä voidaan kiinnittää vasta määrätyn vaatimustenmukaisuuden arvioinnin jälkeen. Pyydä sen sijaan vaatimustenmukaisuusvakuutus, jossa viitataan sovellettavaan lainsäädäntöön, käytettyyn arviointireittiin ja ilmoitetun laitoksen mahdolliseen ilmoitetun laitoksen ilmoitetun laitoksen todistukseen.
Mitkä asiakirjat tulee toimittaa koneen mukana?
Vaatimustenmukaisuusvakuutus, ohjeet, joita käyttäjät voivat lukea, tilauksesta sovitut suoja-, layout-, sähkö- ja hydraulipiirustukset sekä huoltotiedot, joista suunnitelmasi on rakennettu. Isossa-Britanniassa markkinoille saatetulle koneelle HSE toteaa, että uusien koneiden on oltava UKCA- tai CE-merkitty ja toimitettava vaatimustenmukaisuusvakuutus ja englanninkieliset ohjeet.
Kuinka usein linjaa pitää huoltaa?
Aikaväli tulee koneestasi pikemminkin kuin yleissäännöstä. Isossa-Britanniassa voimassa olevat Provision and Use of Work Equipment Regulations 1998 (PUWER) -säännökset edellyttävät, että työvälineet on pidettävä tehokkaassa kunnossa, tehokkaassa kunnossa ja hyvässä kunnossa, ja HSE neuvoo huollon suunnittelua valmistajan ohjeiden mukaan ja sen ajoittamista seisokkiin. Eristä ja lukitse virta ennen työn aloittamista.
Voiko yhdellä linjalla kulkea useita teräspaksuuksia?
Käsittele paksuutta taattavana alueena yhden luvun sijaan. Pyydä vähimmäis- ja enimmäispaksuus, jonka viiva taatusti muodostuu, materiaaliluokat nämä luvut kattavat ja muuttuvatko asetukset, työkalut tai nopeus näiden kahden ääripään välillä.
Tuleeko kattorullan muovauslinjan mukana purkulaite ja saumaustyökalut?
Se riippuu sopimastasi laajuudesta. Xiamen BMS Groupin julkaisema valikoima sisältää hydraulisia kelauskoneita, sähköleikkauskoneita ja sähkösaumauslaitteita metallikattoihin rullamuovauslinjan rinnalla, joten kelan käsittely, leikkaus ja saumaus mainitaan usein yhdessä. Pyydä yksi laajuusluettelo, jotta voit vertailla vastaavia toimittajia vastaaviin.